1. Эстетика Flush Mount против накладного монтажа: почему современные кухни выбирают установку заподлицо
Современный архитектурный дизайн интерьеров в Краснодаре стремится к чистой геометрии без лишних деталей и предельной функциональности. Традиционный накладной монтаж варочной поверхности (Drop-in), при котором стеклокерамическая панель накладывается поверх каменной плиты и возвышается над ней на 6–8 миллиметров, постепенно уходит в прошлое. Главный недостаток накладного решения кроется в наличии внешнего канта: по периметру металлической или стеклянной рамки неизбежно скапливаются нагар, частицы пыли, капли растительного масла и влага. Очистить эту узкую щель без использования зубочисток или лезвий практически невозможно, а со временем уплотнительная поролоновая лента под панелью пересыхает и теряет герметичность.
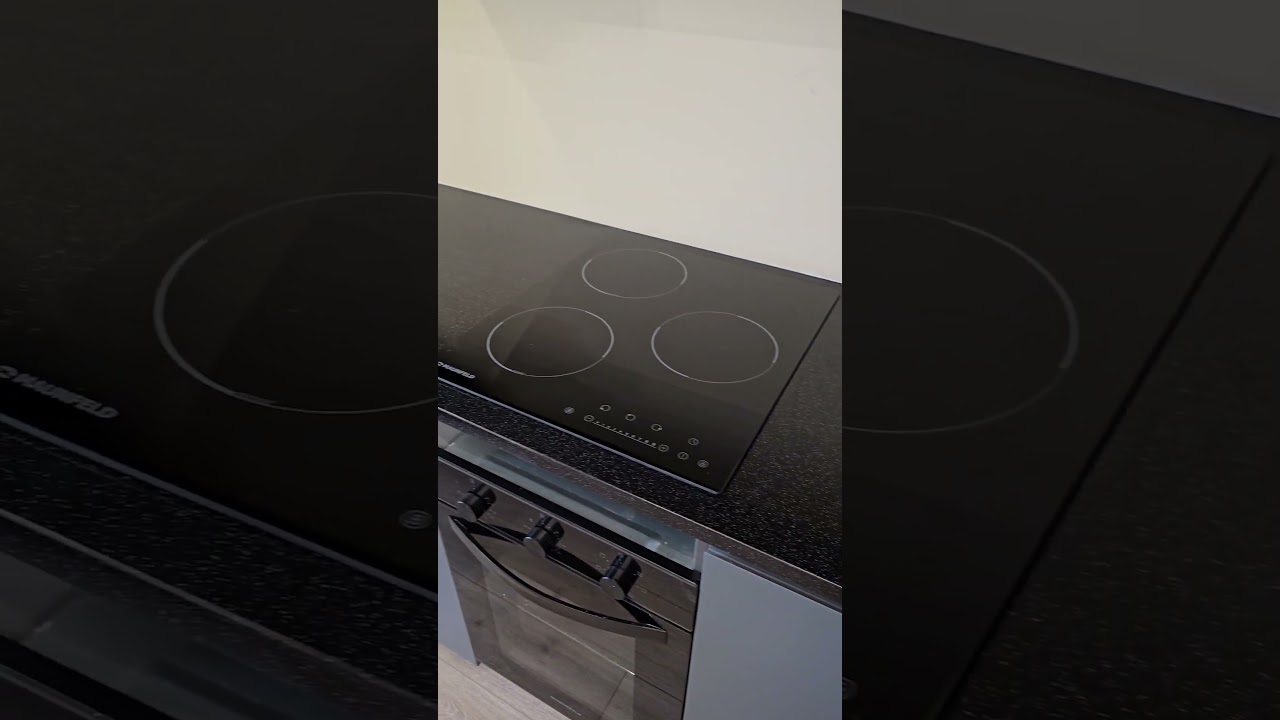
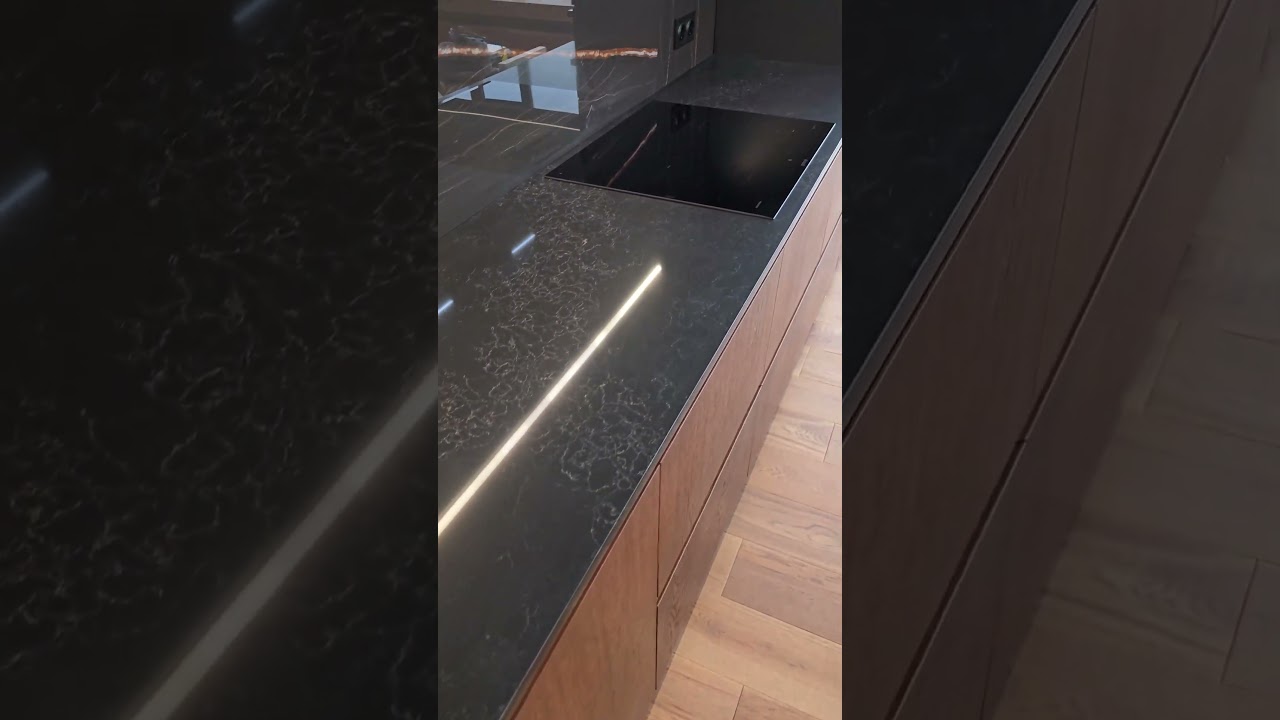
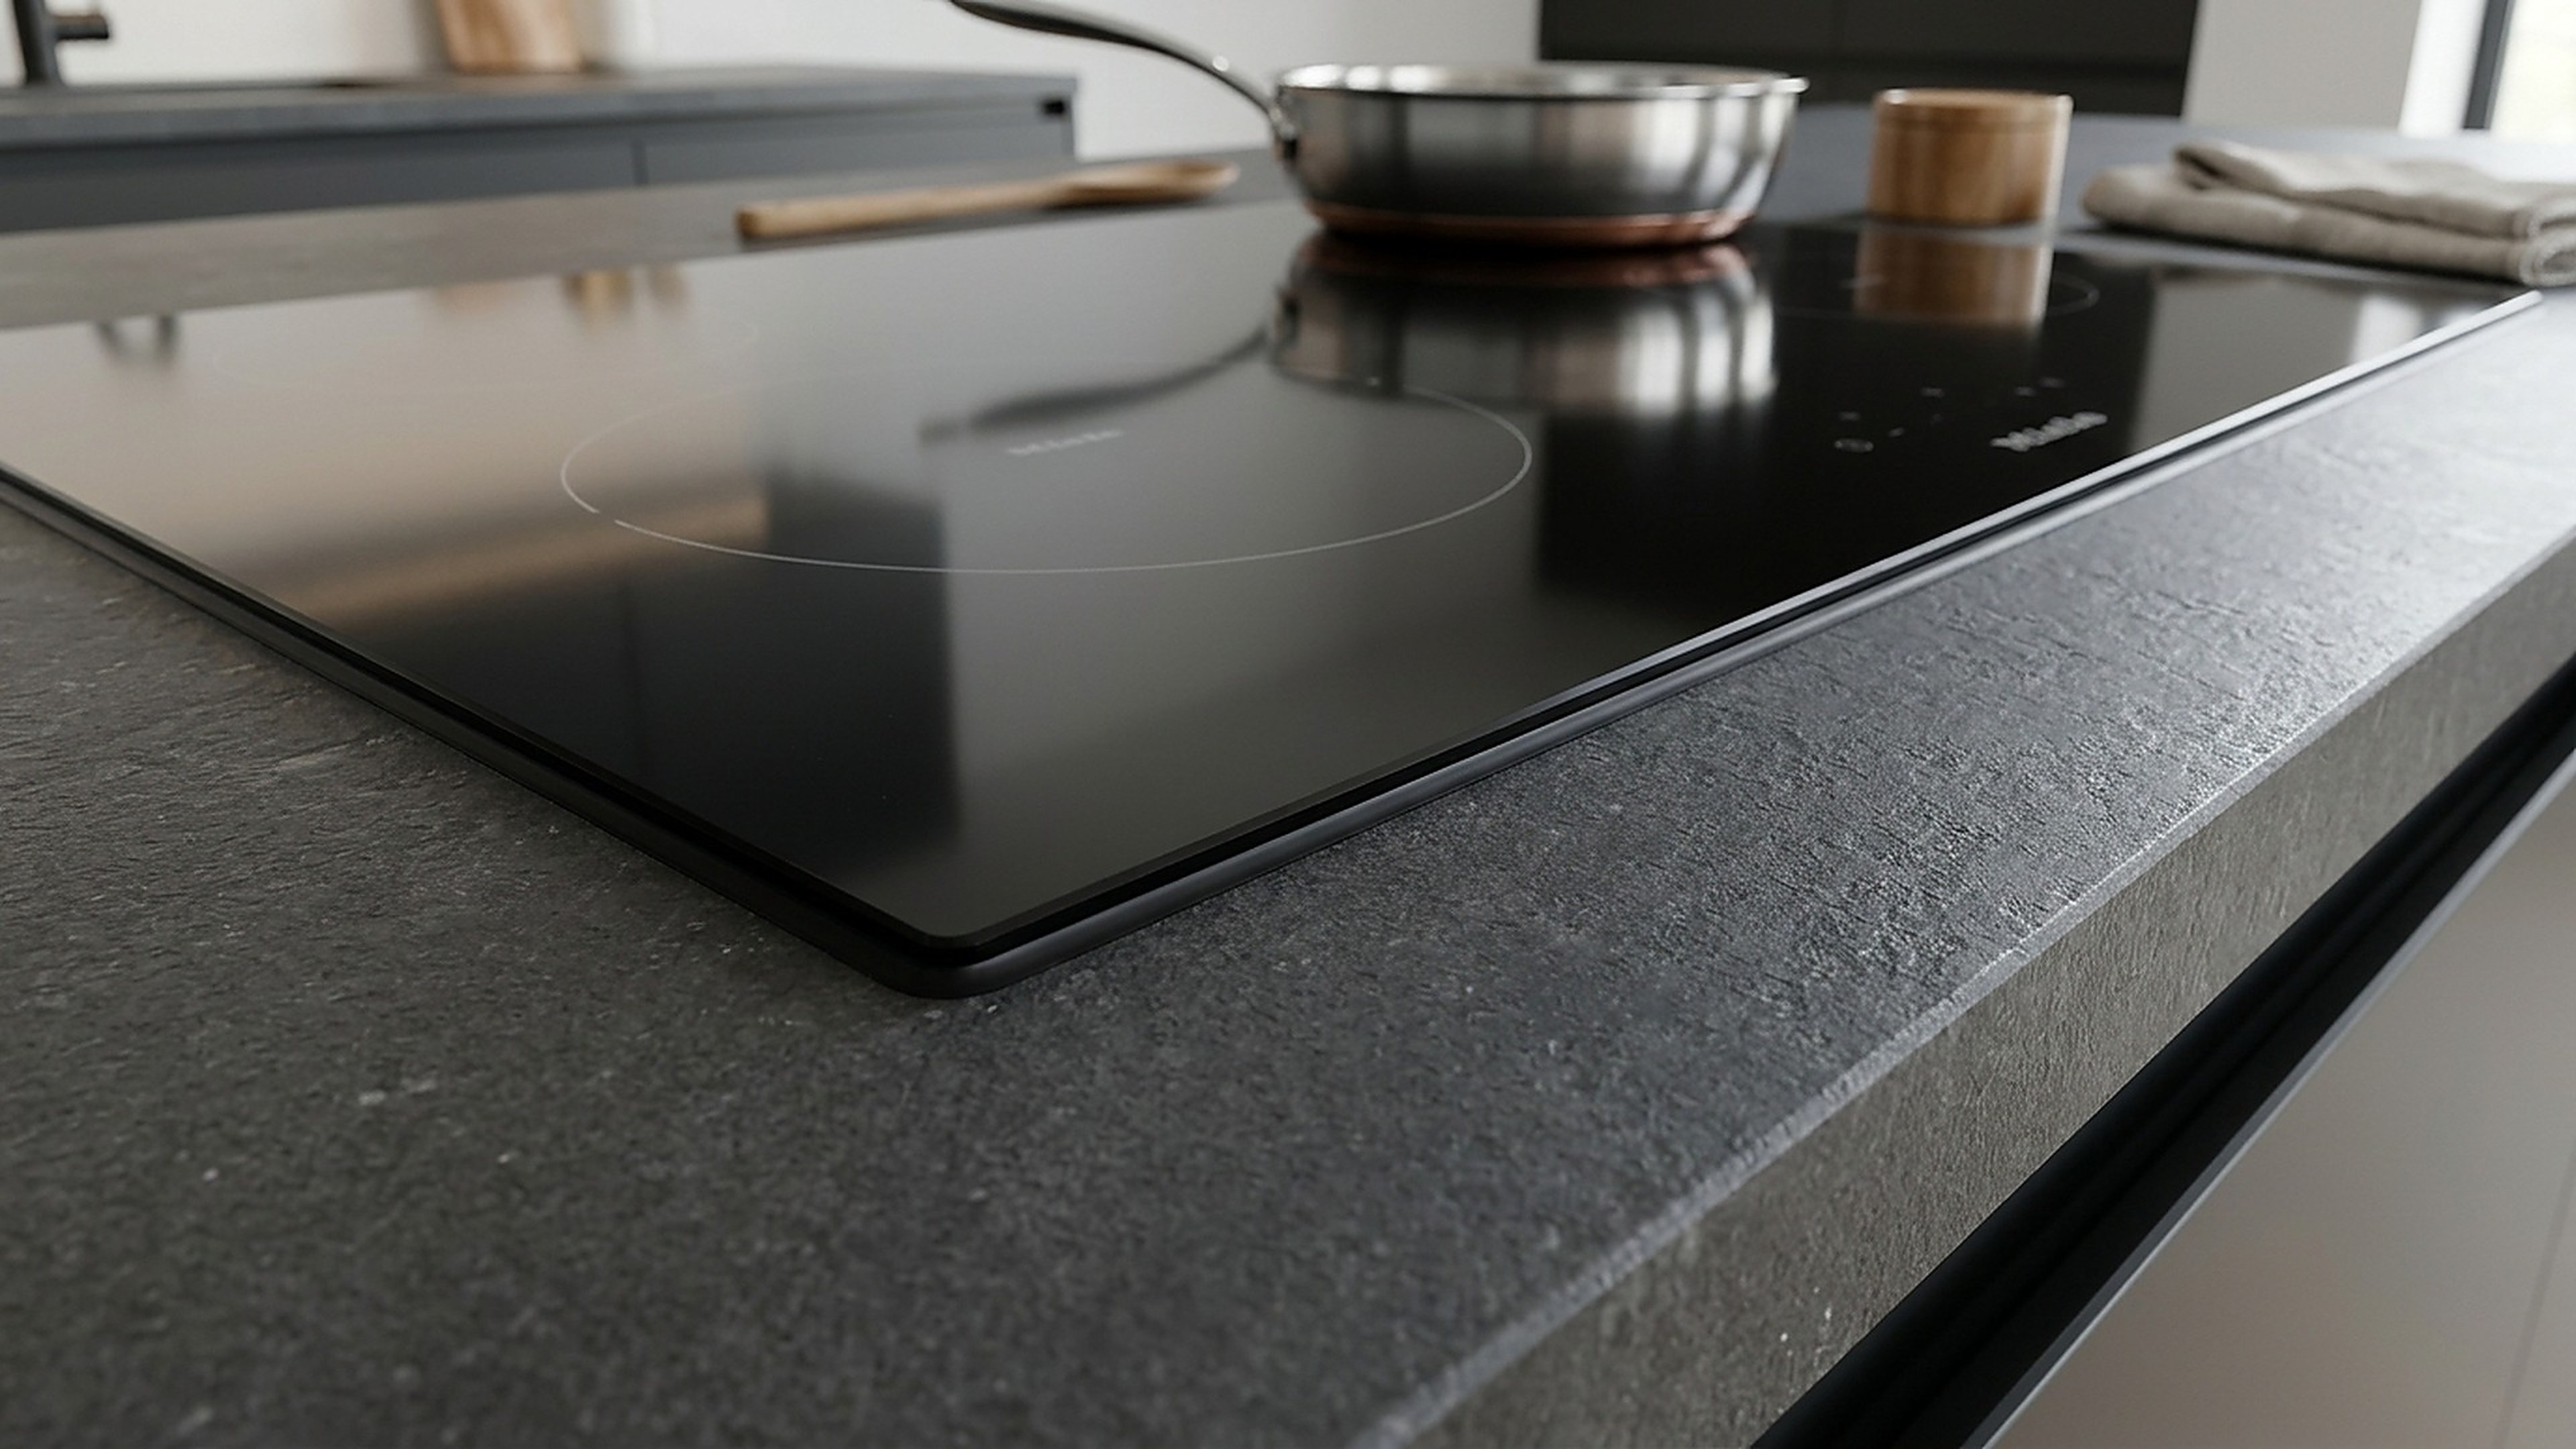
Монтаж варочной панели вровень со столешницей — известный в международной инженерной практике как Flush Mount — принципиально меняет взаимодействие с рабочей кухонной зоной. Варочная панель и поверхность кварцевого агломерата образуют единую непрерывную плоскость с микроскопическим технологическим швом по контуру. Хозяйка получает возможность смахнуть крошки, пролитую воду или остатки соуса легким движением руки непосредственно на стекло или салфетку. При перемещении массивных чугунных жаровен, утятниц или сковородок вок нет риска ударить посудой о хрупкий выступающий край стеклокерамики, что исключает возникновение сколов на стекле панели.
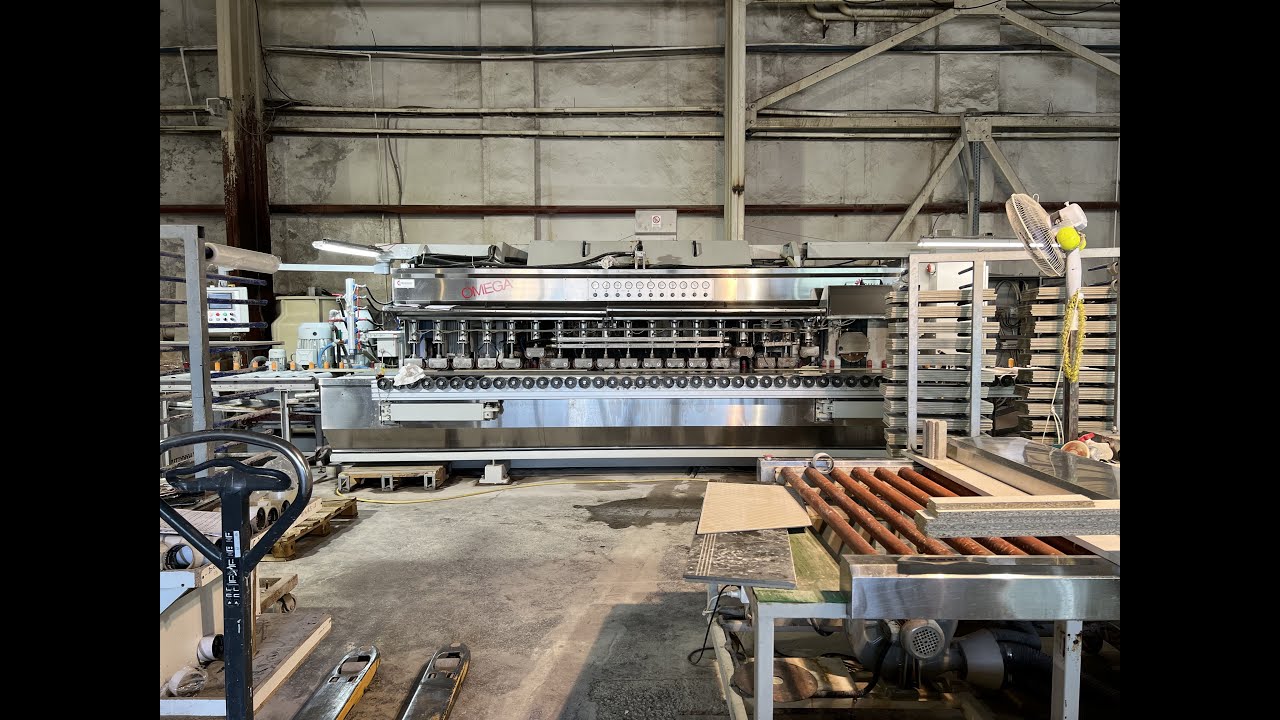
Однако визуальная простота и лаконичность Flush Mount таит в себе сложнейшую инженерную задачу. Если в дешевых древесных плитах ЛДСП такой монтаж физически невозможен из-за мгновенного разбухания опилок от малейшей влаги, то в кварцевом агломерате требуется ювелирная точность станочной фрезеровки и глубокое понимание физики термических деформаций. На нашем заводе «Фабрика камня» в Краснодаре каждый такой вырез изготавливается по индивидуальным чертежам на автоматизированных ЧПУ-комплексах, исключающих ручные погрешности.
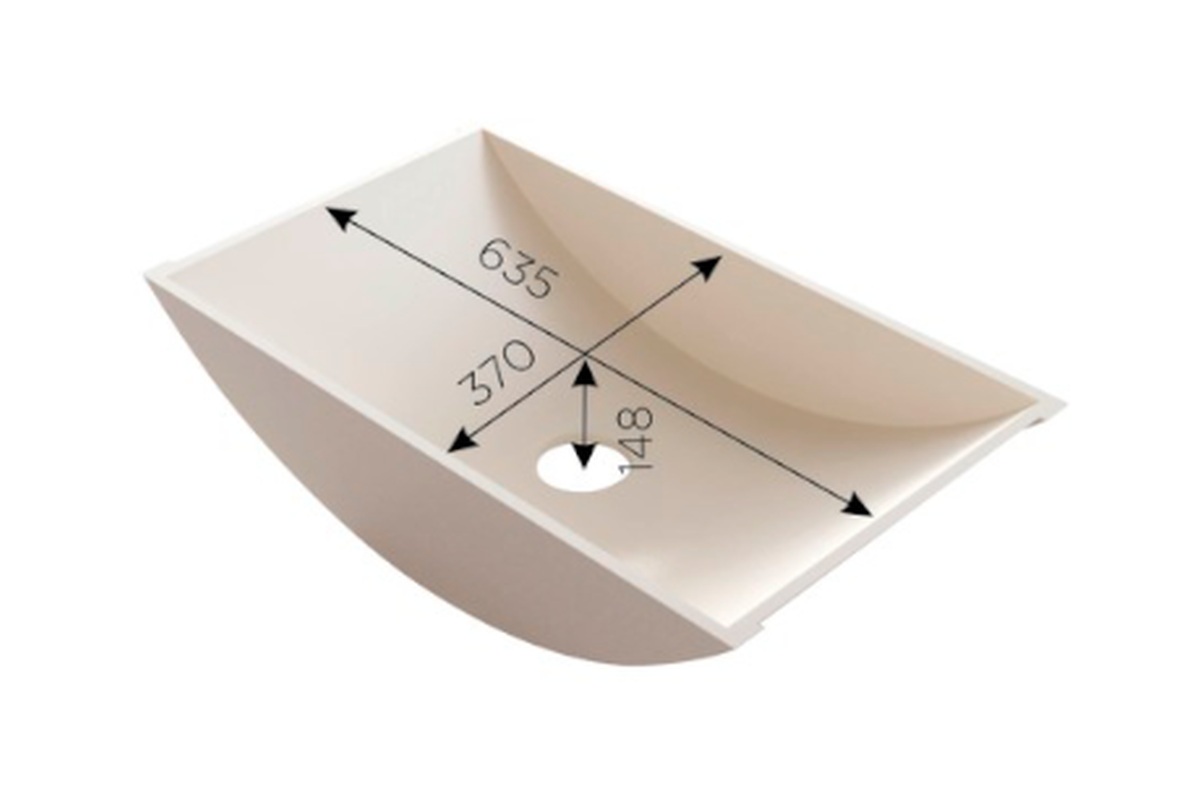
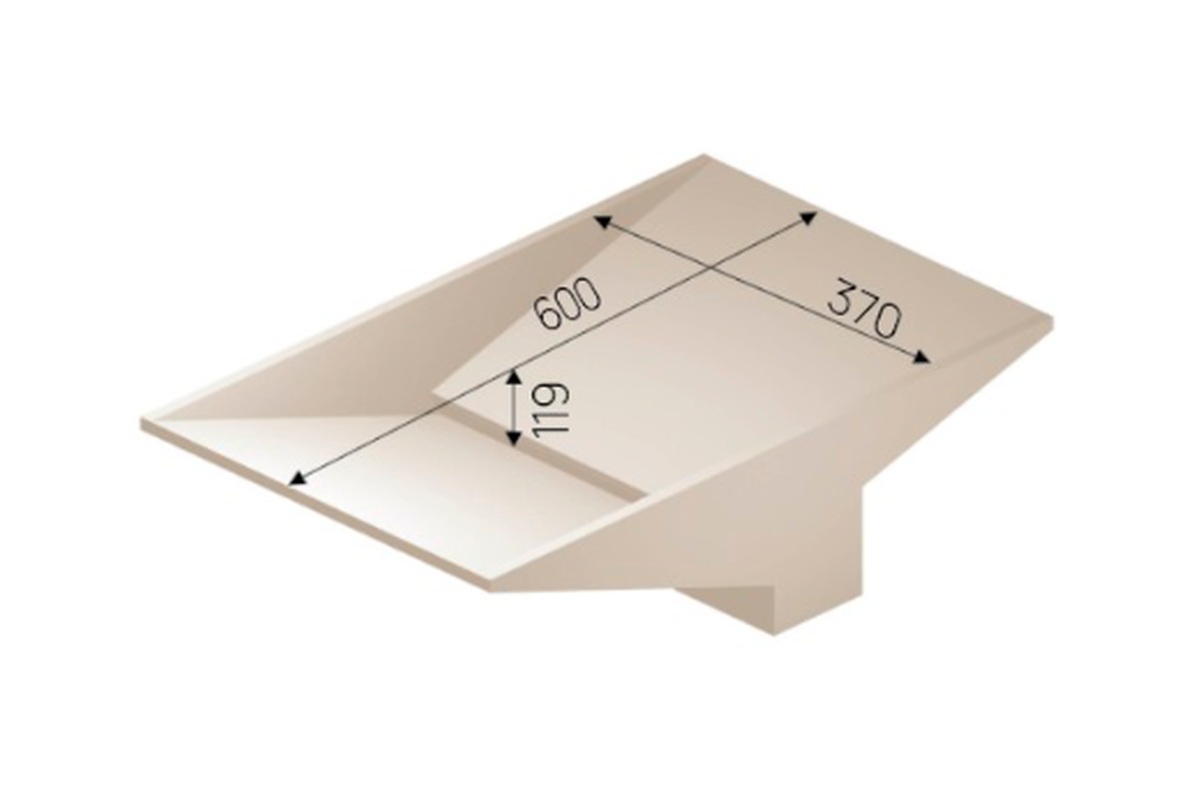
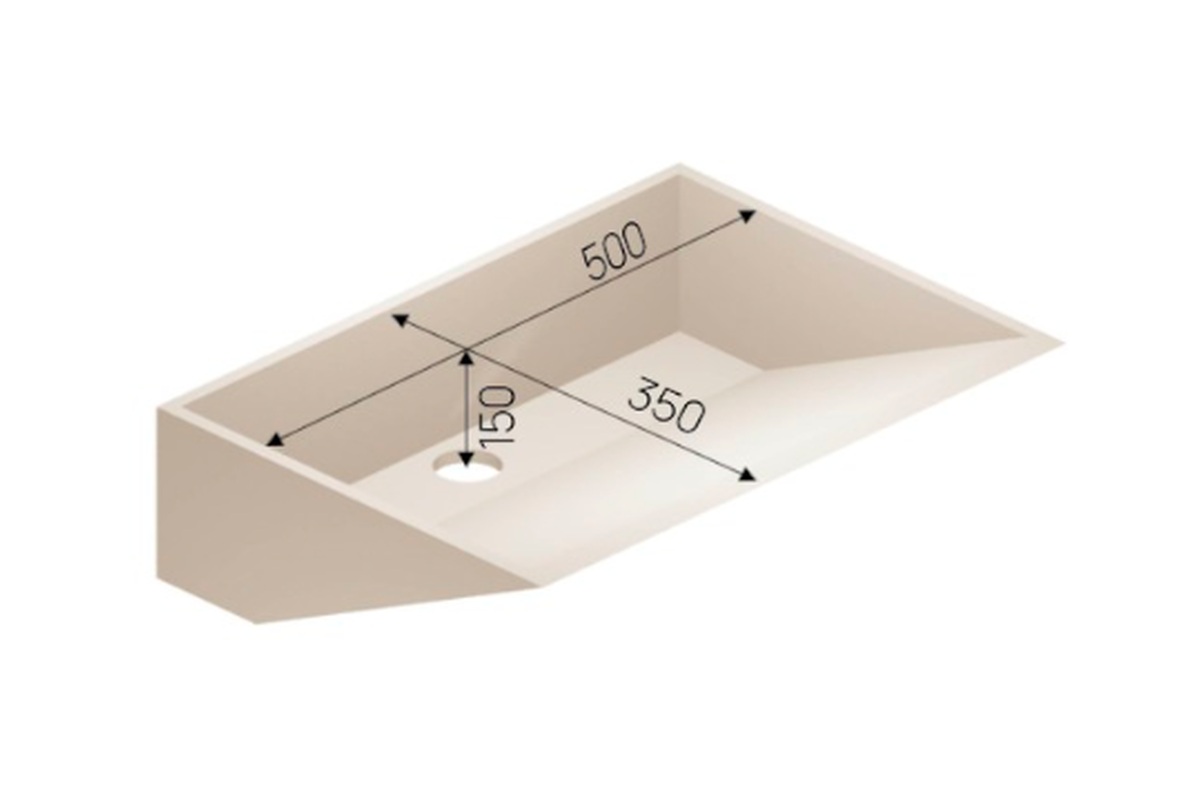
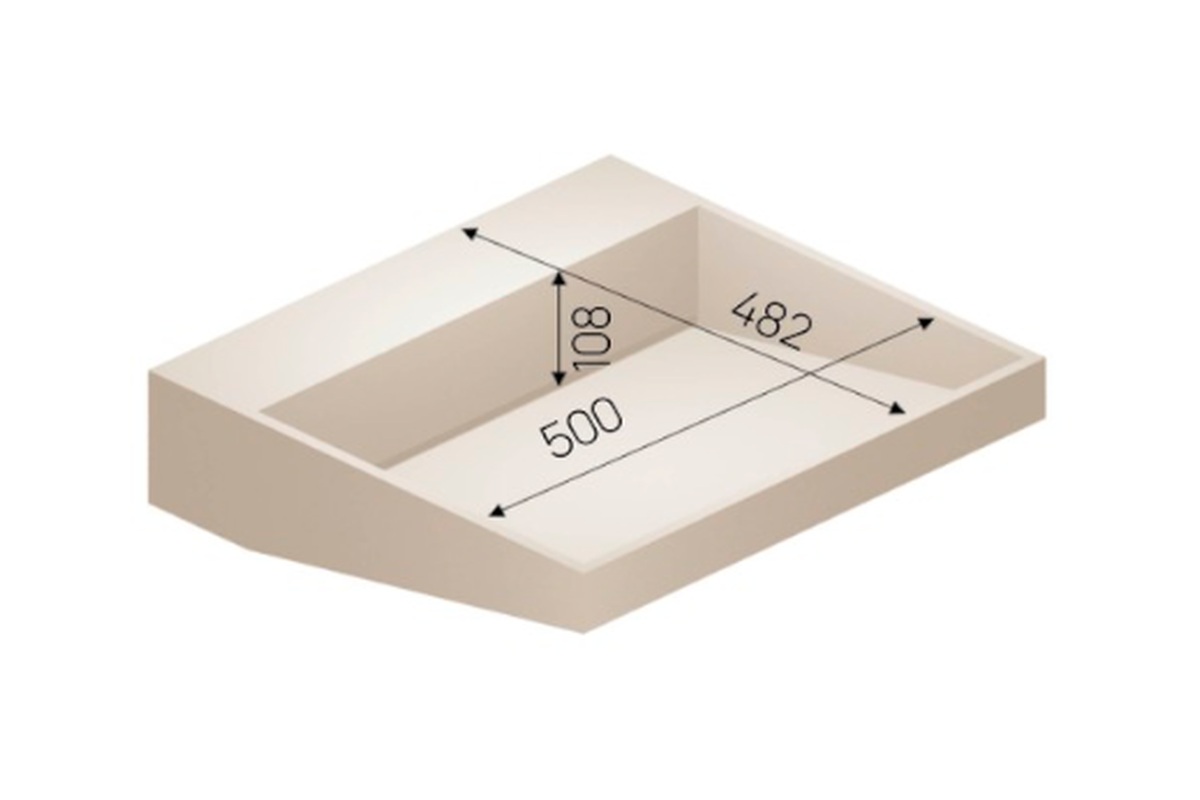
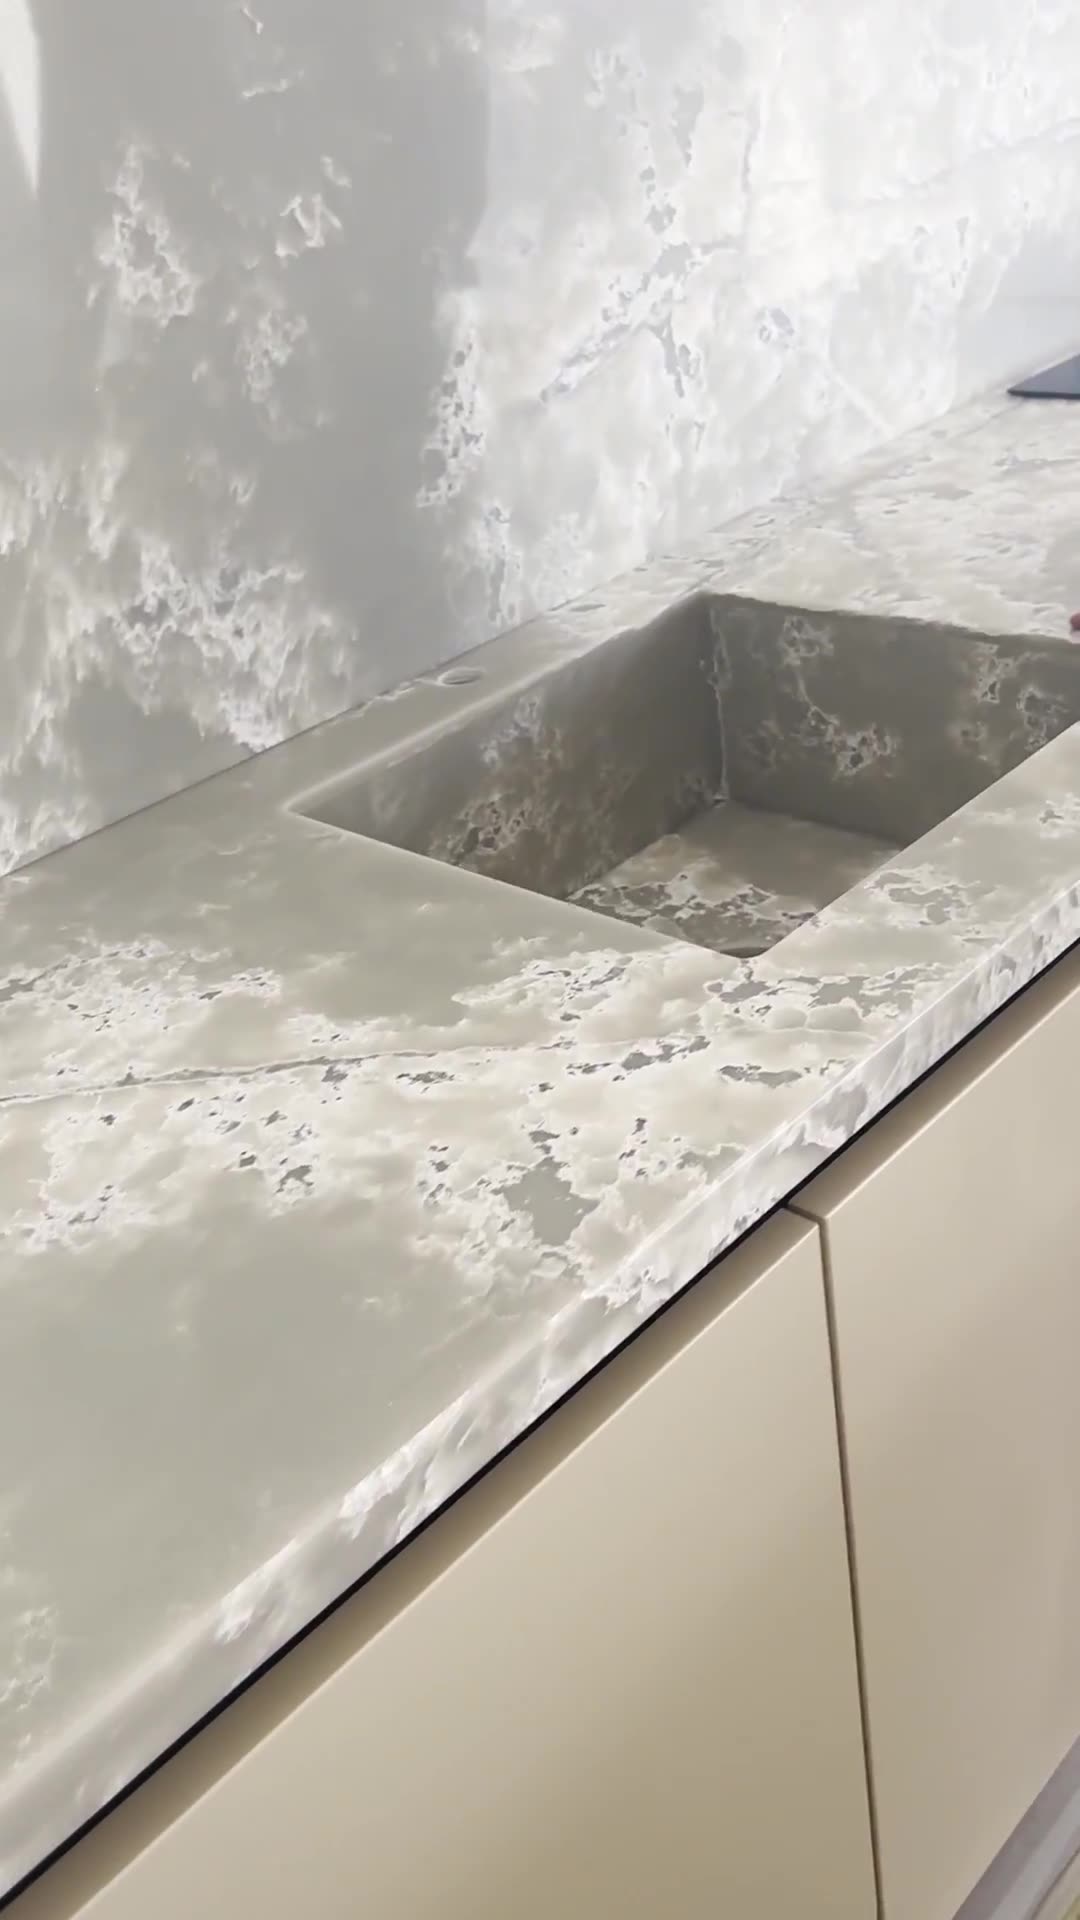
На заводе «Фабрика камня» все кухонные столешницы (прямые, угловые Г- и П-образные) изготавливаются на 5-осевых станках с ЧПУ в обоих материалах — выбирайте оптимальный вариант под ваши задачи и бюджет: По желанию в изделие интегрируется каменная мойка или раковина (сама чаша в изделие — от 25 000 ₽).
- Вариант 1 — Кухонные столешницы (прямые, угловые г- и п-образные) из кварцевого агломерата (из кварца — от 40 000 ₽/м²): 93% природного жильного кварца (Avant Quartz, Caesarstone, Technistone, Vicostone, Etna Quartz), твердость 7 по шкале Мооса (не царапается ножом), термостойкость до 200 °C, слэбы Jumbo 3200×1600 мм и сборка торцов 40–60 мм под 45°.
- Вариант 2 — Кухонные столешницы (прямые, угловые г- и п-образные) из листового акрилового камня (из акрила — от 30 000 ₽/м²): 100% бесшовная молекулярная склейка на любой длине и в углах (Grandex, LG Hi-Macs, DuPont Corian, Staron, Akrilika, Neomarm), тактильно теплая поверхность, радиусный термоформинг при 165 °C и экспресс-полировка за 30 минут.
- Районы выезда замерщика и монтажа (г. Краснодар): Центральный, Фестивальный (ФМР), Юбилейный (ЮМР), Черемушки, Гидростроителей (ГМР), Немецкая Деревня, Губернский и Панорама.
2. Физика кварцевого агломерата: минеральный состав, температурные коэффициенты и природа термошока
Чтобы понять, почему врезка Flush Mount требует строгого соблюдения технологических норм, необходимо рассмотреть физико-химическую структуру композитного камня. Качественный кварцевый агломерат, такой как сертифицированный кварцевый камень Avant Quartz или Caesarstone, состоит на 92–94% из натурального дробленого жильного кварца фракций от пудры до кристаллов размером 3–5 мм, а оставшиеся 6–8% приходятся на высокомолекулярную полиэфирную смолу и стойкие красящие пигменты. Подробнее об особенностях этого материала и цикле обработки читайте в нашей базовой статье про изготовление и установку кварцевых столешниц на ЧПУ.
Природный кварц обладает высочайшей твердостью (7 баллов по шкале Мооса) и великолепной прочностью на сжатие, однако любой минеральный композит чувствителен к резкому локальному перепаду температур, именуемому термическим шоком (термошоком). Коэффициент линейного теплового расширения (КЛТР) кварцевого агломерата составляет ориентировочно (15–18) × 10⁻⁶ К⁻¹. Для сравнения: КЛТР стеклокерамической панели Schott Ceran или EuroKera, используемой в индукционных и электрических плитах, практически равен нулю ((0 ± 0,15) × 10⁻⁶ К⁻¹). Это означает, что при длительном нагреве до высоких температур геометрия стекла остается стабильной, в то время как окружающий каменный массив испытывает микроскопическое термическое расширение.
Если внутренний вырез в камне выполнен без учета термических зазоров или имеет острые внутренние углы, в структуре материала формируются опасные пиковые механические напряжения. При длительной работе конфорки на максимальной мощности (особенно в режиме Booster) зона вокруг выреза нагревается до 70–90 °C, в то время как периферийные участки столешницы сохраняют комнатную температуру. Возникающий резкий градиент температур может привести к зарождению внутренней микротрещины. Наша инженерная методика полностью нейтрализует этот риск за счет трехступенчатой защиты: декомпрессионных радиусов, термоизоляционной экранировки и демпферного эластичного шва.
«Категорически запрещается вырезать посадочное место под варочную панель ручной углошлифовальной машинкой (болгаркой) прямо на объекте у заказчика! Болгарка оставляет на кварце микротрещины с прямым углом 90 градусов. Нагрев от кастрюли с кипящим борщом гарантированно разорвет такой угол через полгода. Только заводской ЧПУ-фрезер с постоянной подачей водяного охлаждения способен создать идеальный антистресс-радиус».
3. ЧПУ-фрезеровка ступенчатой четверти (фальца) и обязательные антистресс-радиусы R8–R10 мм
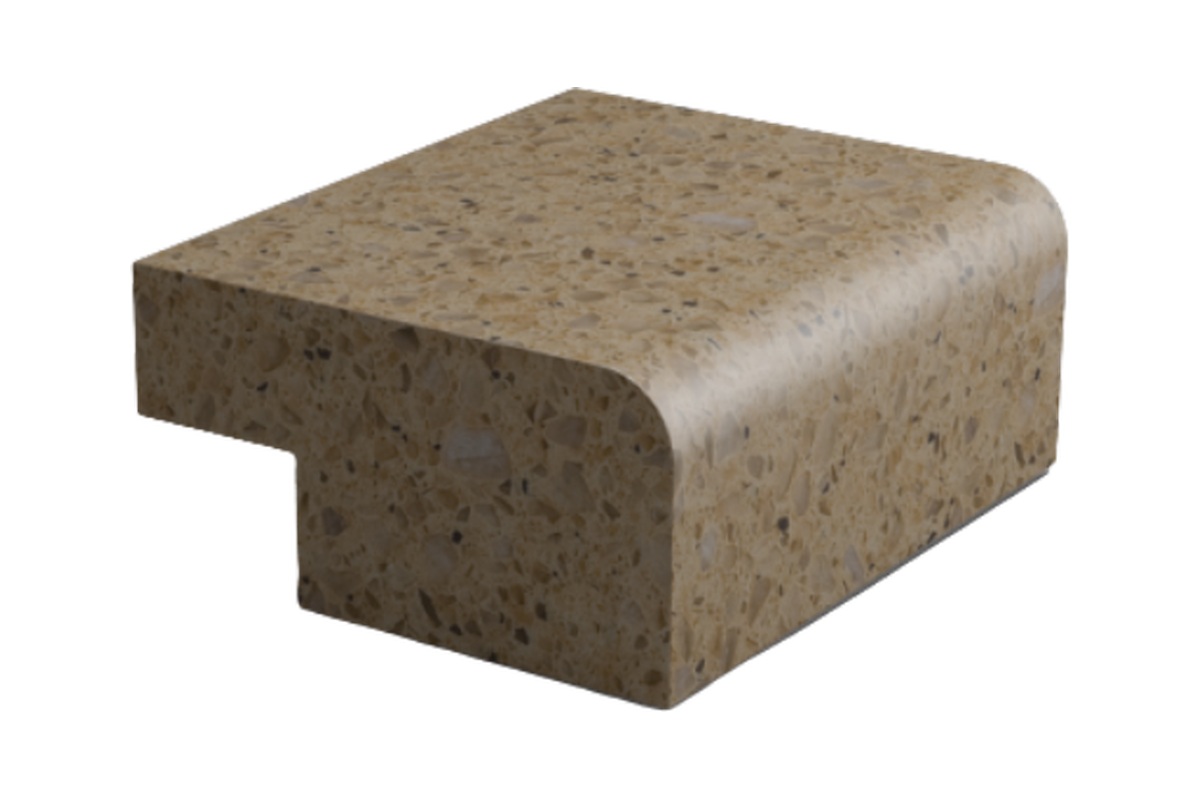
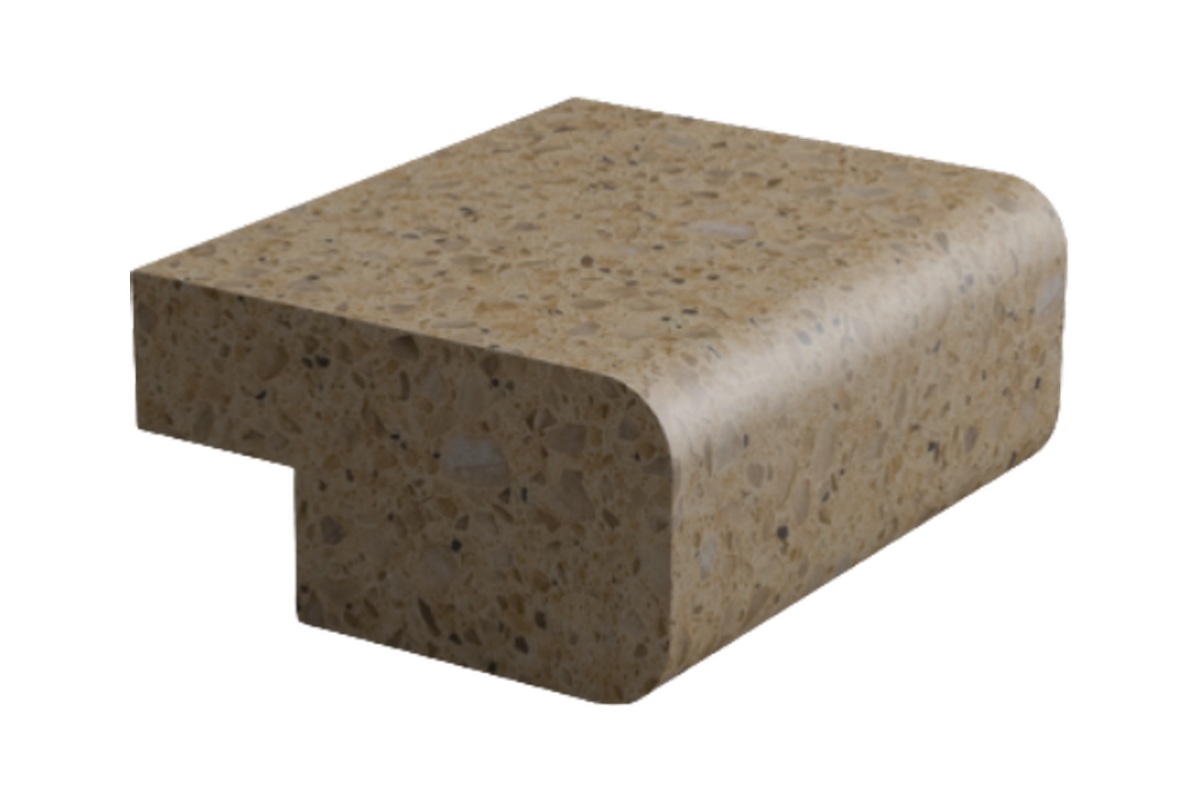
Для реализации монтажа заподлицо в теле слэба толщиной 20 мм (или на подоснове с подклейкой до 40–60 мм) формируется двухуровневый вырез. Нижний сквозной проем повторяет габариты корпуса варочной панели с необходимым технологическим люфтом, а верхний контур представляет собой фрезерованную ступенчатую четверть (фальц), на которую непосредственно опирается внешнее стекло прибора.
Глубина посадочной четверти рассчитывается строго индивидуально под конкретную модель техники. Стеклокерамические панели европейских марок (Miele, Neff, Bosch, Asko, Bora, Gaggenau) имеют собственную толщину от 4,0 до 6,0 мм с допуском производителя ±0,2 мм. Поэтому перед началом программирования станка мы запрашиваем у заказчика точную техническую документацию или принимаем саму варочную панель в цех для контрольного промера микрометром. Глубина фрезерования четверти настраивается так, чтобы стекло легло ниже верхней кромки камня ровно на толщину демпферной прокладки и слоя нейтрального полимера, образовав в готовом состоянии идеально ровную горизонталь.
Ключевые геометрические параметры фрезеровки на ЧПУ:
- Глубина посадочного фальца: от 4,5 до 6,5 мм (в зависимости от толщины стекла конкретной варочной поверхности).
- Ширина опорной полки четверти: 10–14 мм. Это гарантирует надежное распределение массы тяжелой чугунной посуды без риска выкрашивания кромки.
- Внутренний радиус скругления углов (Антистресс): не менее R8–R10 мм. В углах выреза полностью устраняются любые прямолинейные пересечения. Алмазная фреза ЧПУ проходит контур по гладкой дуге, снимая концентрацию внутренних механических напряжений.
- Периметральный термокомпенсационный зазор: 1,5–2,0 мм с каждой стороны между торцом стеклокерамики и вертикальной стенкой камня. Стекло ни в коем случае не должно упираться в кварц насухо!
- Фаска на каменной кромке: аккуратная микрофаска 1–1,5 мм под углом 45 градусов с полировкой водными алмазными падами до блеска основного слэба.
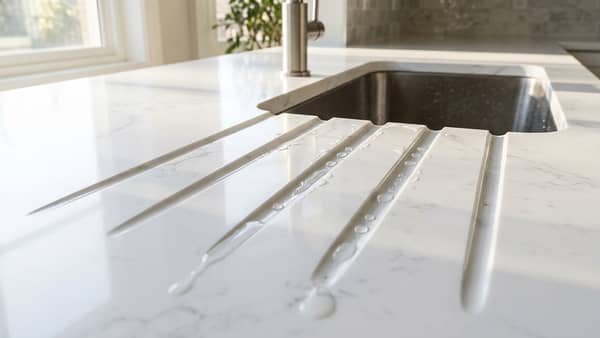
Такой же прецизионный подход с ЧПУ-раскроем и защитой от влаги мы используем при изготовлении других элементов кухонного гарнитура, таких как интегрированные мойки в цвет столешницы и наклонные проточки для стока воды на ЧПУ, что обеспечивает максимальный комфорт и гигиену на кухне.
4. Комплексная система термозащиты: экранирование фольгой, термошнур и эластичный шов
Создание правильной геометрии четверти — это лишь половина успеха. Вторая, не менее важная составляющая долговечности узла Flush Mount — грамотная термоизоляция. В процессе интенсивной кулинарной обработки тепло от индукционных катушек или ТЭНов передается не только посуде, но и корпусу прибора, а также распространяется горизонтально по телу стеклокерамики. Чтобы полностью отсечь тепловой поток от полиэфирной связки кварца, монтажная бригада завода «Фабрика камня» применяет трехкомпонентный защитный барьер.
Первый слой защиты — сплошное оклеивание вертикальных торцов каменного выреза и горизонтальной опорной полки четверти армированной алюминиевой термоотражающей лентой толщиной 50–70 мкм. Высокоплотная алюминиевая фольга работает как тепловой дефлектор: она моментально рассеивает точечный тепловой поток по всей площади контакта, предотвращая возникновение локальных точек перегрева (Hot Spots) свыше 60 °C.
Второй слой — укладка на дно четверти термостойкого уплотнительного шнура из вспененного керамического волокна или термостойкого кремнийорганического эластомера. Этот шнур берет на себя статическую нагрузку от веса панели и наполненных кастрюль, предотвращая прямой контакт стекла с твердым камнем и демпфируя вибрации от работы индукционных генераторов.
Третий слой — герметизация финишного технологического зазора шириной 1,5–2 мм специальным термостойким силиконовым компаундом. Здесь кроется критическая ошибка многих неопытных установщиков, применяющих дешевые строительные герметики. Мы используем исключительно профессиональный нейтральный камнеобрабатывающий силикон (Ottoseal S70 или Akemi Stone Silicone), выдерживающий непрерывный нагрев до +180...+250 °C. Обычный кислотный (уксусный) силикон использовать категорически запрещено: содержащаяся в нем кислота вступает в реакцию с полиэфирной смолой кварца, вызывая необратимое пожелтение и химическую деструкцию кромки, а дешевые герметики со временем ссыхаются, чернеют и растрескиваются.
5. Сравнительный инженерный анализ способов монтажа варочной панели
Для наглядности сравним эксплуатационные и технологические параметры различных вариантов установки варочных поверхностей на кухнях Краснодарского края:
| Параметр сравнения | Flush Mount в кварцевый агломерат | Монтаж в акриловый камень | Классический накладной монтаж (Drop-in) | Flush Mount в натуральный мрамор |
|---|---|---|---|---|
| Гигиена и уборка | Идеальная: 100% ровная плоскость, сметание крошек в одно касание | Высокая, но требуется массивный алюминиевый теплоотвод | Средняя: под выступающий бортик забивается жир и пыль | Высокая, но камень быстро впитывает кислоты и жиры вокруг конфорок |
| Стойкость к термошоку | Высокая при наличии терморазвязки и ЧПУ-радиусов R8–R10 мм | Ограниченная: акрил размягчается при температуре выше +90 °C | Максимальная (стекло не контактирует с внутренним торцом) | Низкая: природный мрамор имеет естественные микротрещины и жилы |
| Требования к оборудованию | 5-осевой ЧПУ-центр с точностью позиционирования ±0,1 мм | Ручной фрезер по шаблону со специальной фрезой | Простой ручной раскрой погружной пилой с направляющей | Высокоточный ЧПУ с деликатным мокрым алмазным резом |
| Безопасность кромки стекла | Абсолютная: стекло утоплено, посуда физически не может ударить в торец | Абсолютная защита торца стекла | Уязвимая: выступающий край стеклокерамики часто скалывается кастрюлями | Абсолютная защита торца стекла |
| Возможность демонтажа и ремонта | Легкая: подрезка эластичного герметика струной за 10 минут | Легкая: подрезка силиконового контура | Мгновенная: откручивание нижних монтажных лапок | Сложная из-за хрупкости мраморных кромок |
| Срок службы узла | Более 25 лет без изменения геометрии и внешнего вида | 15–20 лет при аккуратном обращении с горячей посудой | 10–15 лет (деградация поролонового уплотнителя под рамкой) | 5–10 лет (требуется регулярная гидрофобизация мрамора) |
6. Разбор объекта в Краснодаре: кухня в новостройке с островом и варочной панелью Flush Mount
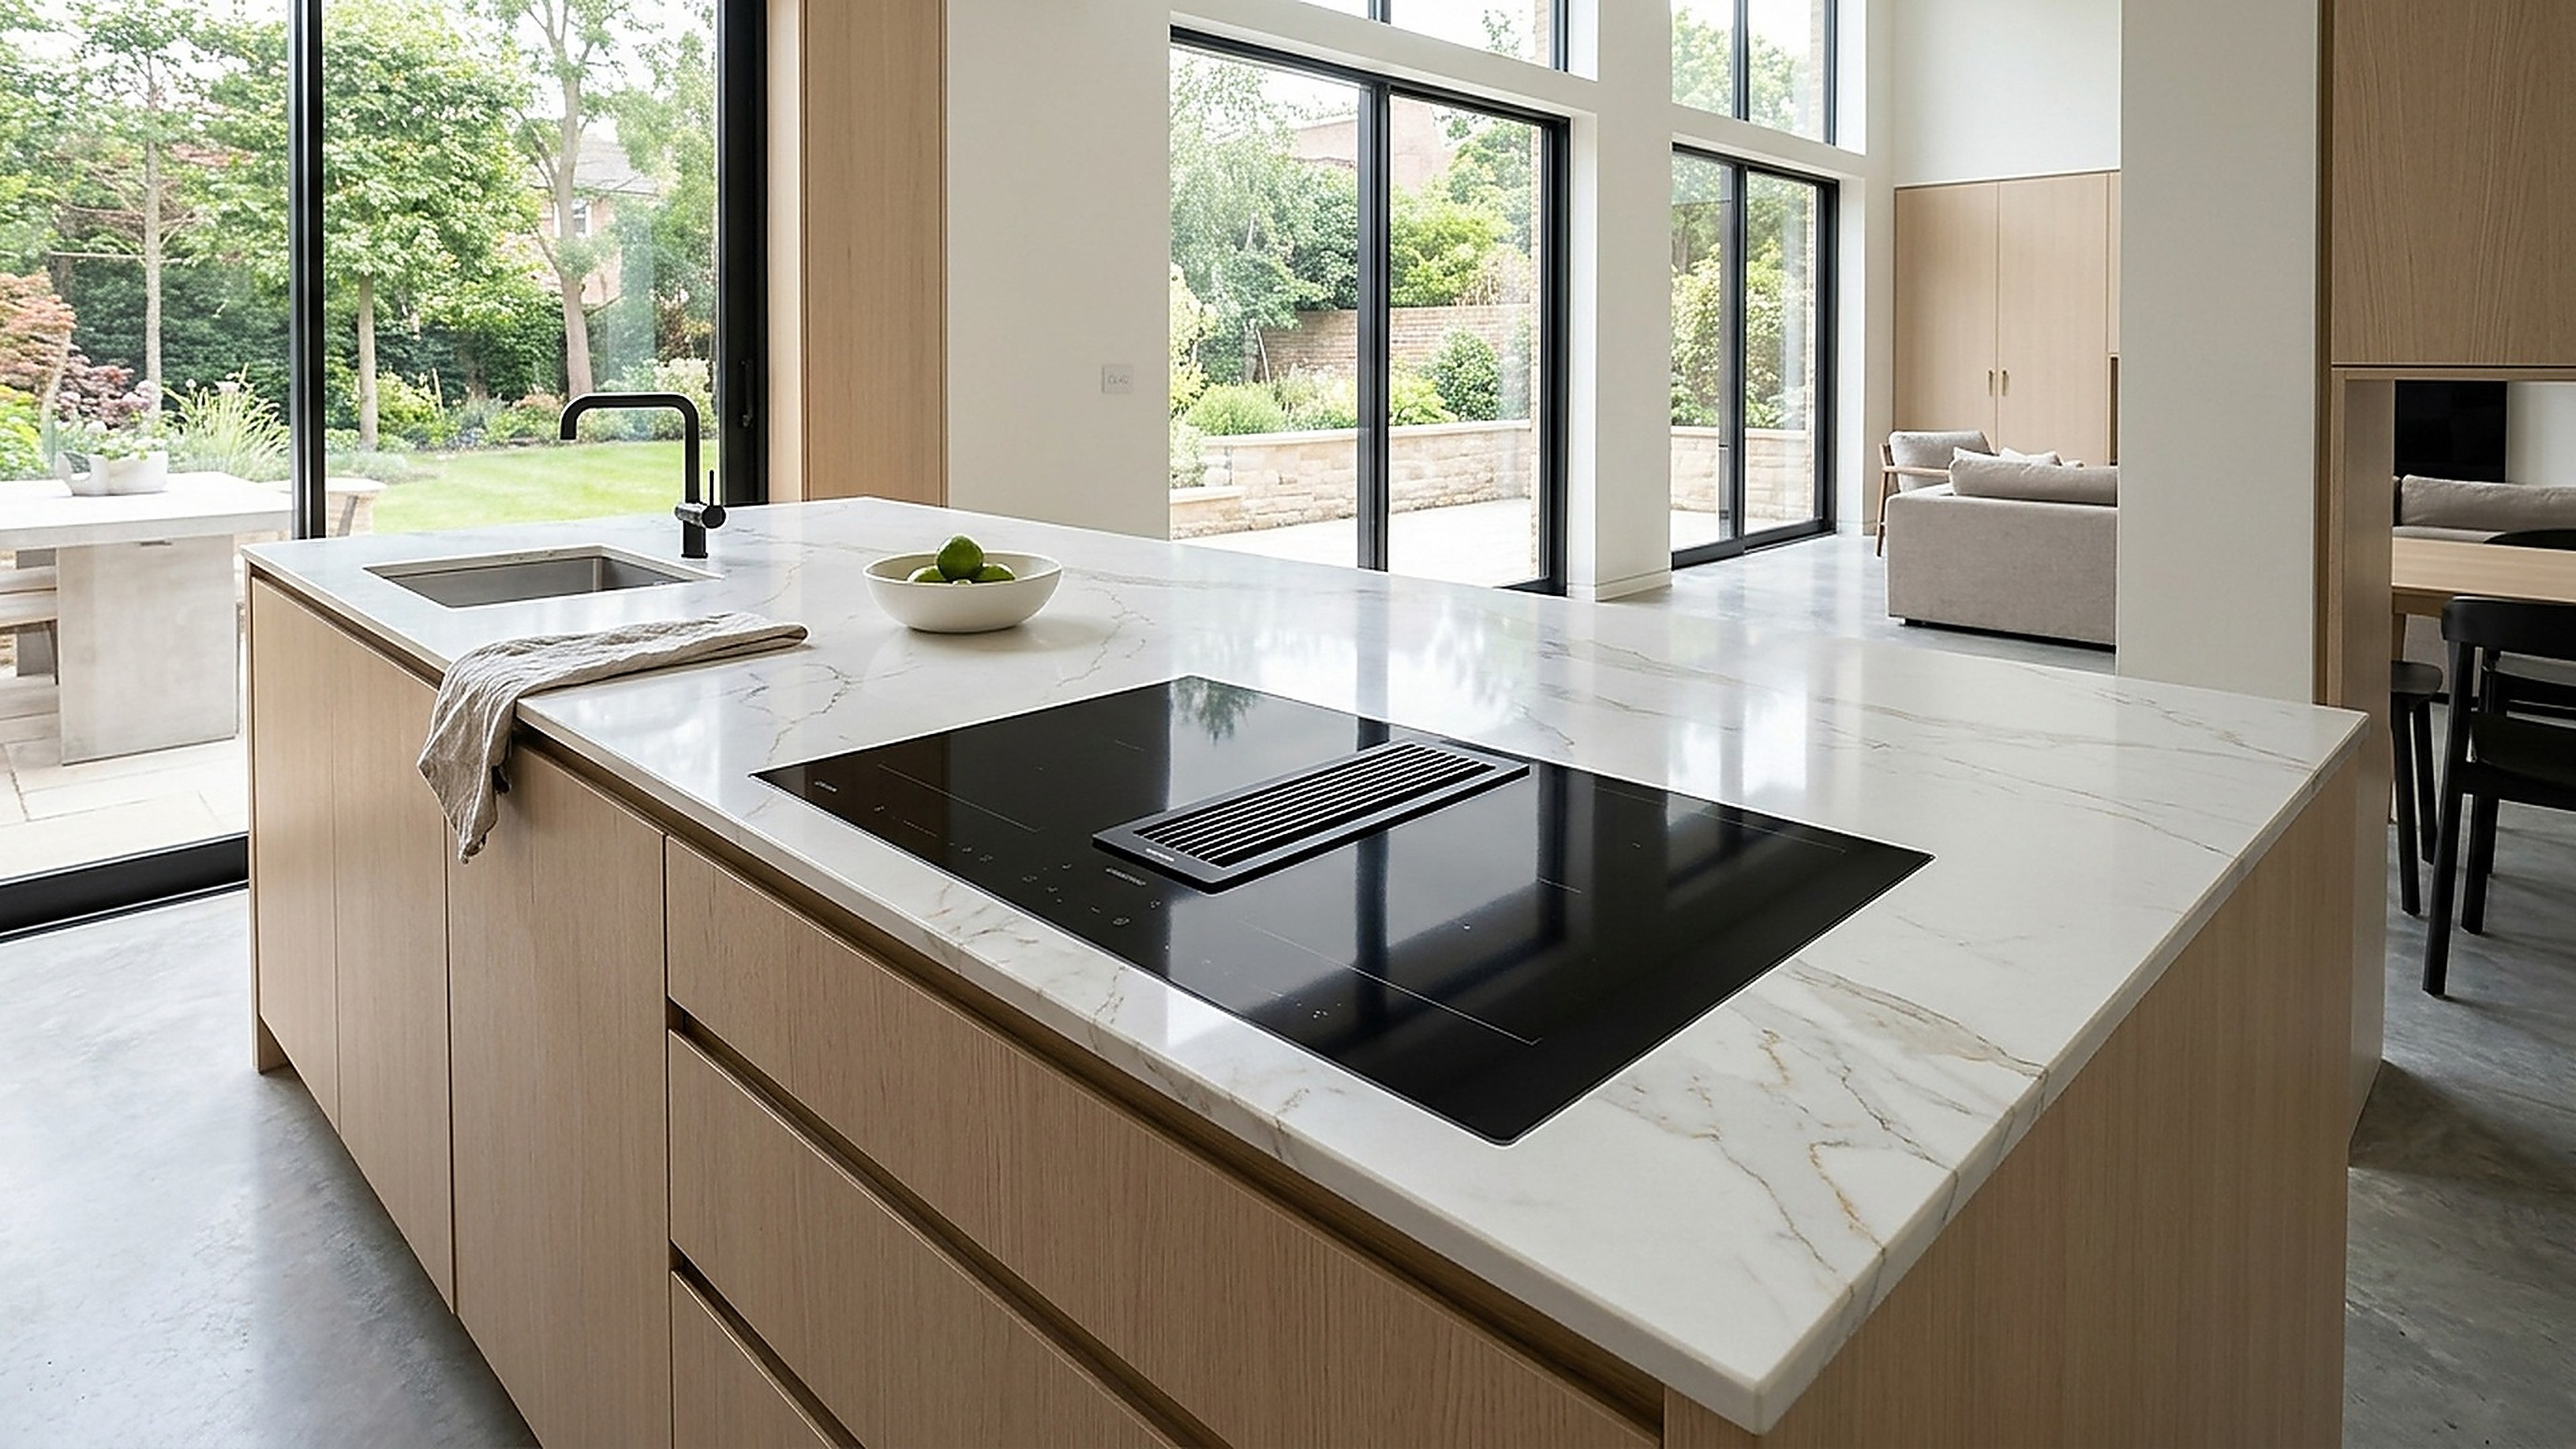
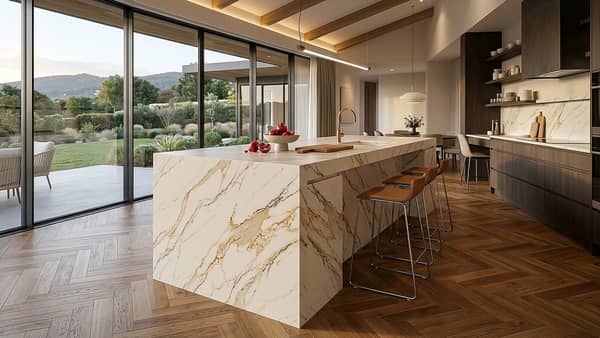
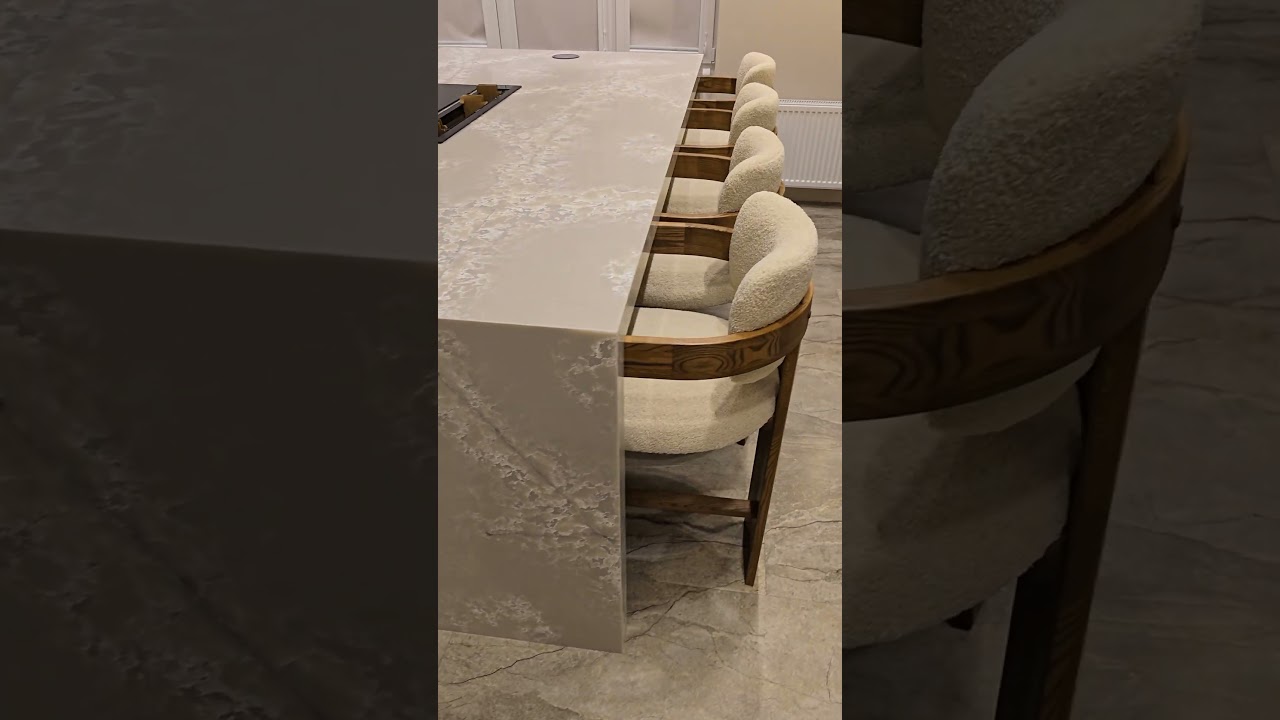
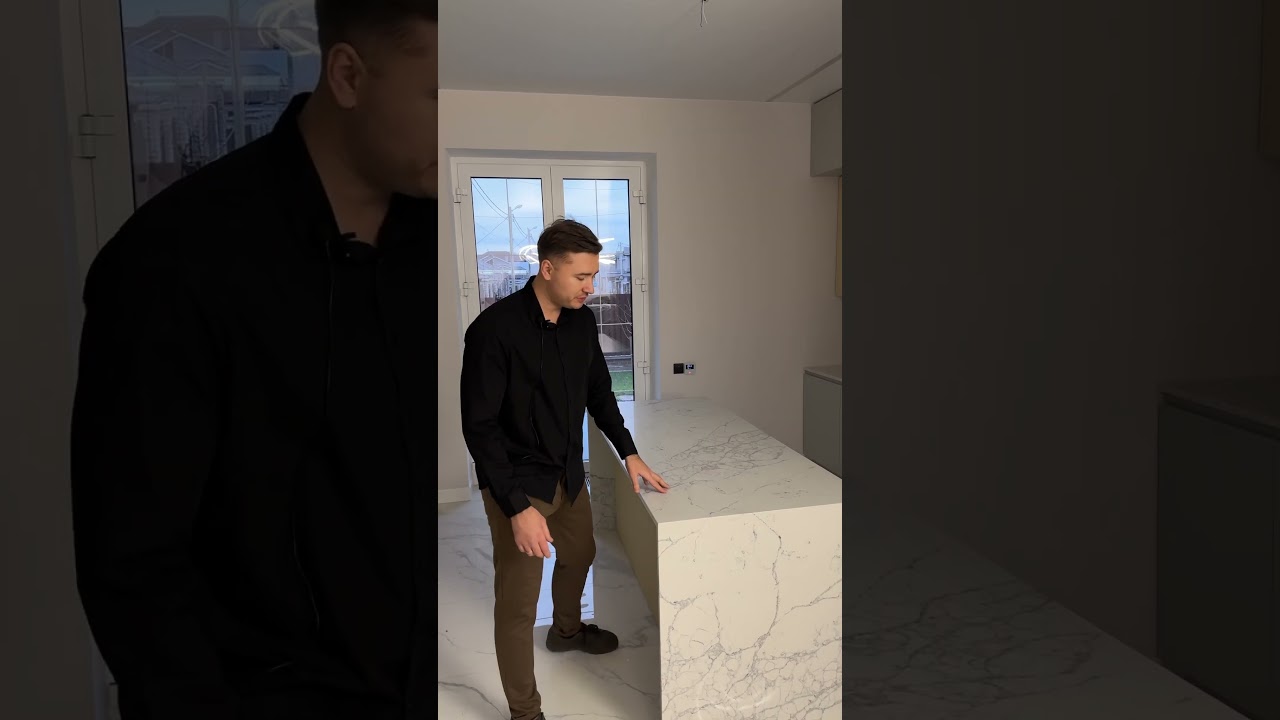
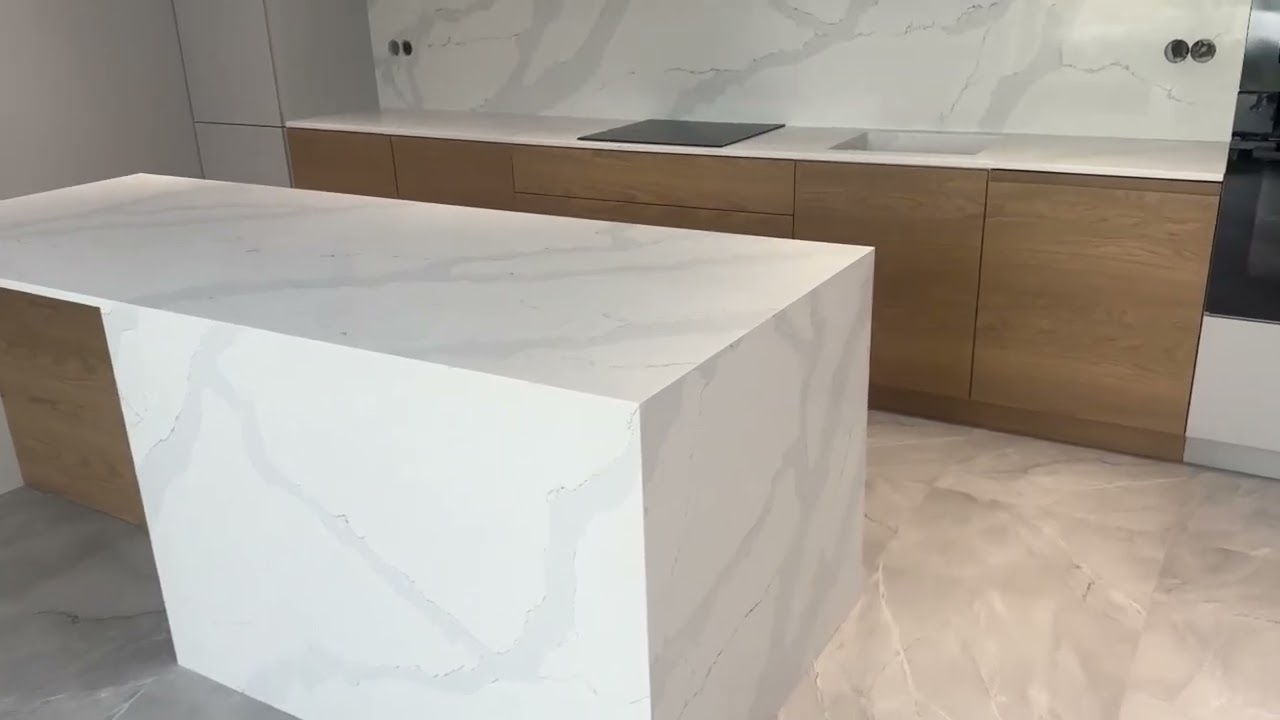
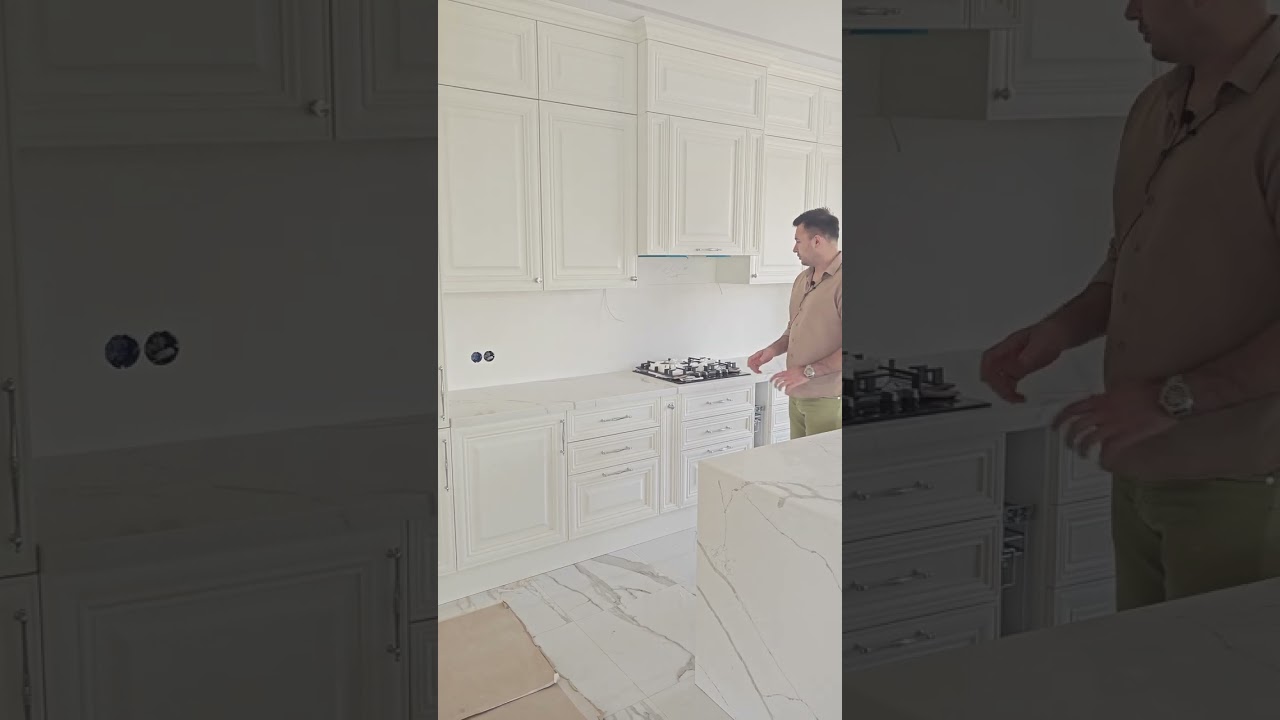
В августе 2026 года инженерно-монтажная служба «Фабрики камня» завершила реализацию комплексного проекта в жилом комплексе «Тургенев» на улице Дальней в Краснодаре. Заказчики выбрали для интерьера кухни-гостиной кухонный остров размером 2800 × 1100 мм из благородного кварцевого агломерата Avant Quartz коллекции «Калакатта Корона» с выразительными серо-золотистыми венами на белоснежном фоне. В центральной части острова требовалось смонтировать широкоформатную 90-сантиметровую индукционную панель Neff со встроенной центральной вытяжкой downdraft строго вровень со столешницей. Как проектируются подобные конструкции, мы подробно описали в статье про крупногабаритные острова из слэбов Jumbo и усиленные консольные свесы барных стоек.
Особая сложность проекта заключалась в массивных габаритах выреза (880 × 510 мм) и совокупном весе индукционной системы с мотором вытяжки свыше 32 кг. Для обеспечения абсолютной надежности конструкции на нашем производстве были выполнены следующие технологические операции:
- Лазерное сканирование геометрии собранного острова с точностью до 0,2 мм с помощью измерительной системы Proliner.
- Фрезеровка сквозного проема и посадочной четверти глубиной 5,2 мм и шириной 12 мм на 5-осевом мостовом ЧПУ-центре Donatoni с постоянным водяным охлаждением алмазной коронки. Внутренние углы выреза получили радиус R10 мм.
- Усиление подстолья снизу продольными стальными профилями квадратного сечения 20 × 20 мм, закрепленными на двухкомпонентный эпоксидный компаунд Akemi, чтобы исключить прогиб камня под тяжестью варочной панели и посуды.
- Оклейка посадочной четверти алюминиевой теплоотражающей мембраной и формирование вентиляционного зазора снизу для отвода теплого воздуха от радиаторов охлаждения индукционных плат.
- Монтаж панели на керамический шнур и прецизионное заполнение периметрального шва 1,5 мм нейтральным черным герметиком Ottoseal S70 с формированием ровного гладкого радиусного шва.
Результат превзошел ожидания владельцев: черный глянцевый кристалл варочной панели с встроенной вытяжкой составил с белым мраморным кварцем идеальную монолитную плоскость. Заказчики особо отметили удобство ежедневной уборки: после приготовления жареного мяса или рыбы достаточно одного движения микрофибровой салфеткой со специальным средством, чтобы остров засиял первозданной чистотой.
7. Пошаговый технологический регламент монтажа панели Flush Mount на объекте
Монтажные бригады нашей компании работают по утвержденному технологическому регламенту, состоящему из 6 последовательных этапов:
Мастер замеряет корпус кухонных баз, проверяет уровень по лазерному нивелиру и сопоставляет фактические размеры варочной панели со схемой встраивания производителя.
Вырезание проема и ступенчатой четверти на 5-осевом станке в цехе. Алмазная шлифовка антистресс-радиусов R8–R10 мм и нанесение полированной микрофаски на кромку камня.
Установка каменной плиты на мебельные модули. Создание обязательного вентиляционного зазора не менее 20 мм между дном варочной панели и полкой нижнего духового шкафа или ящика.
Обезжиривание фальца изопропиловым спиртом, проклейка термоотражающей лентой из чистой алюминиевой фольги и монтаж демпферного термошнура по всему периметру полки.
Погружение прибора в четверть. Регулировочными пластинами панель ювелирно выводится вровень с камнем с допуском 0,0/+0,3 мм. Центрирование зазоров по 1,5 мм с каждой стороны.
Оклейка кромок защитным малярным скотчем. Заполнение шва термостойким силиконом Ottoseal S70, снятие излишков эластичным шпателем и полимеризация шва в течение 24 часов.
8. Правила эксплуатации и профилактика перегрева кварцевой столешницы
Кварцевый агломерат чрезвычайно неприхотлив в быту и на порядок превосходит природный мрамор по прочности и устойчивости к пятнам. Тем не менее, чтобы узел Flush Mount служил десятилетиями без малейших нареканий, достаточно соблюдать несколько простых эксплуатационных правил:
- Не используйте посуду с деформированным или слишком широким дном: диаметр кастрюли или сковороды не должен превышать диаметр размеченной зоны нагрева конфорки. Если раскаленное металлическое дно нависает непосредственно над кварцем и касается каменной фаски, возникает риск перегрева полиэфирной смолы.
- Всегда включайте вытяжку при интенсивной жарке: поток воздуха способствует активному охлаждению окружающих зон столешницы и отводу избыточного пара.
- Не перекрывайте вентиляционные прорези снизу: нижний отсек под варочной панелью должен вентилироваться в штатном режиме. Встроенные вентиляторы охлаждения индукционной плиты должны свободно забирать прохладный воздух из кухонного цоколя.
- Используйте разделочные доски для горячего: хотя кварц кратковременно выдерживает нагрев до 150–200 °C, раскаленный чугунный казан прямо из духовки с температурой 250–300 °C следует ставить на деревянную, пробковую или стальную подставку.
- Уход за силиконовым швом: очищайте шов мягкой губкой с нейтральным мыльным раствором. Не используйте металлические скребки, абразивные чистящие порошки и агрессивные щелочные очистители духовок на основе гидроксида натрия (pH > 10).
9. Ответы на частые вопросы заказчиков о монтаже Flush Mount (FAQ)
1. Что делать, если через несколько лет варочная панель разобьется или выйдет из строя?
Демонтаж варочной поверхности Flush Mount выполняется быстро и без малейших повреждений столешницы. Мастер сервисной службы аккуратно прорезает тонким капроновым или кевларовым шнуром эластичный силиконовый шов по периметру, после чего панель свободно поднимается вверх с помощью вакуумных присосок. Новая панель с аналогичными посадочными габаритами монтируется в существующую четверть с повторной герметизацией.
2. Можно ли установить вровень со столешницей газовую варочную панель?
Да, монтаж заподлицо возможен и для газовых варочных поверхностей «газ на стекле» (Gas on Glass), конструкция которых официально сертифицирована производителем для монтажа Flush. Однако для газовых панелей критически важно соблюдать минимальное расстояние от пламени крайних конфорок до каменной кромки — не менее 60–80 мм, чтобы пламя и открытый жар не оплавляли герметик и не нагревали камень.
3. Любая ли модель варочной панели подходит для монтажа заподлицо?
Нет, далеко не каждая. Для установки вровень прибор должен иметь специальное прямое стекло со строгой полированной гранью под 90° без металлической рамки и без скошенных боковых фасок (Bevelled edge). В паспорте изделия производитель обязан прямо указывать возможность монтажа Flush Mount / Integriert. Если попытаться утопить панель со скошенной фаской, между стеклом и камнем образуется некрасивая клиновидная щель, в которой будет собираться влага.
4. Сколько времени занимает изготовление столешницы с таким вырезом на вашей фабрике?
Весь производственный цикл — от контрольного замера на объекте лазерным 3D-сканером до доставки и чистового монтажа бригадой «Фабрики камня» по Краснодару и пригороду — занимает от 7 до 10 рабочих дней. Сам процесс ЧПУ-фрезерования четверти на станке с алмазной доводкой выполняется в течение одной рабочей смены.
5. Предоставляется ли официальная гарантия на узел врезки Flush Mount?
Завод «Фабрика камня» предоставляет официальную гарантию 10 лет на кварцевую столешницу и 2 года на выполненные монтажные работы по договору. При соблюдении наших инженерных рекомендаций риск растрескивания камня от термошока сведен к абсолютному нулю благодаря заводским антистресс-радиусам и термоизоляционному экранированию.
Фотографии готовых изделий и ключевых деталей по теме статьи в Краснодаре
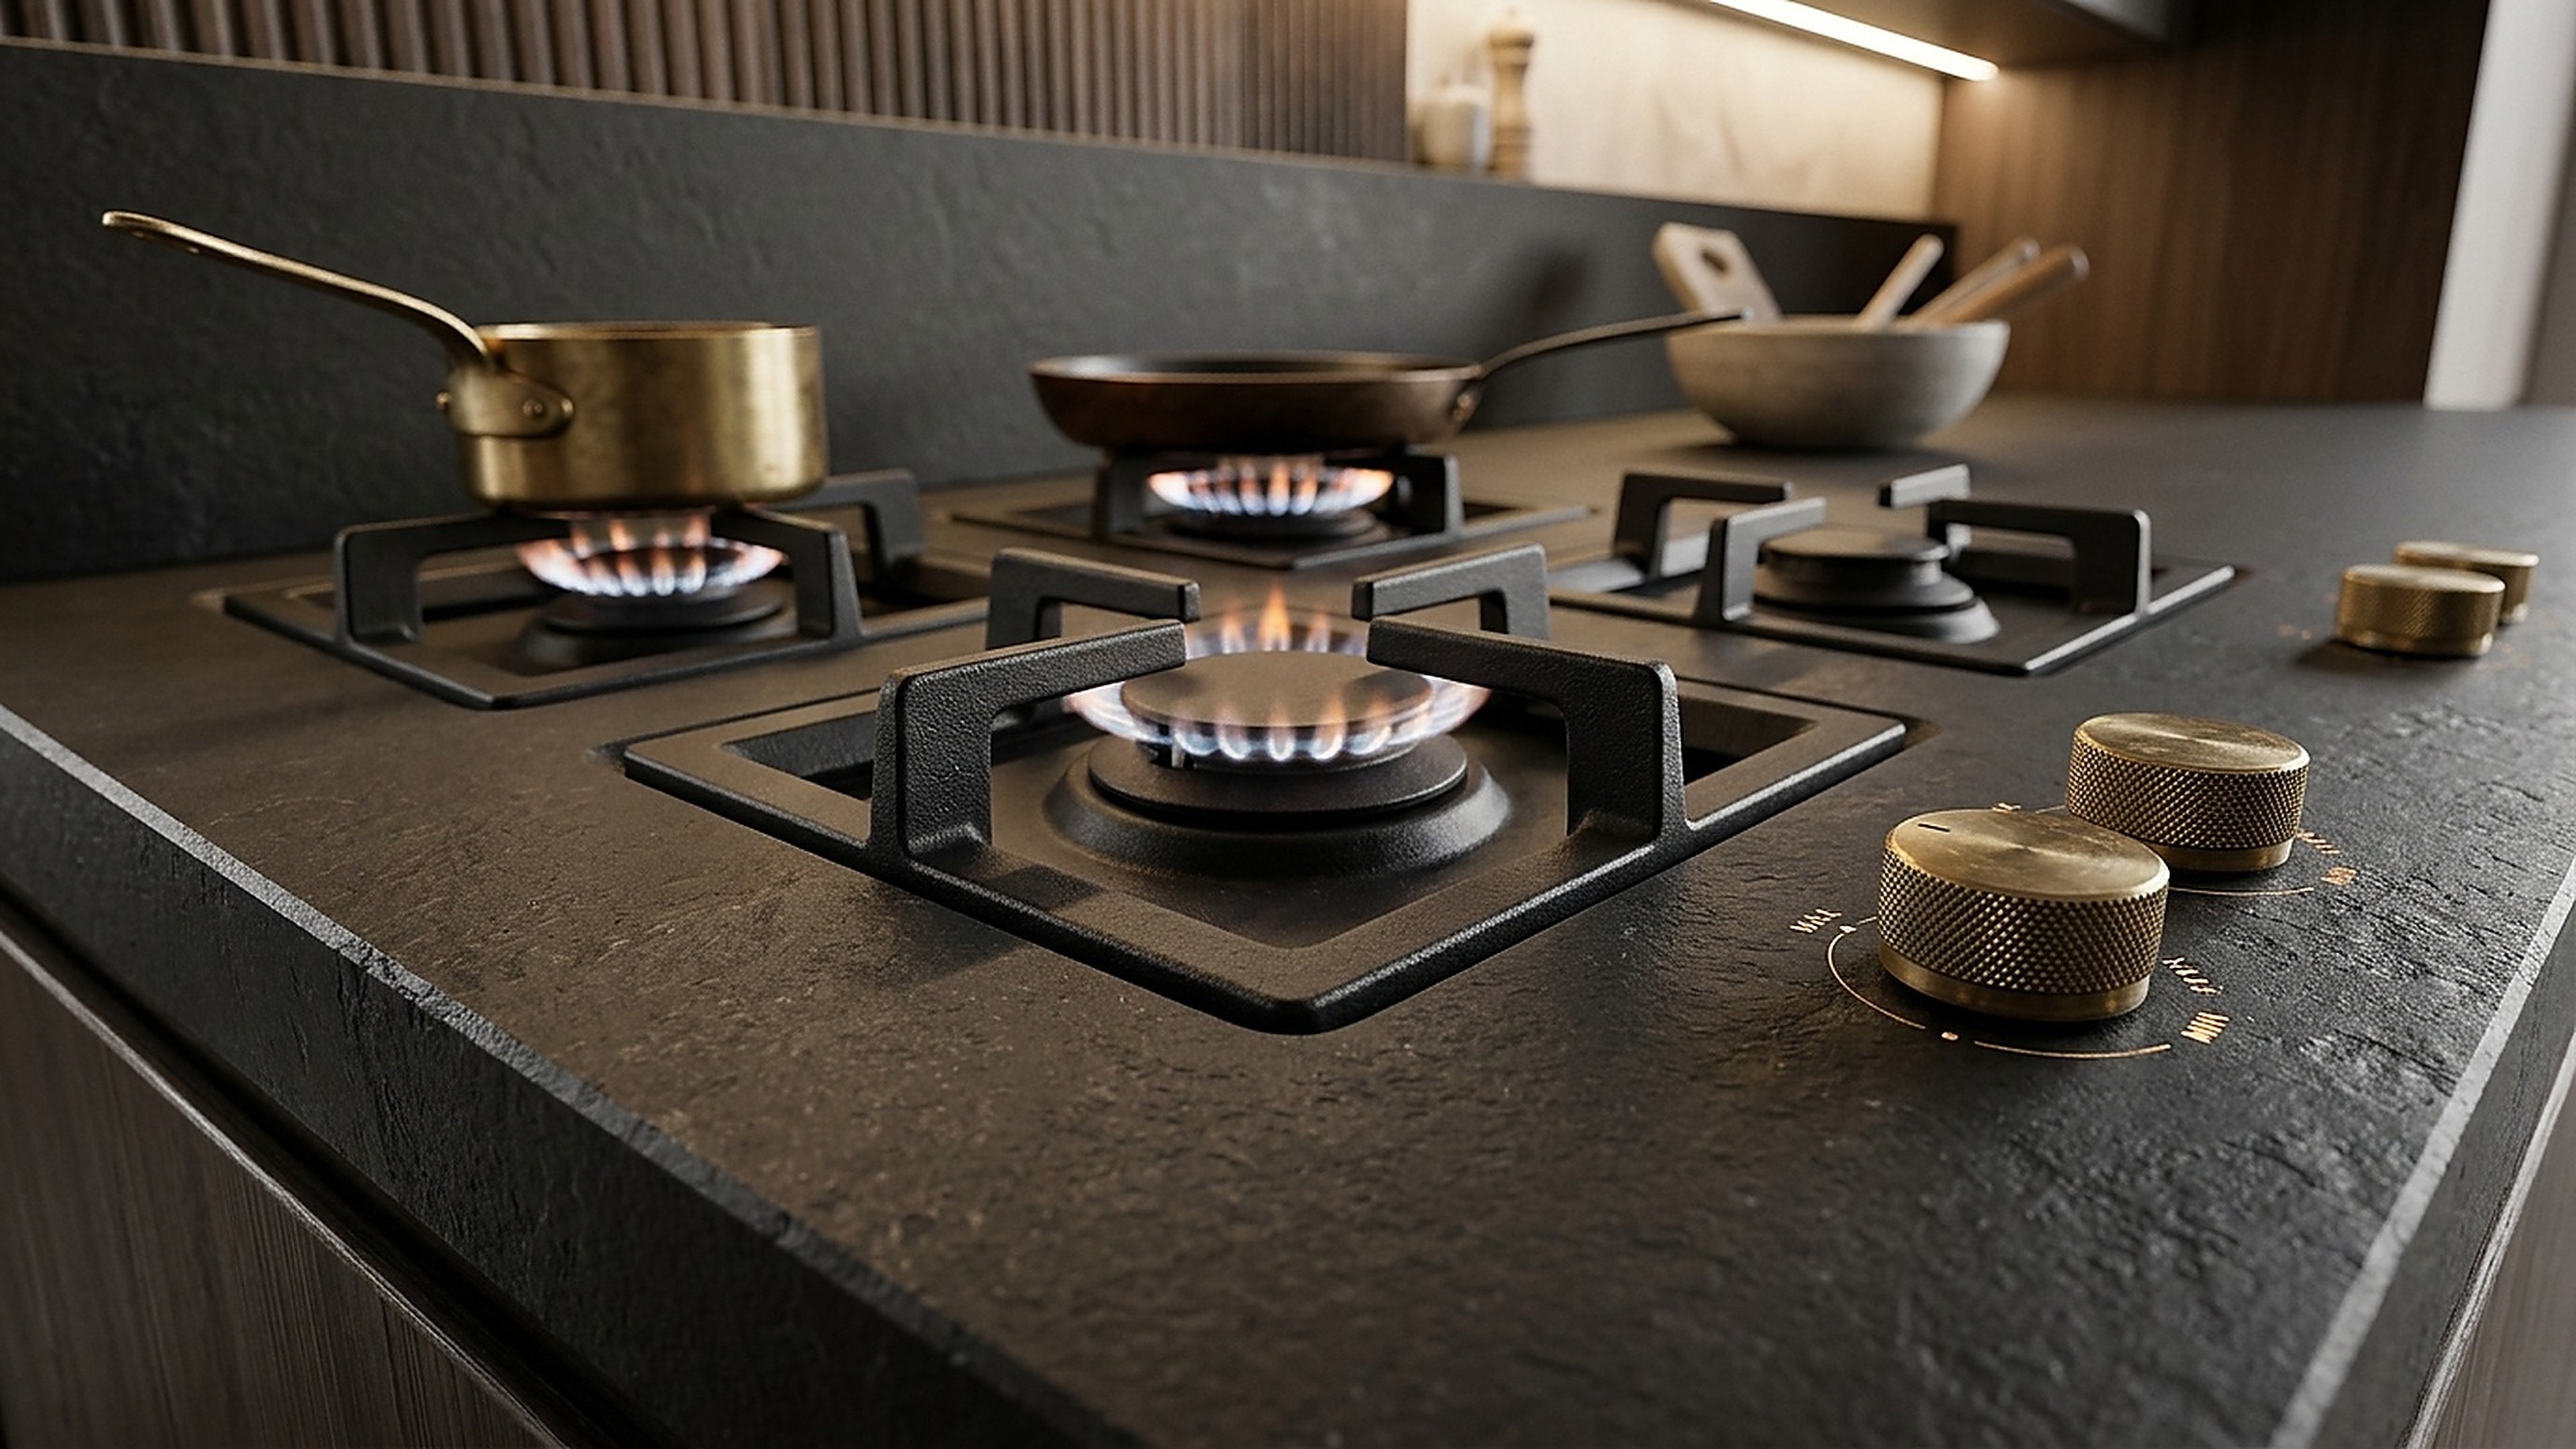
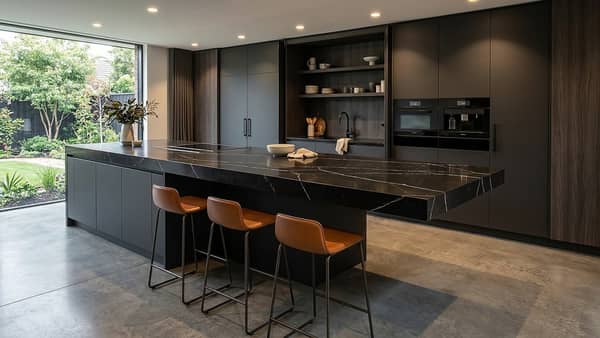
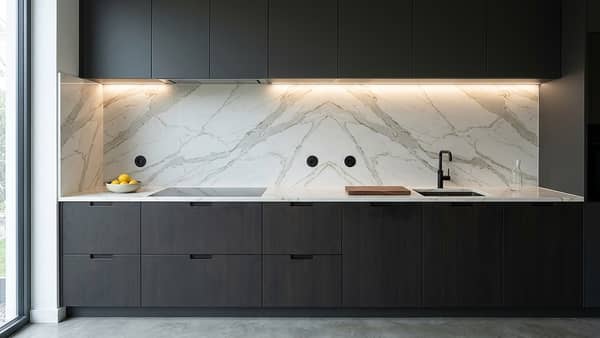
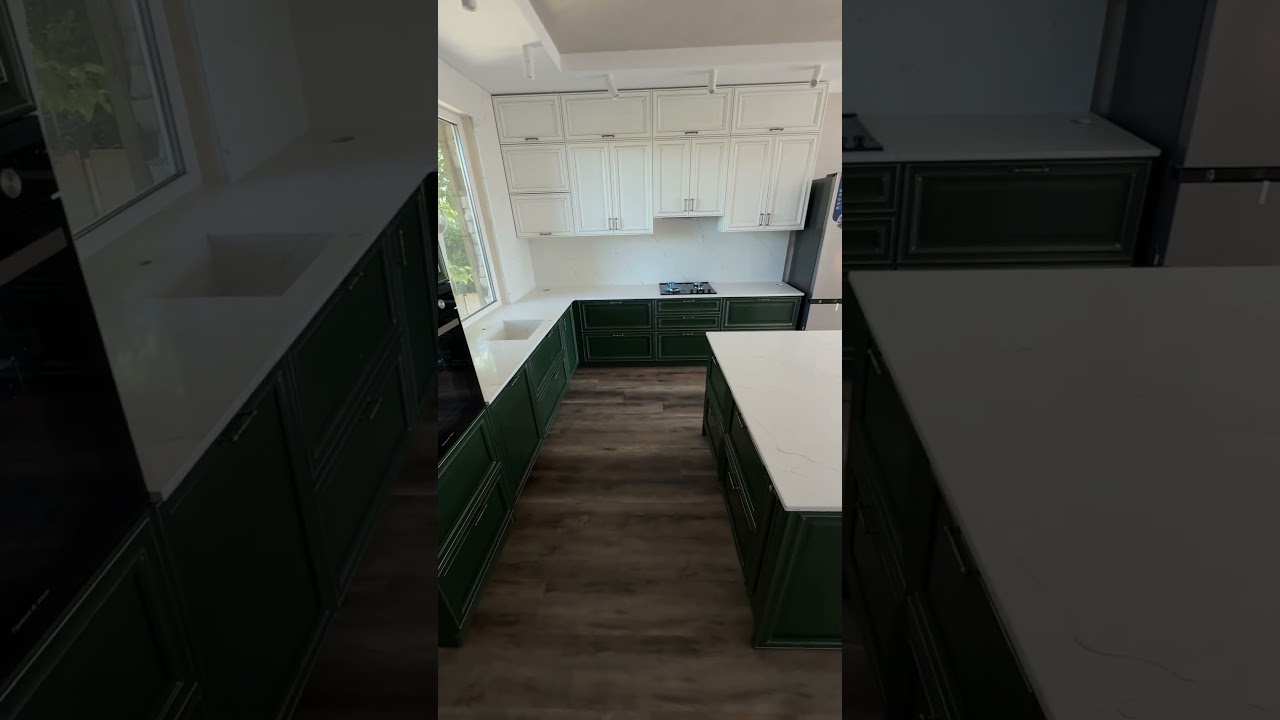
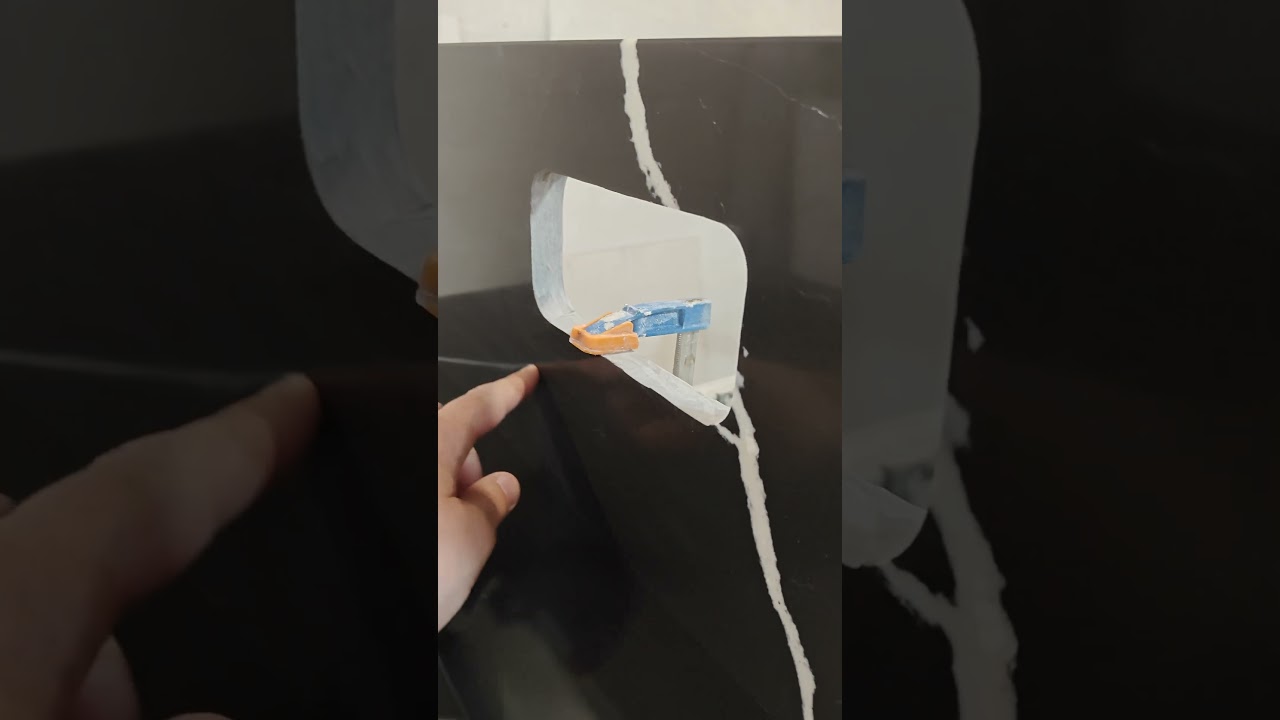
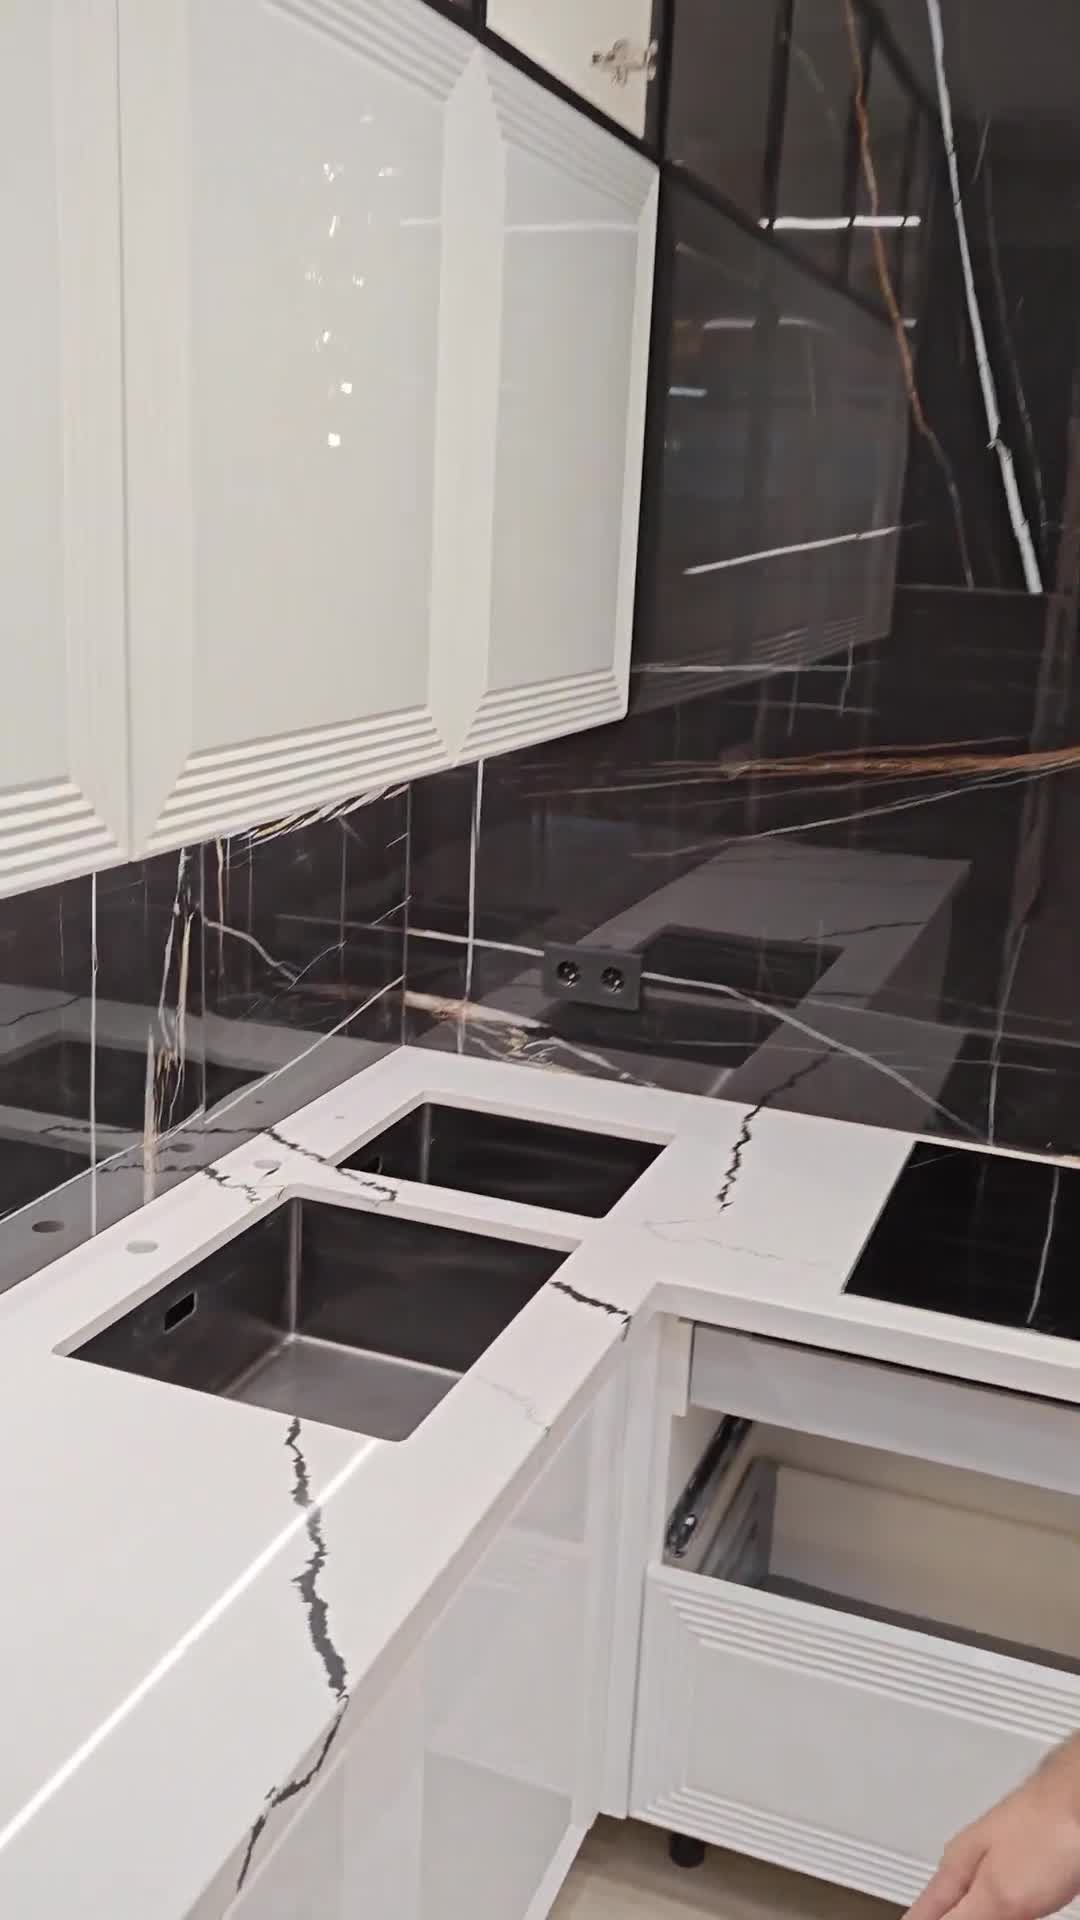
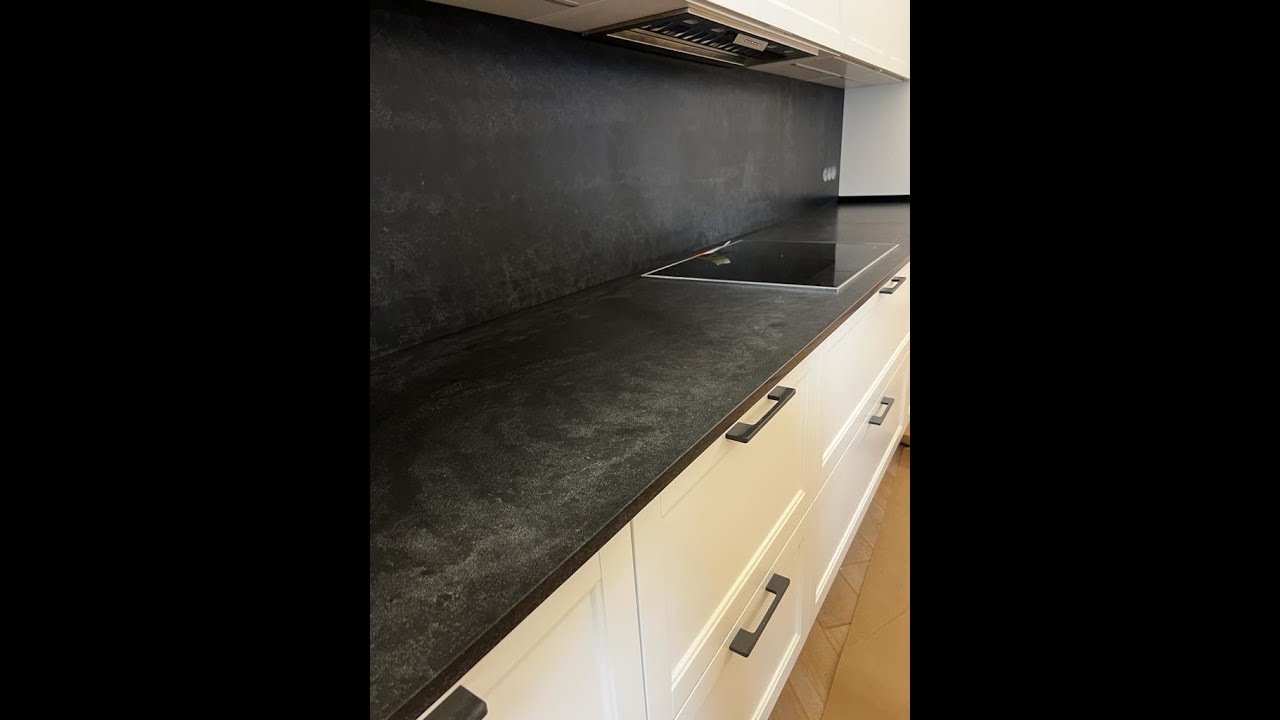
На представленных ниже фотографиях высокого разрешения показаны реальные примеры исполнения изделий и узлов по теме данной статьи в интерьерах заказчиков: Газовые конфорки, встроенные непосредственно в темную фактурную каменную столешницу в интерьере современной кухни. Индукционная варочная панель со встроенной вытяжкой, установленная вровень со светлой мраморной столешницей кухонного острова. Каждое изделие изготавливается по данным цифрового лазерного 3D-замера с точной подгонкой геометрии, аккуратной обработкой фасок и официальной гарантией 10 лет по договору.