1. Качество шва как главный маркер мастерства камнеобработчика
При заказе угловой Г-образной или сложной П-образной кухни из кварцевого агломерата главный страх любого заказчика — грубый, бросающийся в глаза шов на самом видном месте. В отличие от акрилового камня, термопластичные свойства которого позволяют выполнять 100% бесшовную химическую сварку (о чем мы рассказываем в статье столешницы из акрилового камня в Краснодаре: 100% бесшовный монолит), сверхтвердый кристаллический кварц сварить в монолит расплавом невозможно. На кварцевом агломерате шов всегда присутствует физически.
Однако разница между кустарной работой "гаражных" мастеров и заводским высокоточным производством колоссальна. При ручном раскрое болгаркой на кромках неминуемо возникают сколы глубиной до 1–1,5 мм, которые затем заливают темным или светлым силиконом, превращая столешницу в подобие неаккуратного кафеля. Завод «Фабрика камня» в Краснодаре выполняет сопряжение деталей с точностью до 0,2–0,3 миллиметра. Для сравнения: толщина человеческого волоса составляет около 0,08–0,1 мм. С расстояния полуметра такой микрошов становится абсолютно незаметным для взгляда.
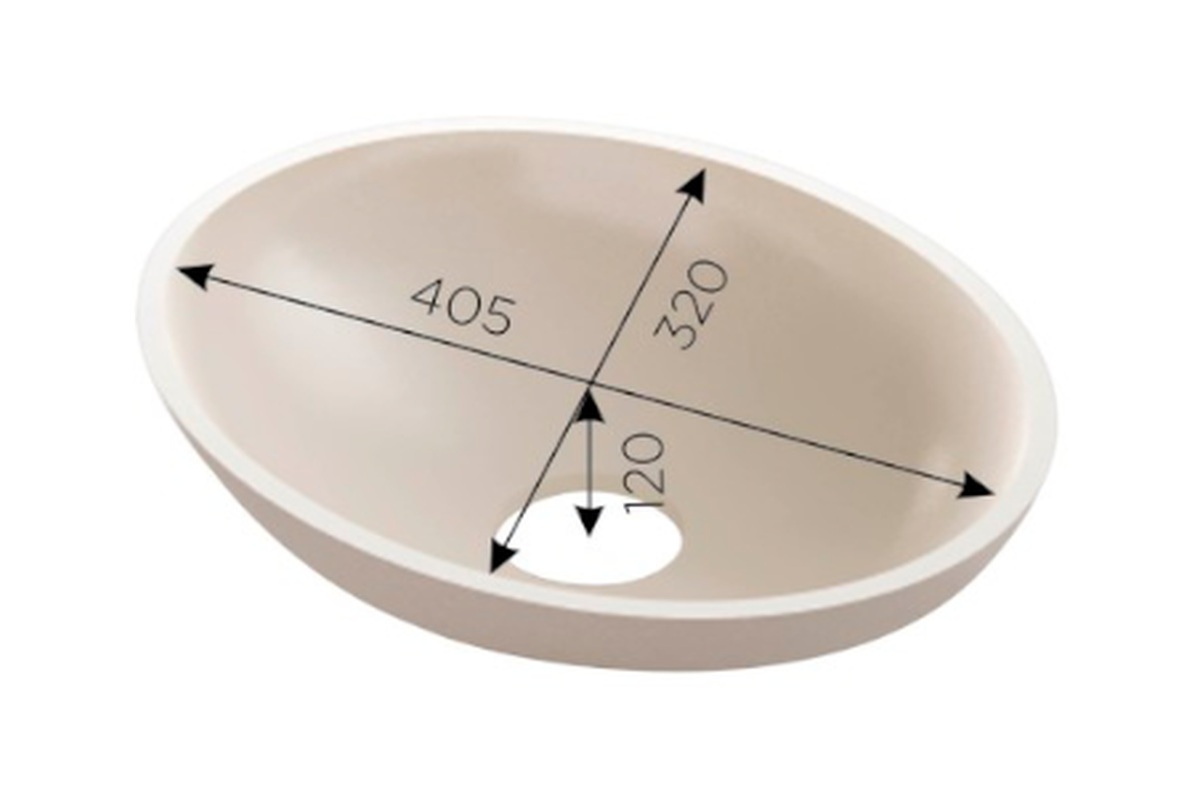
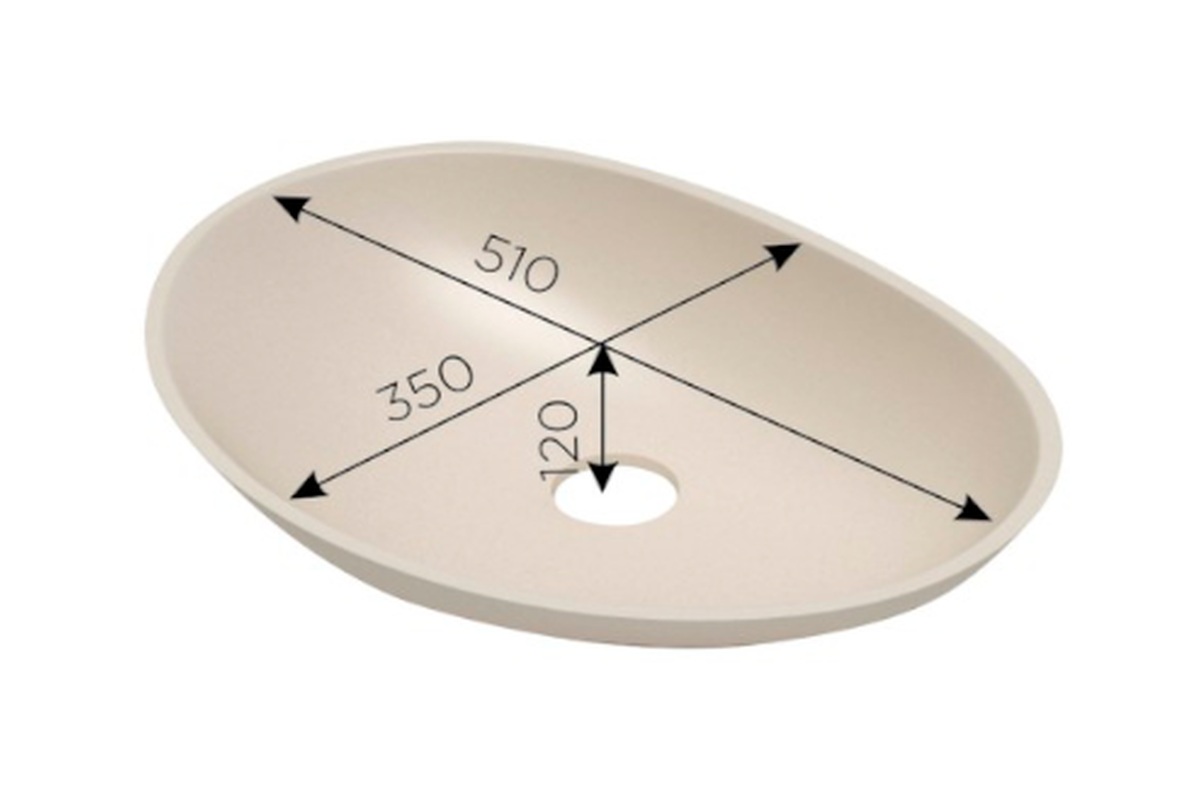
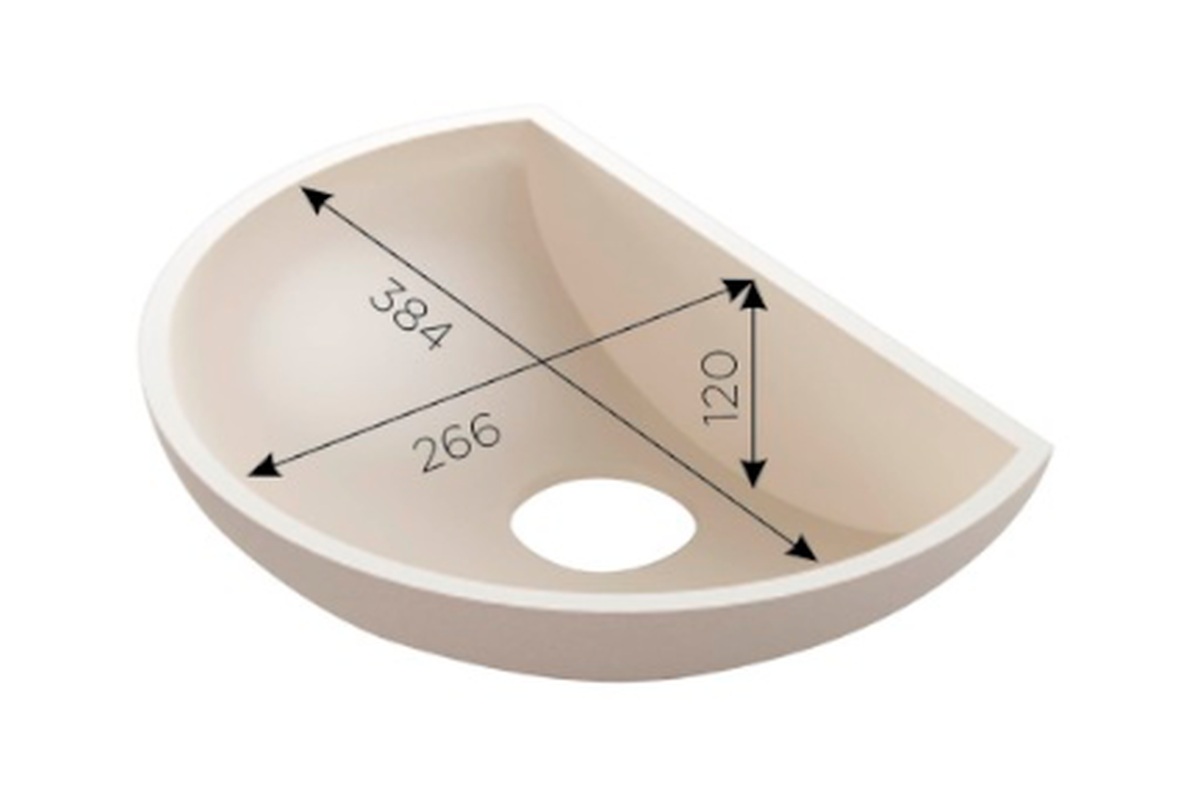
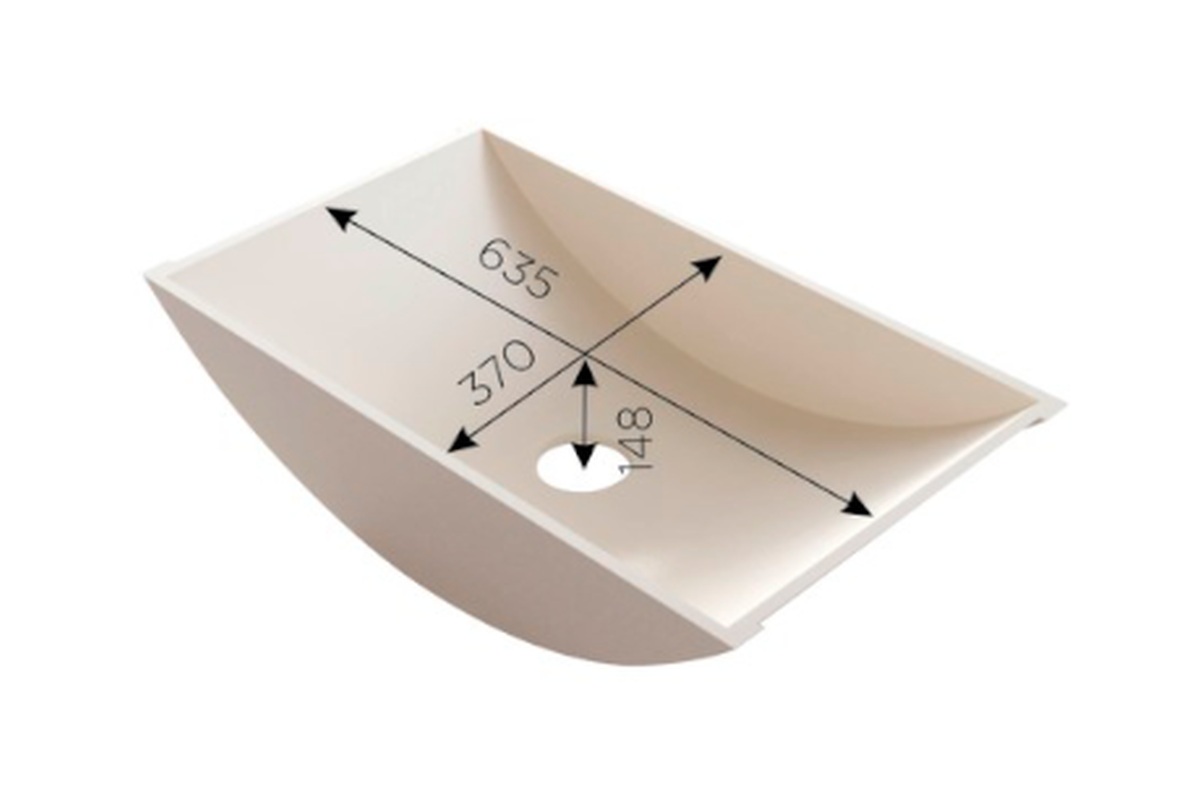
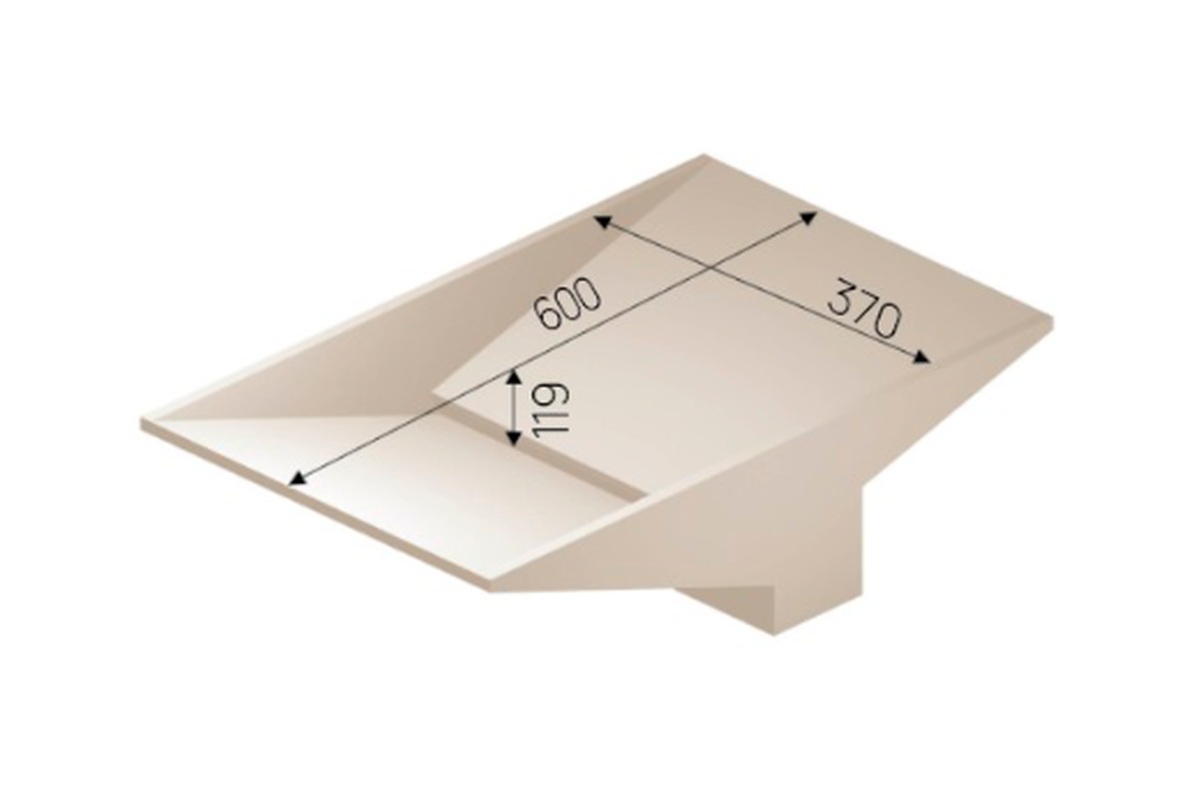
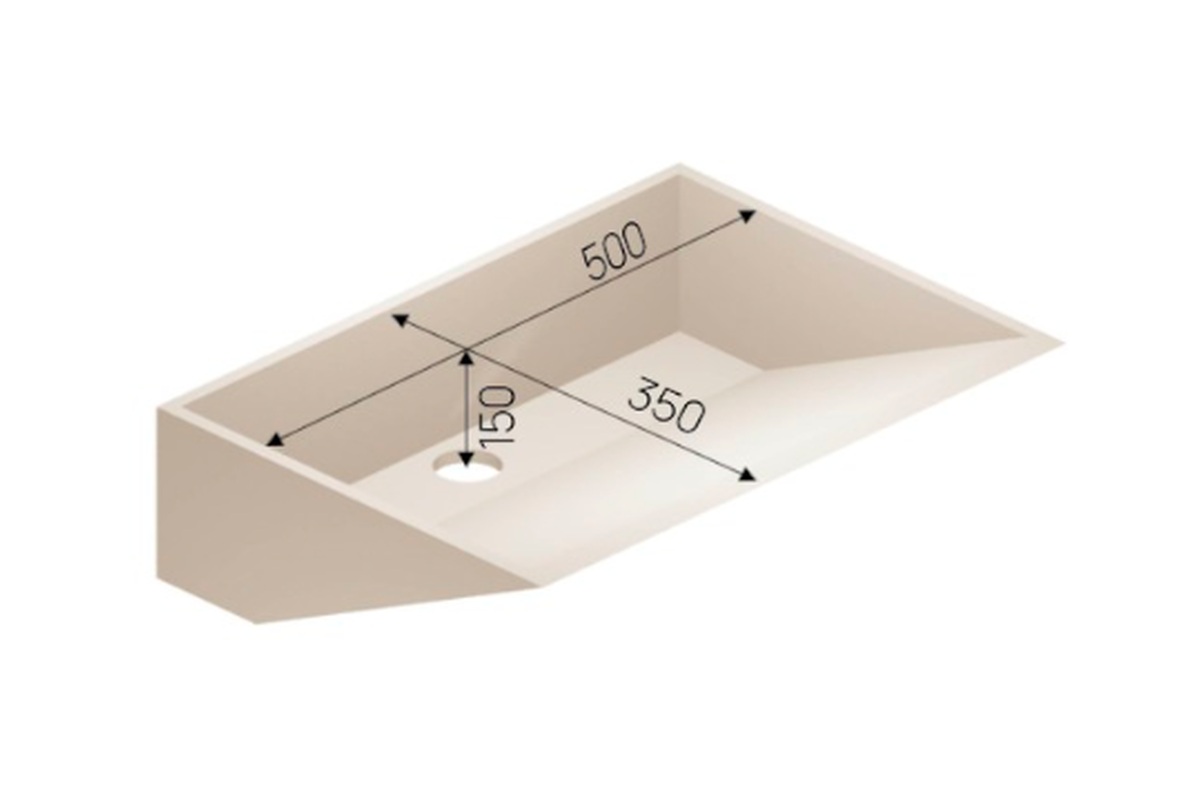
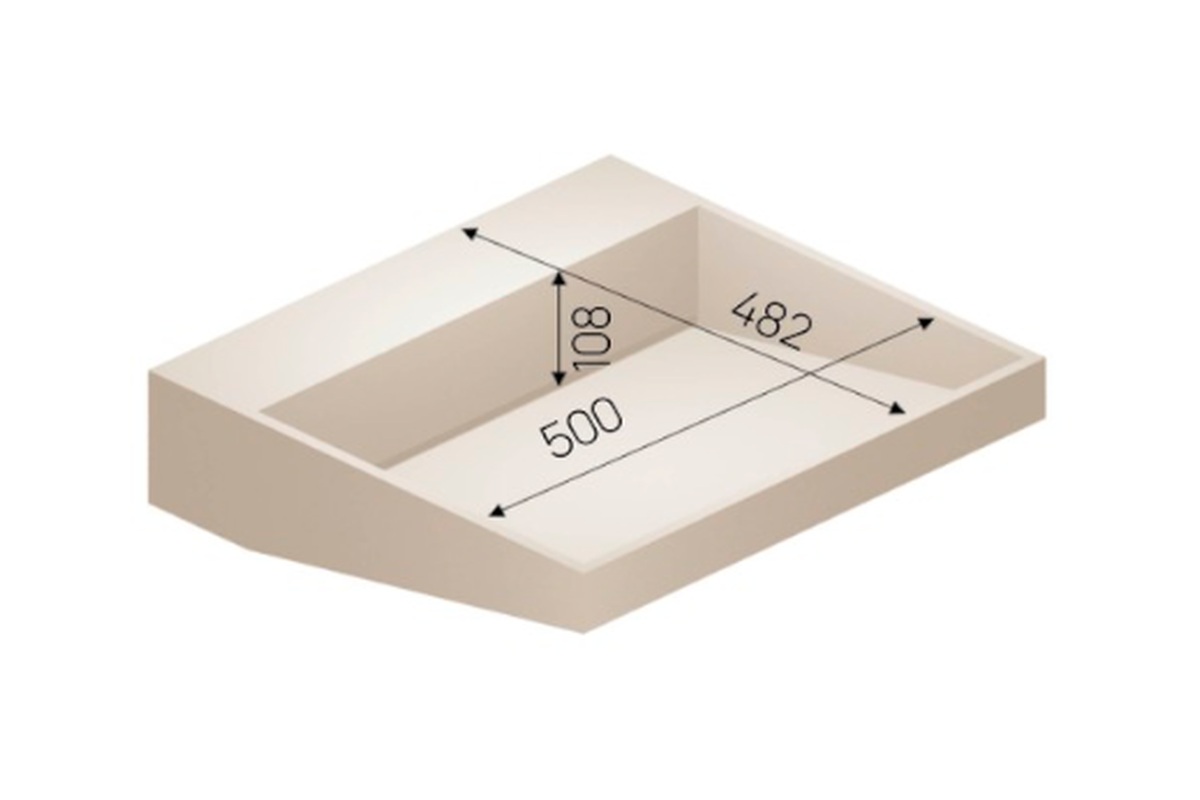
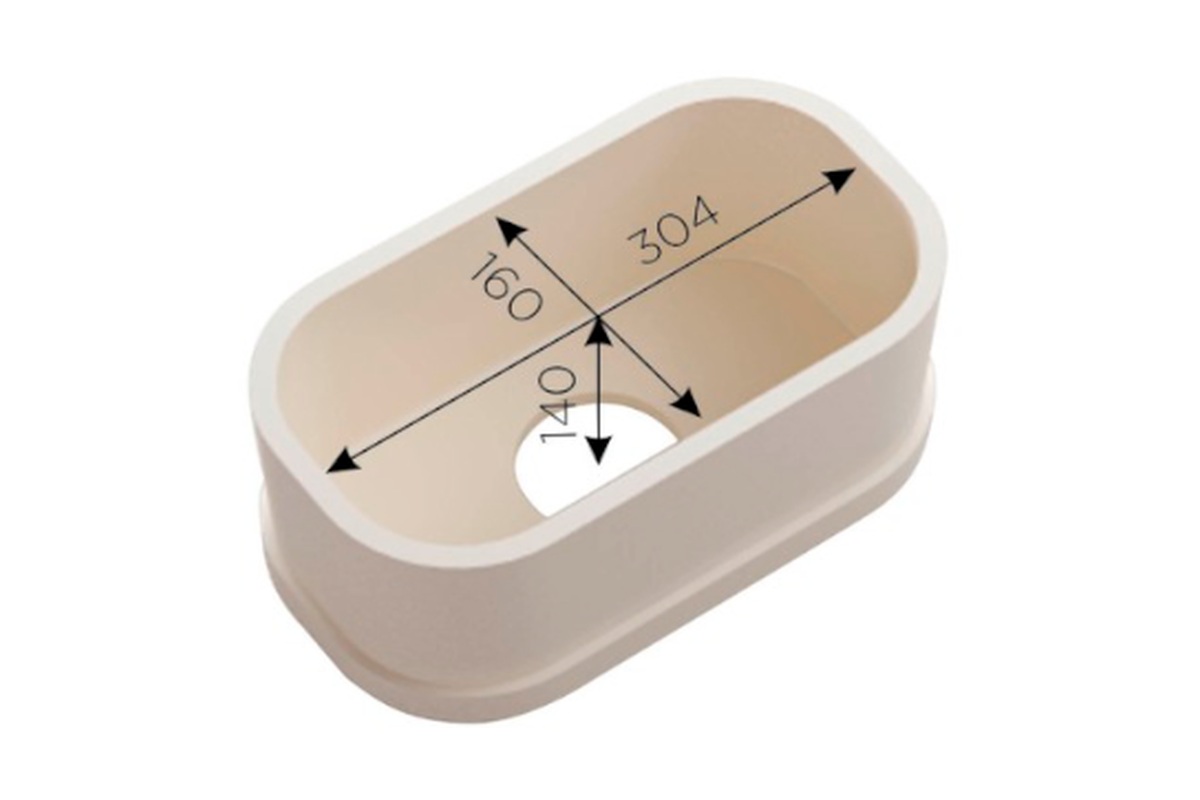
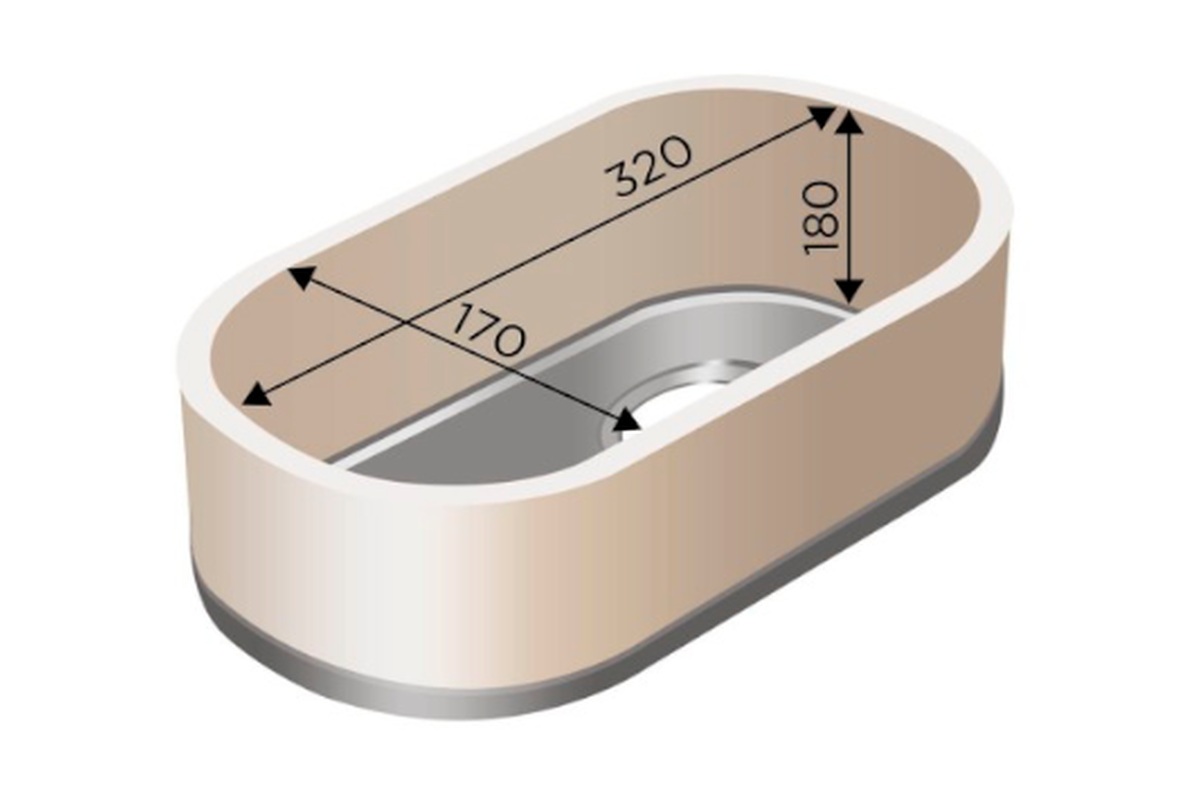
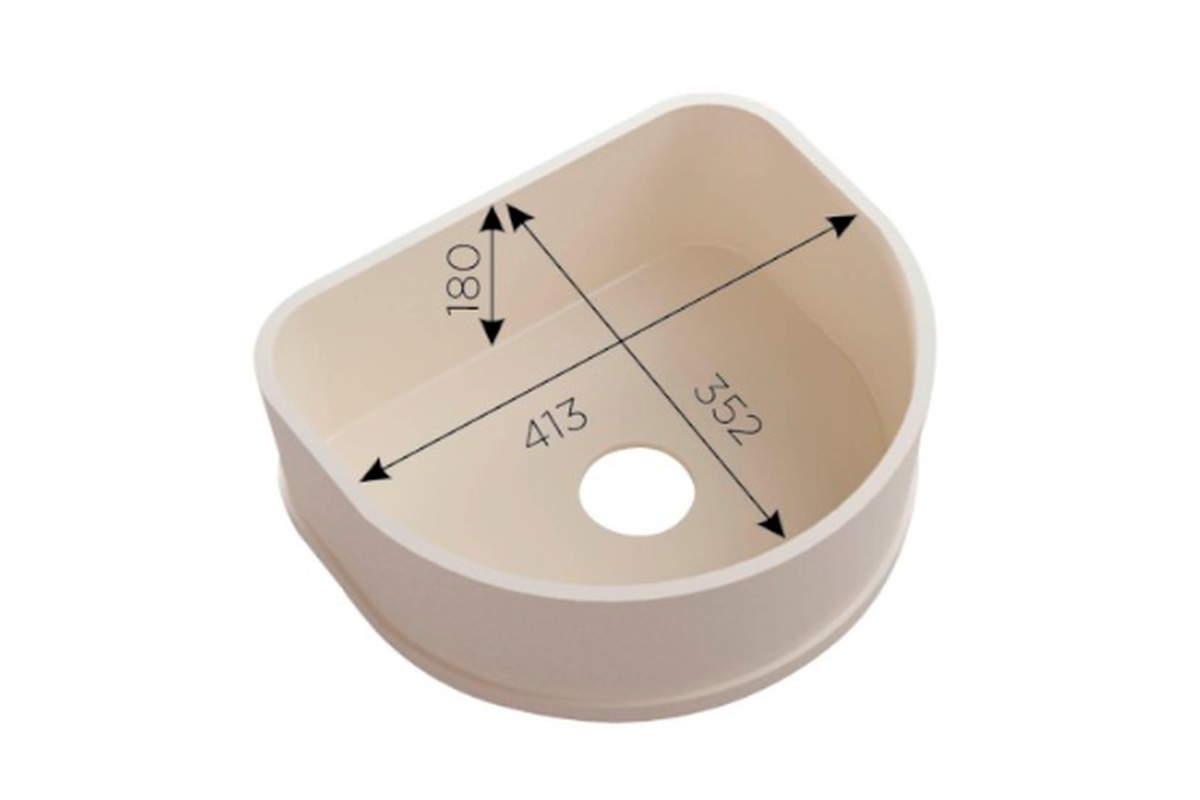
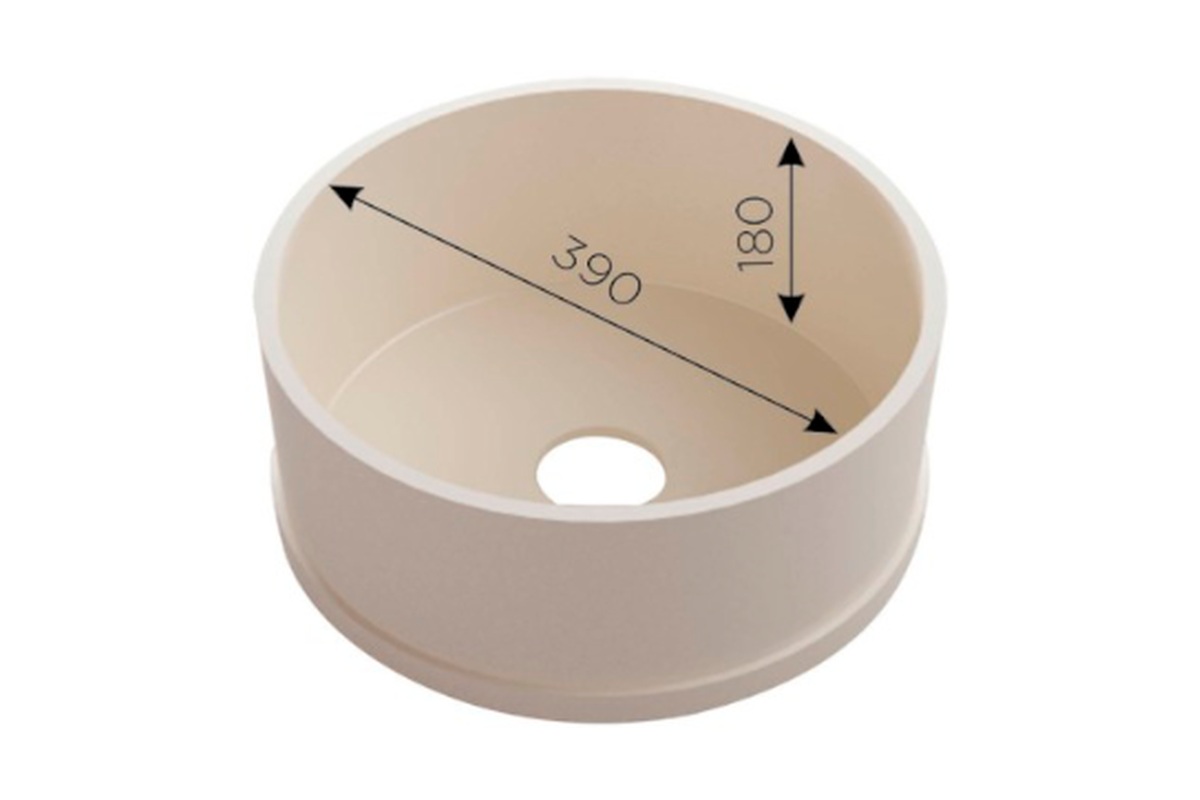
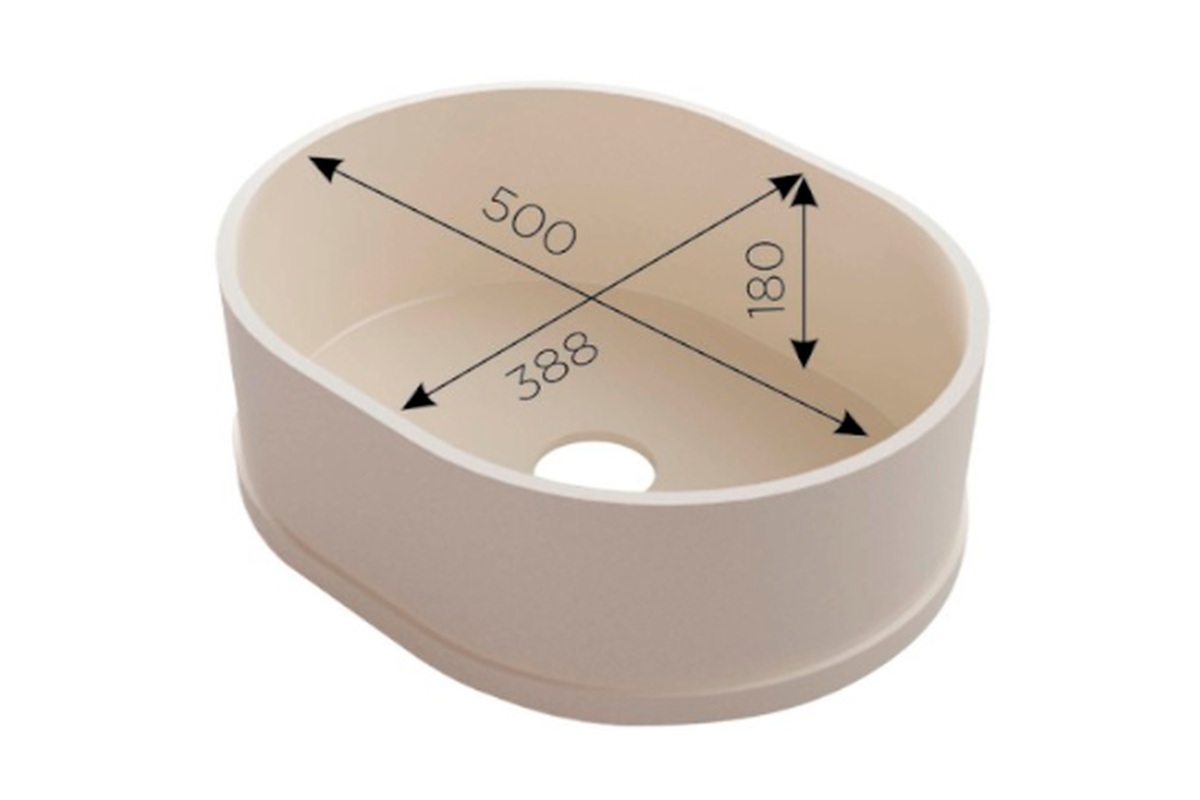
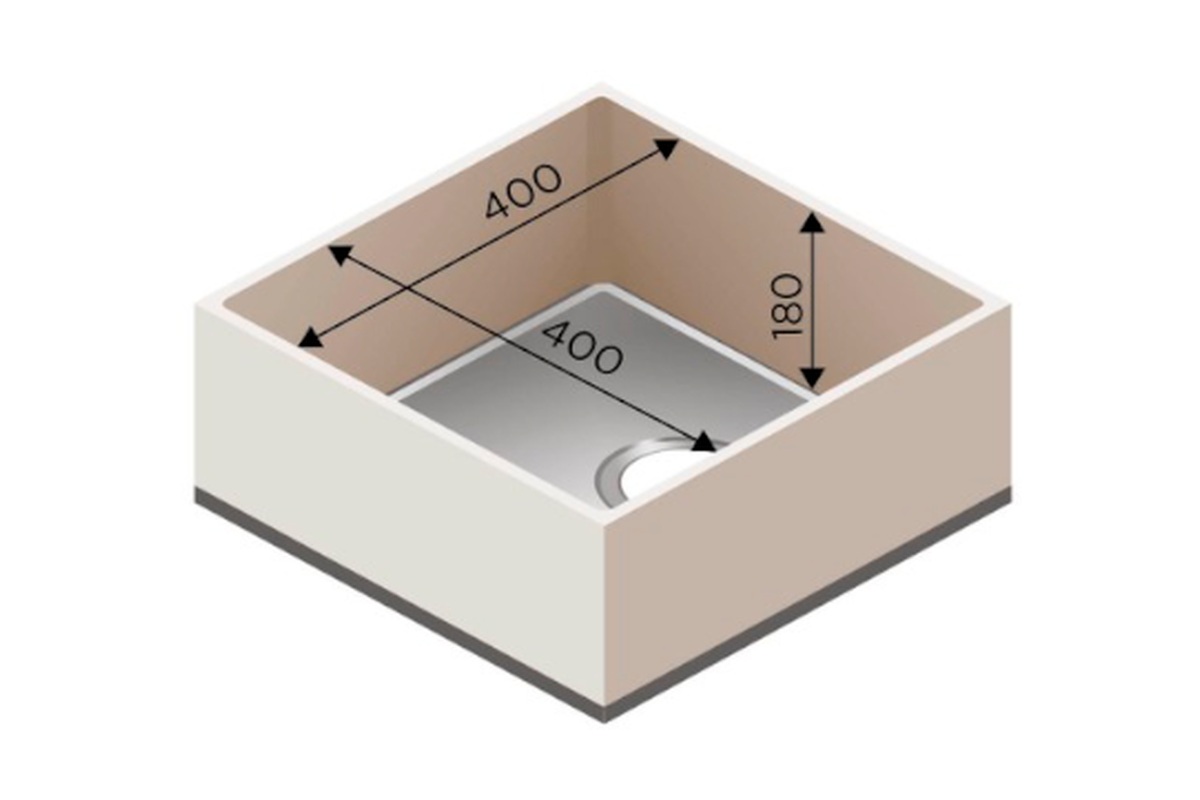
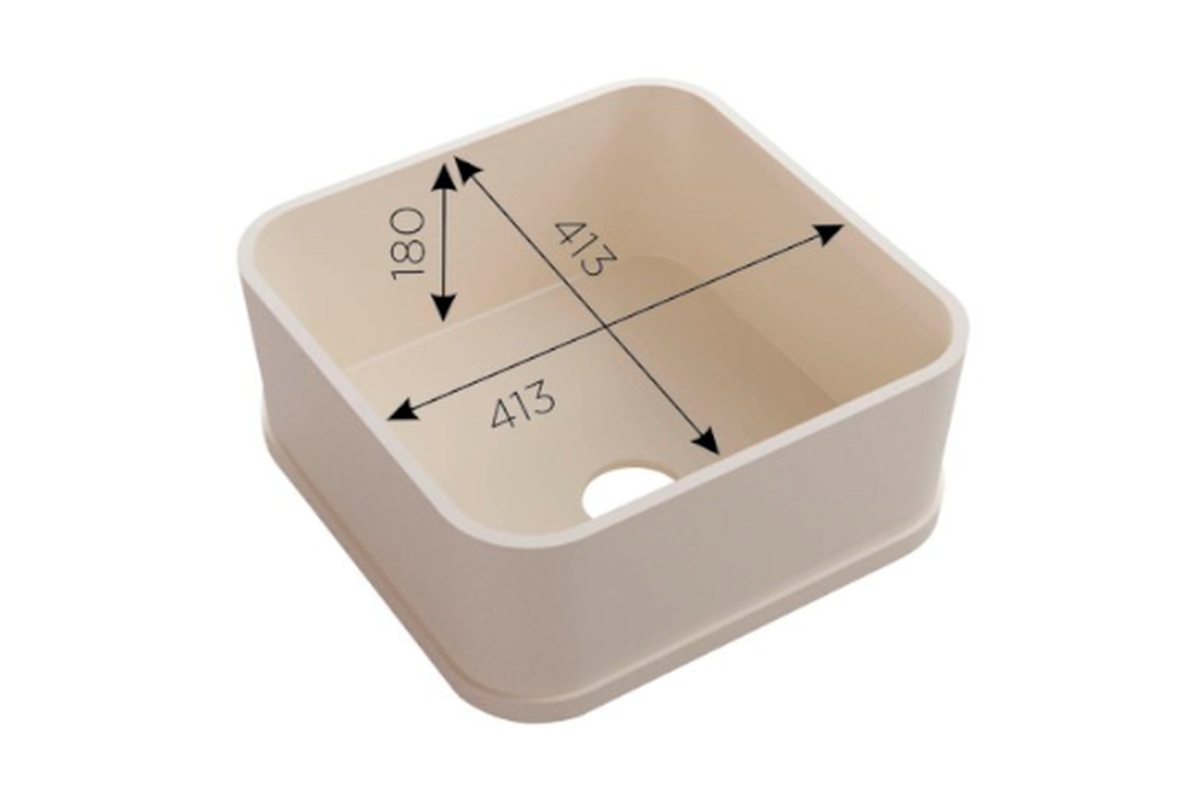
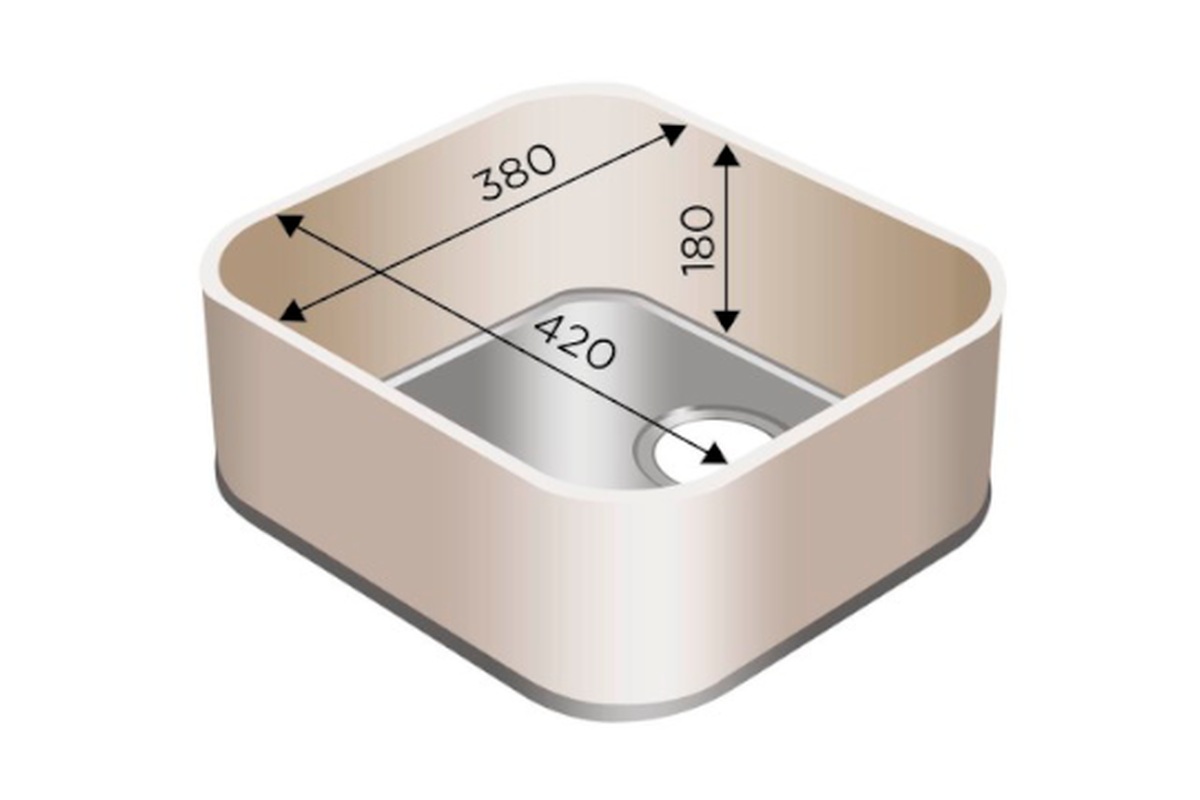
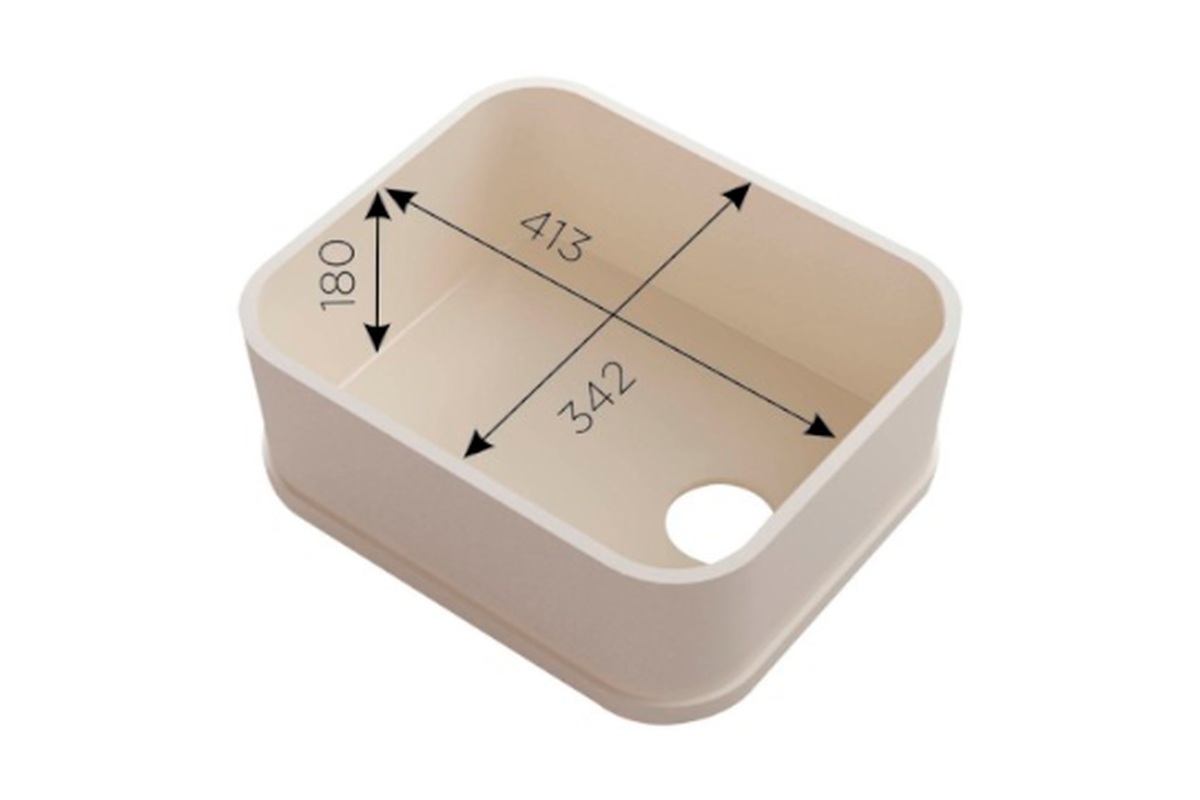
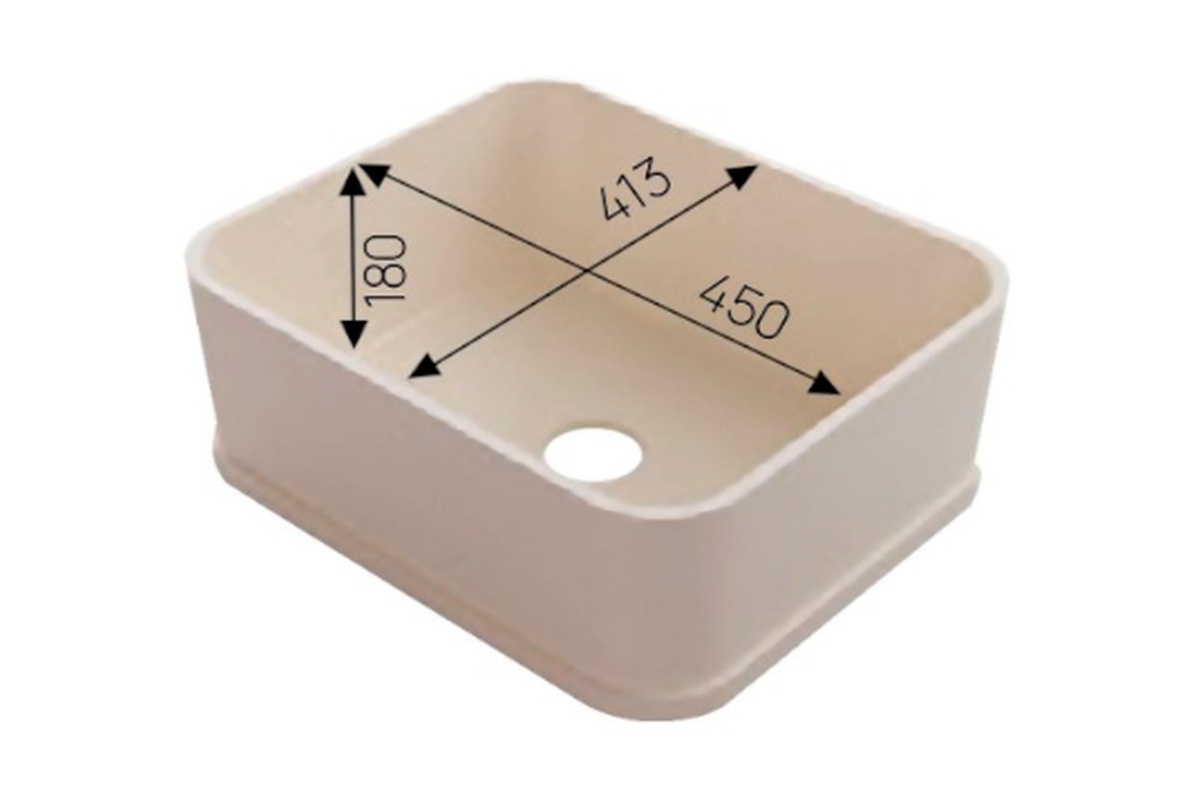
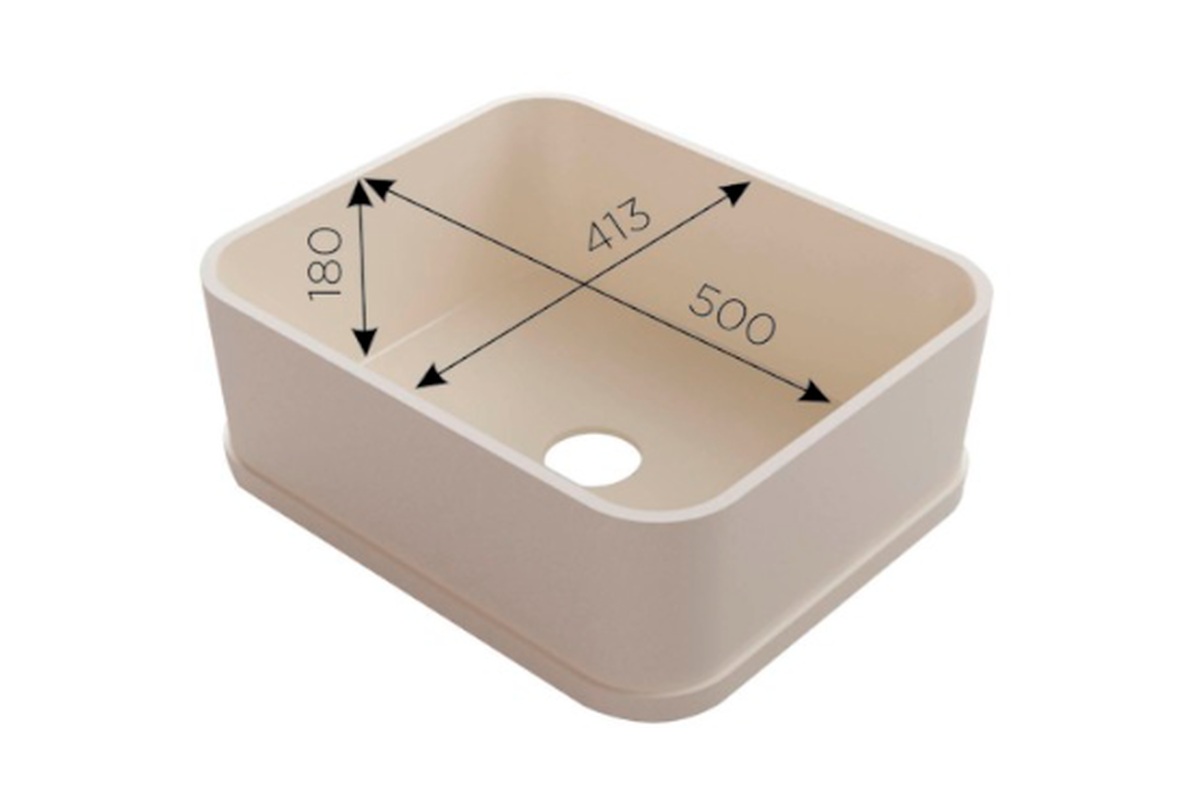
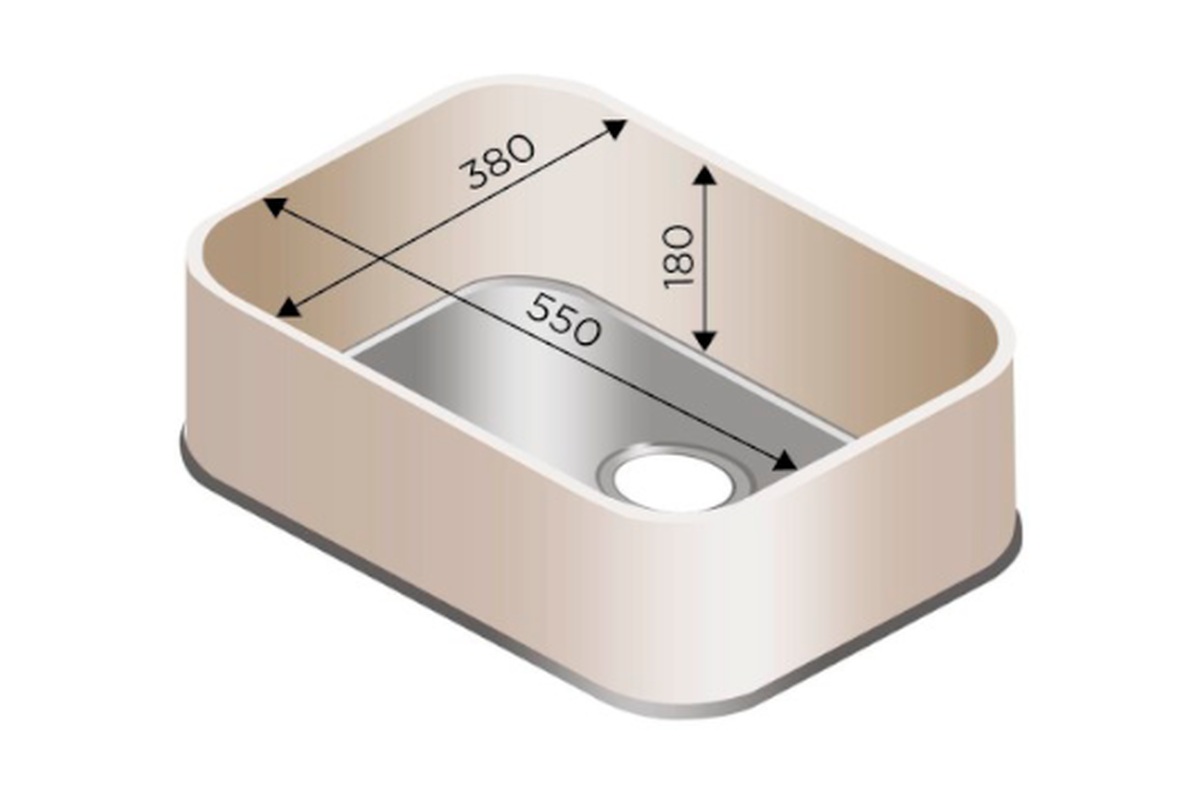
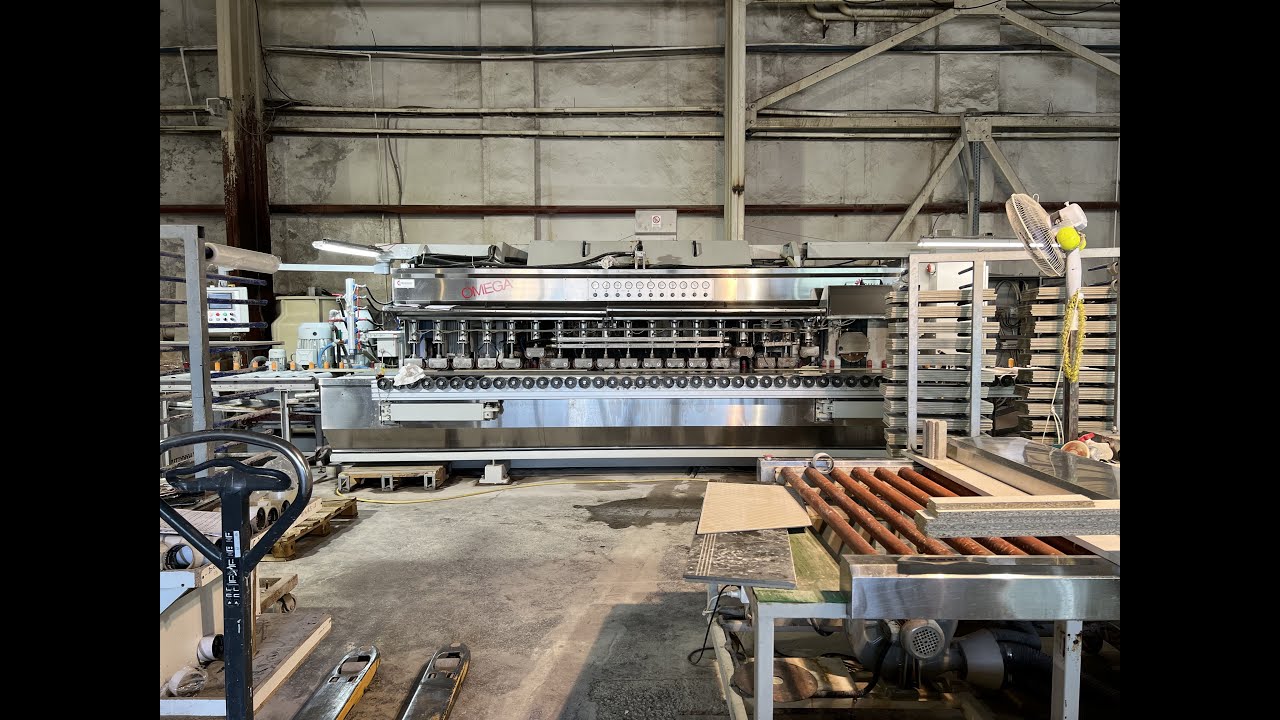
На заводе «Фабрика камня» все кухонные столешницы (прямые, угловые Г- и П-образные) изготавливаются на 5-осевых станках с ЧПУ в обоих материалах — выбирайте оптимальный вариант под ваши задачи и бюджет: По желанию в изделие интегрируется каменная мойка или раковина (сама чаша в изделие — от 25 000 ₽).
- Вариант 1 — Кухонные столешницы (прямые, угловые г- и п-образные) из кварцевого агломерата (из кварца — от 40 000 ₽/м²): 93% природного жильного кварца (Avant Quartz, Caesarstone, Technistone, Vicostone, Etna Quartz), твердость 7 по шкале Мооса (не царапается ножом), термостойкость до 200 °C, слэбы Jumbo 3200×1600 мм и сборка торцов 40–60 мм под 45°.
- Вариант 2 — Кухонные столешницы (прямые, угловые г- и п-образные) из листового акрилового камня (из акрила — от 30 000 ₽/м²): 100% бесшовная молекулярная склейка на любой длине и в углах (Grandex, LG Hi-Macs, DuPont Corian, Staron, Akrilika, Neomarm), тактильно теплая поверхность, радиусный термоформинг при 165 °C и экспресс-полировка за 30 минут.
- Районы выезда замерщика и монтажа (г. Краснодар): Центральный, Фестивальный (ФМР), Юбилейный (ЮМР), Черемушки, Гидростроителей (ГМР), Немецкая Деревня, Губернский и Панорама.
2. Инженерные правила размещения шва на плане кухни
Точный результат начинается задолго до того, как слэб попадает на станочный стол. Еще на этапе лазерного 3D-замера (подробнее о лазерном сканировании в руководстве изготовление и установка кварцевых столешниц на ЧПУ) инженер определяет строго регламентированные зоны для расположения монтажных стыков:
- Табу на стык по оси внутреннего угла: Распространенная ошибка дилетантов — делать диагональный рез под 45 градусов прямо из вершины внутреннего угла тумбы. Диагональный шов имеет огромную длину (свыше 850 мм при стандартной глубине шкафа 600 мм), пересекает направление рисунка вен и подвержен колоссальным нагрузкам на излом при опирании человека локтями.
- Прямой еврозапил со смещением: Мы выполняем прямой поперечный рез длиной ровно 600 мм под прямым углом к одной из стен, смещая линию стыка на 200–300 мм в сторону от внутреннего угла. Это минимизирует площадь клеевого контакта и делает сопряжение монолитным.
- Дистанция от термо- и гидронагрузок: Категорически запрещено размещать шов ближе 150 мм от краев выреза под варочную панель или мойку. Постоянные температурные расширения от индукционной плиты и вибрации измельчителя пищевых отходов под раковиной способны со временем ослабить клеевой состав, если стык находится в опасной близости.
В исключительных случаях, когда гарнитур имеет гигантские размеры, а занос по лестничным маршам краснодарских многоэтажек ограничен, мы применяем скрытый шов по перемычке варочной панели. Линия стыка проходит под корпусом стеклокерамической плиты, а спереди и сзади остаются видимыми всего лишь две микрополоски камня шириной по 50 мм, которые практически полностью закрываются рамкой техники.
3. Цифровая раскладка жил Bookmatch в CAD/CAM-среде
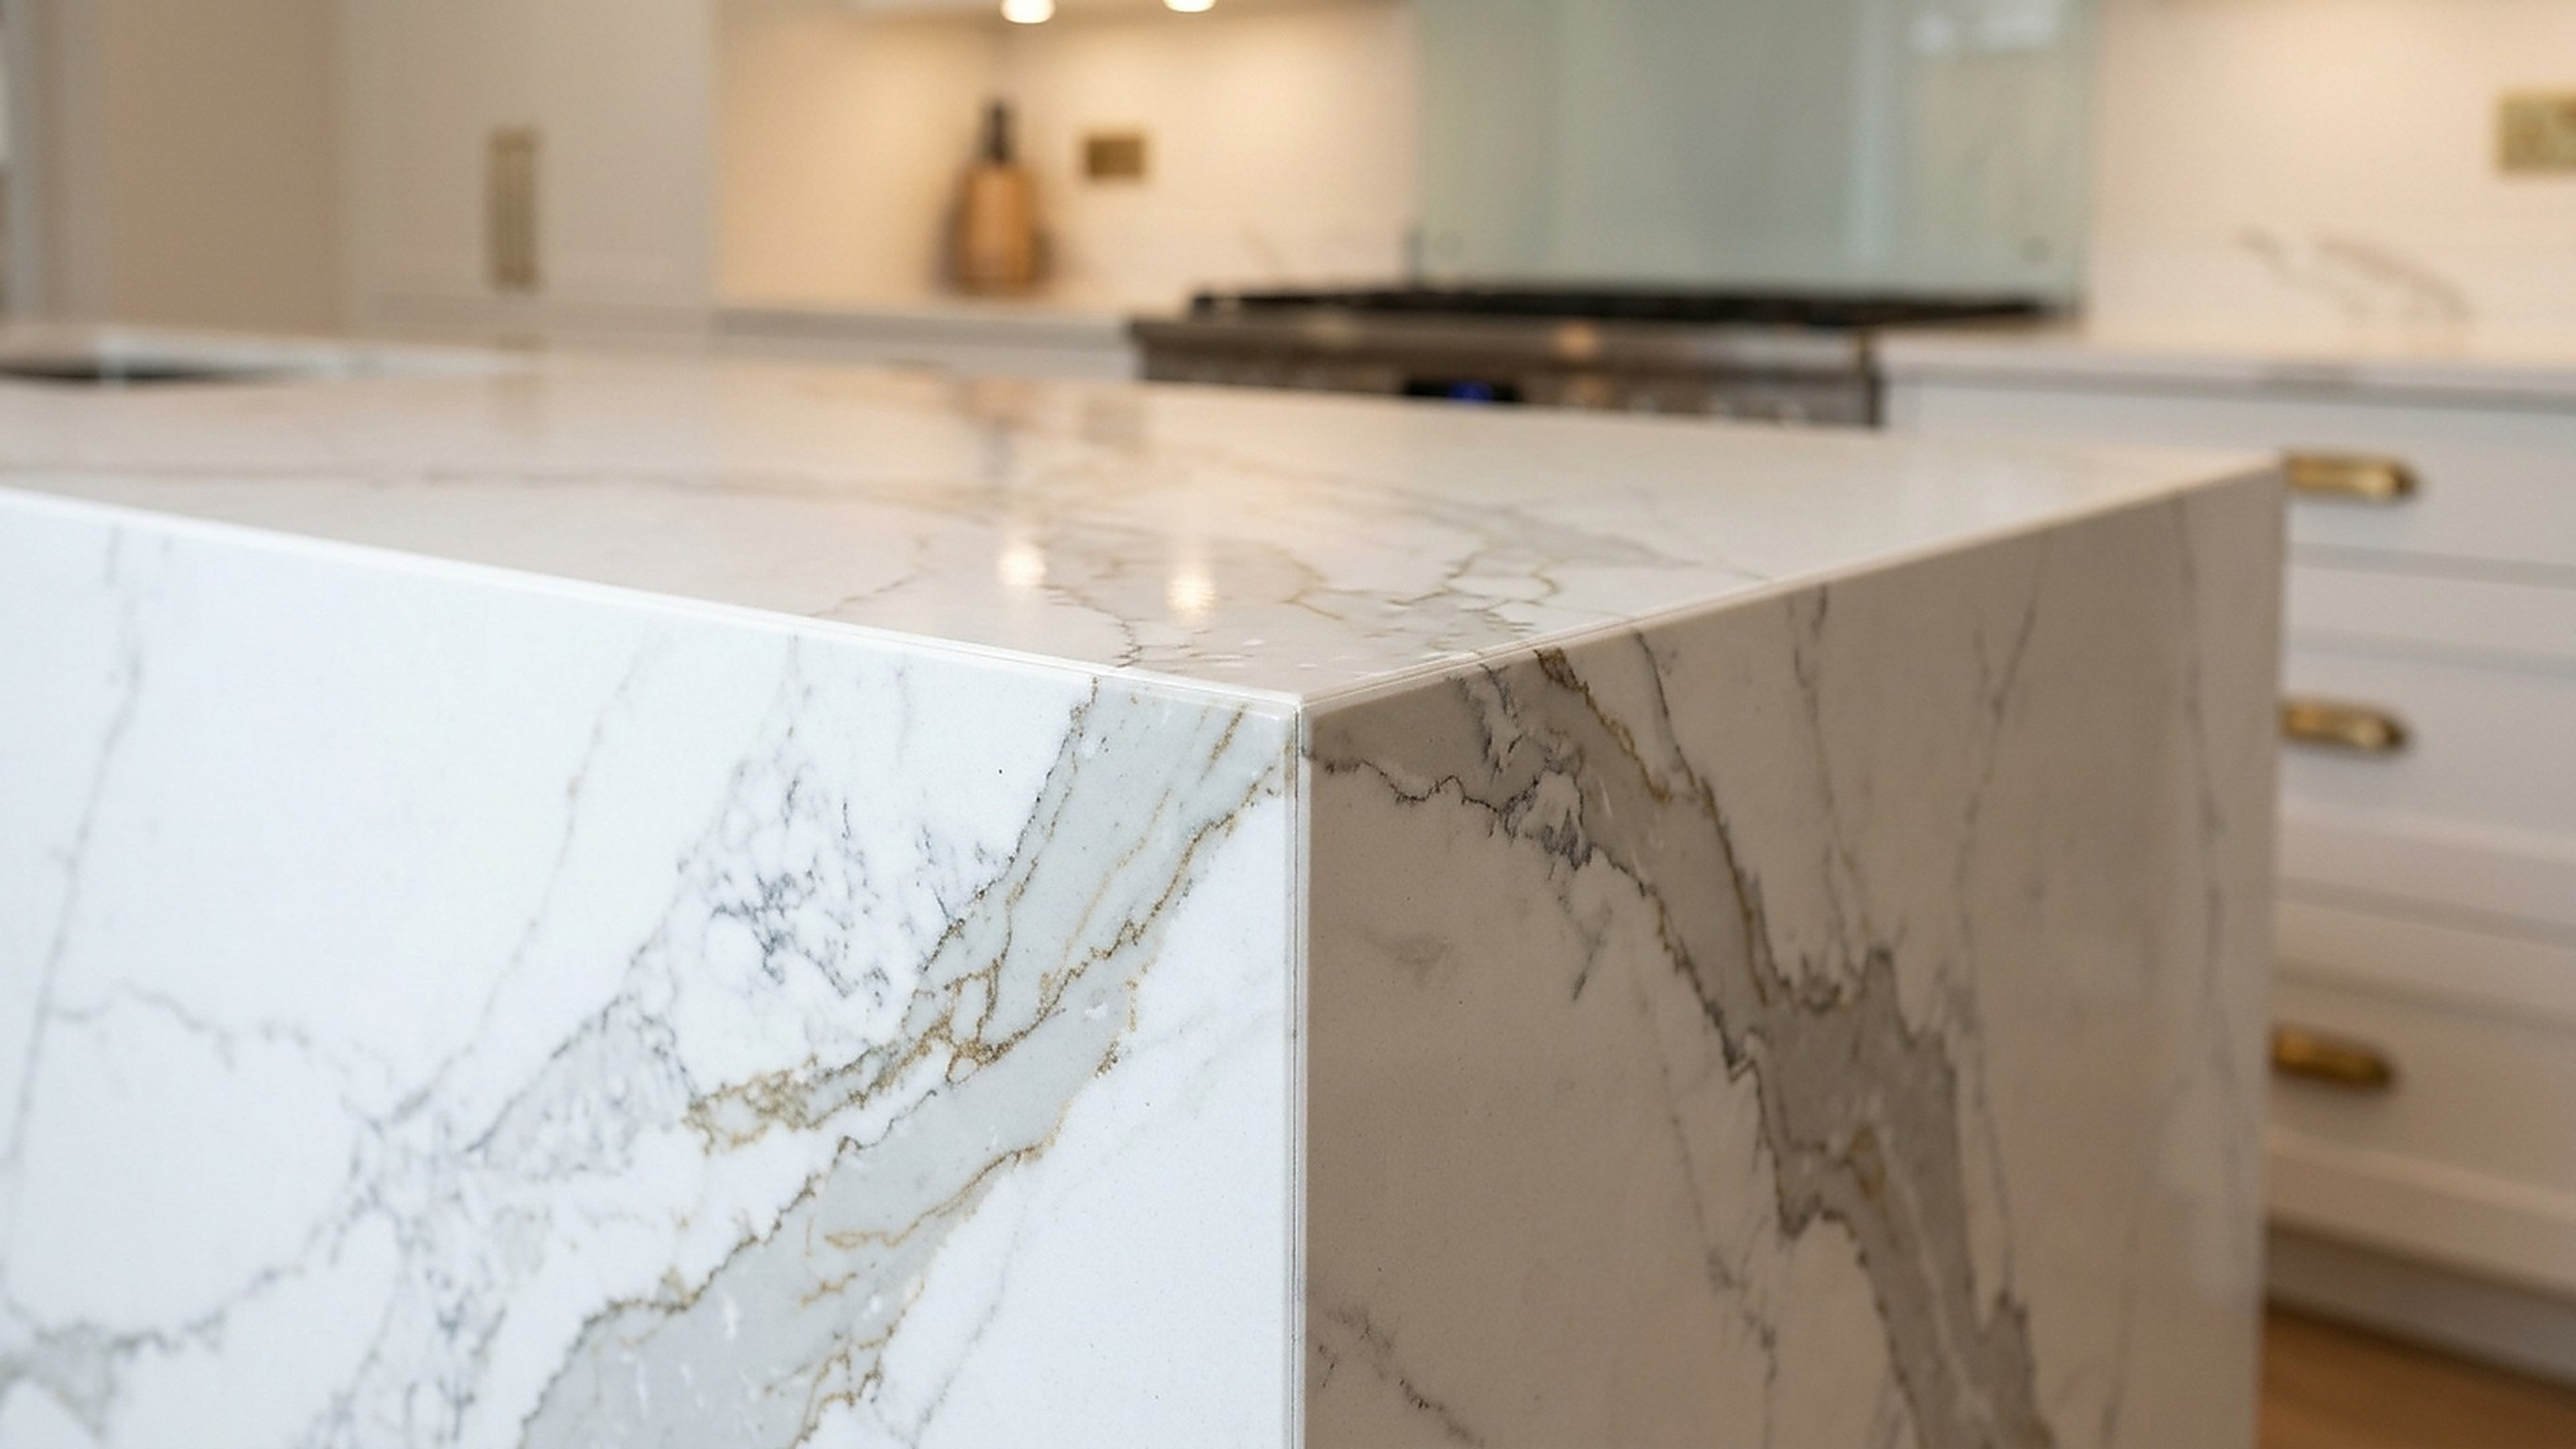
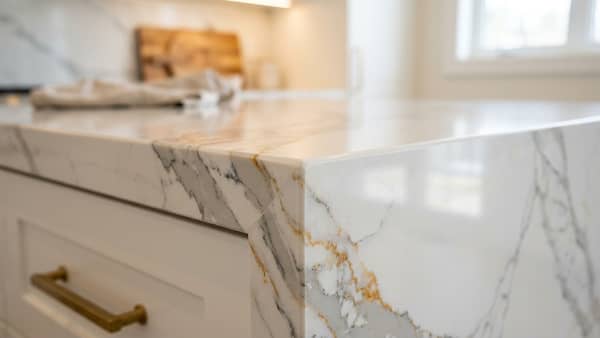
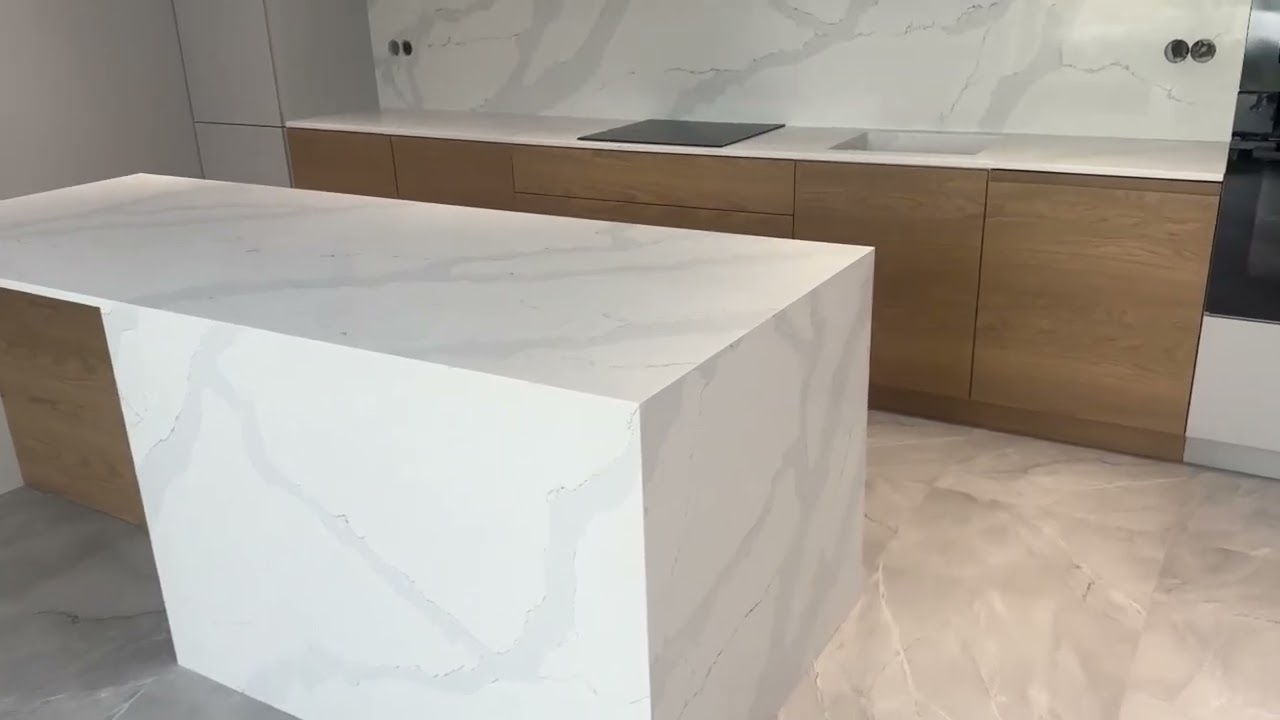
Если для однотонных декоров (белых, серых, песочных) главная задача — точно выдержать оттенок клея, то для выразительных коллекций с крупными мраморными жилами (Avant Quartz Calacatta, Caesarstone Statuario) на первый план выходит визуальное сопряжение рисунка. Мраморная вена, обрывающаяся на шве и перескакивающая на пять сантиметров вбок — верный признак брака раскроя.
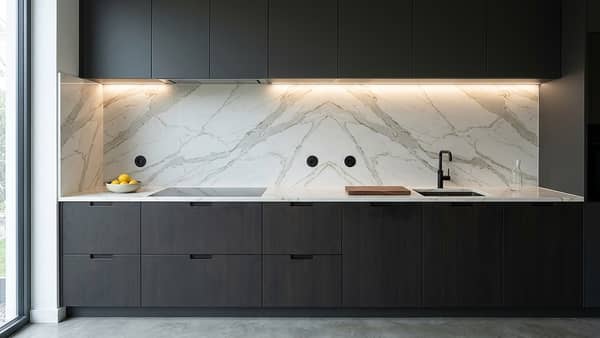
Конструкторы завода «Фабрика камня» применяют технологию цифрового совмещения слэбов. Каждая плита сканируется промышленной камерой высокого разрешения. В специализированной программе раскроя оператор совмещает векторы рисунка жил так, чтобы на месте будущего шва жила либо плавно перетекала в соседнюю деталь, либо раскрывалась зеркальной "бабочкой" (Bookmatch). Клиент получает в мессенджер точную 3D-визуализацию гарнитура и утверждает карту распила до включения станка. Каталог выразительных слэбов для такой раскладки представлен в разделе каталог слэбов Avant Quartz с рисунком жил.
4. Алмазная прифуговка кромок на 5-осевом ЧПУ
Даже самый качественный алмазный пильный диск при распиле твердого кварца оставляет микроскопические сколы размером до 0,1–0,2 мм на кромке из-за вибраций сегментов. Если попытаться состыковать такие детали сразу из-под пилы, зазор неизбежно увеличится до 1 мм.
Поэтому на заводе «Фабрика камня» применяется операция алмазной прифуговки (калибровки торца). После чернового распила деталь фиксируется вакуумными присосками на станине станка ЧПУ. Специальная пальчиковая фреза с поликристаллическими алмазными резцами на скорости 4500 оборотов в минуту снимает тончайший слой камня толщиной ровно 0,5 мм с обильной подачей охлаждающей эмульсии. Торец приобретает строгую прямолинейность с отклонением не более 0,02 мм на метр длины. При сведении двух прифугованных деталей на сухую свет сквозь стык не проходит вообще!
Климатические условия и физика экзотермической полимеризации
Мало кто из заказчиков знает, что прочность и оптическая невидимость шва зависят от микроклимата в помещении во время склейки. Процесс отверждения эпокси-акрилатного компаунда — это сложная экзотермическая реакция цепной полимеризации, протекающая с выделением тепла. Для получения калиброванного микрошва 0,3 мм наши монтажные бригады строго контролируют следующие параметры:
- Температура воздуха на объекте: Должна составлять от +18 °C до +24 °C. При температуре ниже +15 °C реакция полимеризации замедляется, вязкость смолы резко возрастает, и выдавить излишек клея до зазора 0,3 мм становится невозможно. При температуре выше +28 °C смола вскипает с образованием микропузырьков газа, которые после застывания выглядят как белесые точки в шве.
- Относительная влажность воздуха: Не более 65%. Влажность на торцах камня препятствует химической связи силановых промоторов адгезии с кристаллами диоксида кремния. Перед нанесением клея шов прогревается специальным промышленным термофеном со строго калиброванной температурой воздушного потока.
- Дозирование катализатора: Доля пастообразного отвердителя (дибензоилпероксида) отмеряется на высокоточных микровесах в строгой пропорции 2,0–2,5% от массы смолы. Отклонение даже на 0,5% приводит либо к пожелтению шва через полгода, либо к его хрупкости.
Инженерный расчет прочности шва на статические и динамические нагрузки
Предел прочности монолитного кварцевого агломерата на изгиб по стандарту EN 14617-2 составляет от 45 до 55 МПа (что в 3–4 раза превышает показатели лучшего природного гранита). При качественной алмазной прифуговке и вакуумной стяжке прочность клеевого шва на изгиб достигает 38–42 МПа — это 80–85% от прочности цельного слэба! Шов без труда выдерживает статическую нагрузку до 180 кг на погонный метр без разрушения клеевого слоя.
5. Технология вакуумной стяжки струбцинами Gorilla Grips и клей Akemi
Идеально обработанные детали невозможно состыковать вручную на объекте — масса каждой части столешницы составляет от 80 до 150 кг. Для прецизионного монтажа наши бригады оснащены оригинальными вакуумными стяжками Gorilla Grips (США) и выравнивателями Omni Cubed.
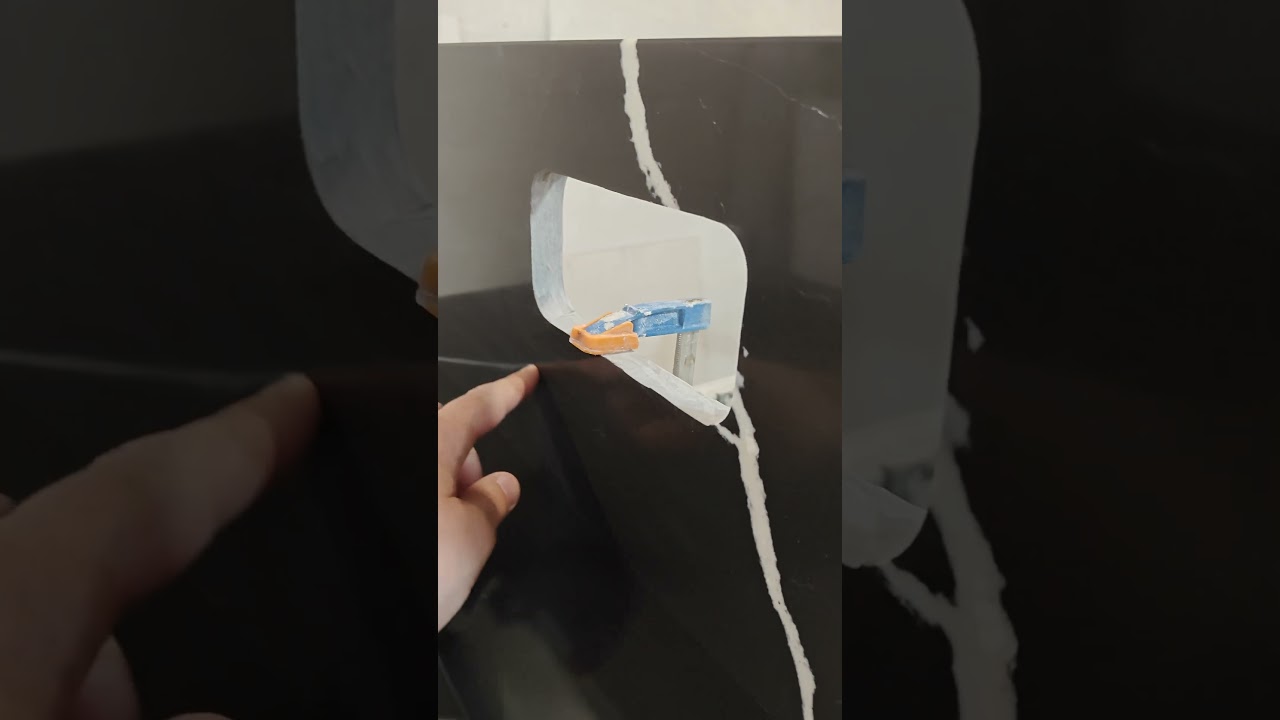
Торцы камня тщательно очищаются изопропиловым спиртом высокой степени очистки от пыли и масляных следов. Вдоль кромки наклеивается специальный термоскотч, защищающий зеркальную полировку столешницы от попадания излишков клея.
Технолог смешивает прозрачную эпокси-акрилатную основу с минеральными пастами Akemi точно под цвет фоновой матрицы камня. Если через стык проходит мраморная жила, готовится второй состав темного оттенка для прорисовки жилы в теле шва.
На обе соединяемые плиты устанавливаются мощные вакуумные помпы, создающие усилие разрежения до -0,85 бар. Четыре прецизионных регулировочных микровинта позволяют нивелировать горизонт плит с точностью до десятых долей миллиметра, исключая малейший тактильный перепад ("зуб").
Вращением силовых стяжных винтов детали плавно сдвигаются навстречу друг другу с усилием до 300 кг. Излишки клея выдавливаются наружу, полностью заполняя капиллярный зазор 0,3 мм. Через 25 минут компаунд кристаллизуется.
Отвердевший излишек полимера срезается специальным японским бритвенным лезвием под углом 15 градусов к плоскости камня, не царапая глянец. Затем зона шва полируется алмазной войлочной шайбой с пастой до монолитного зеркала.
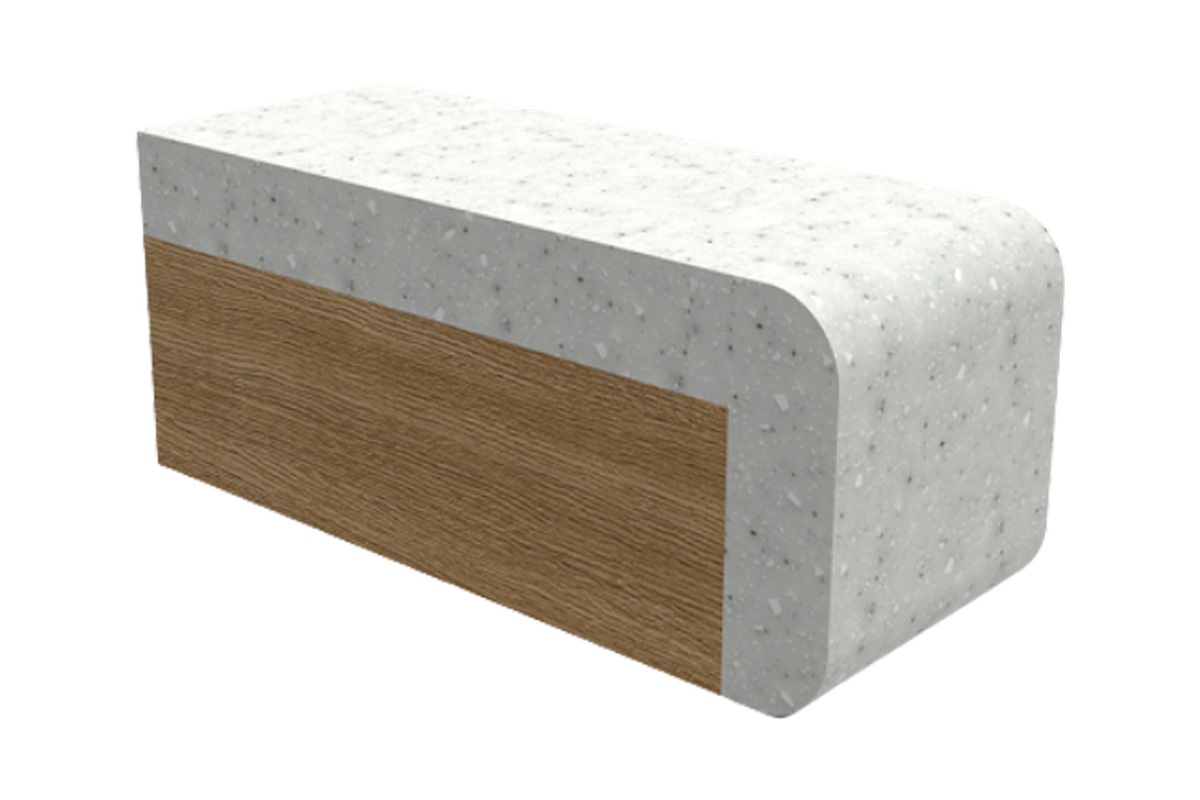
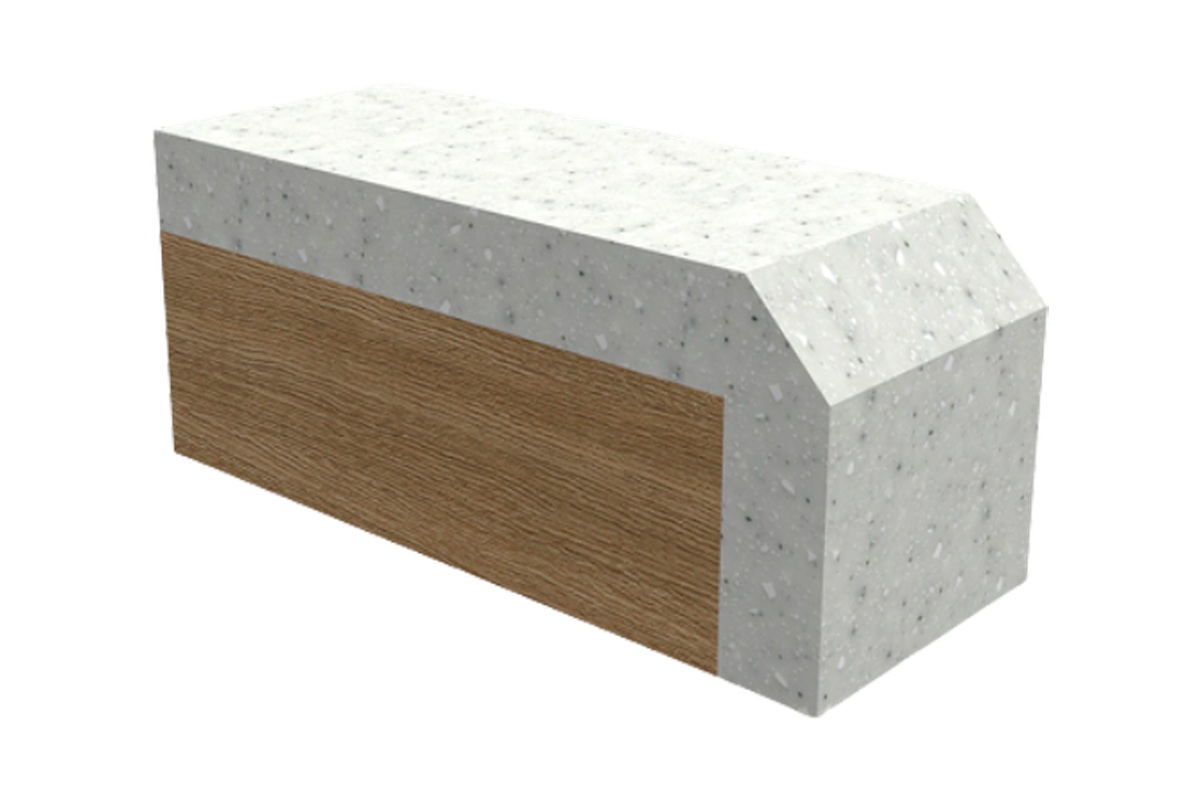
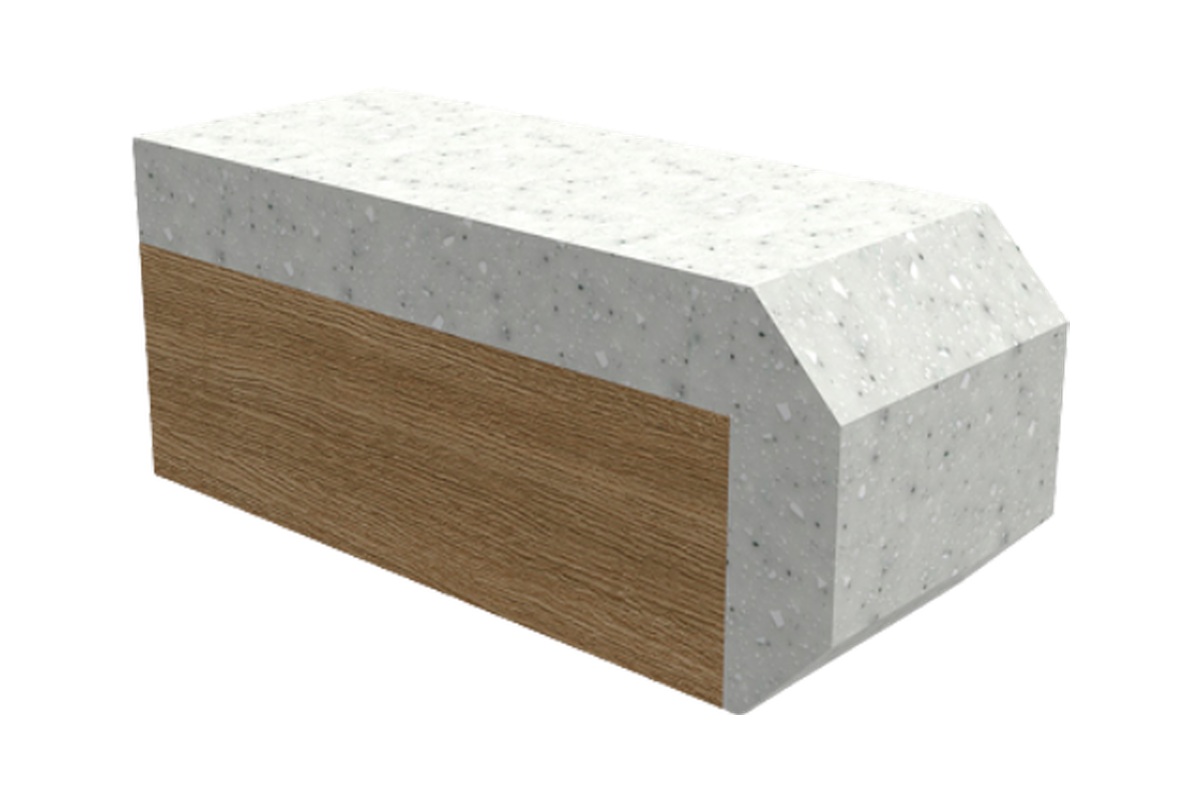
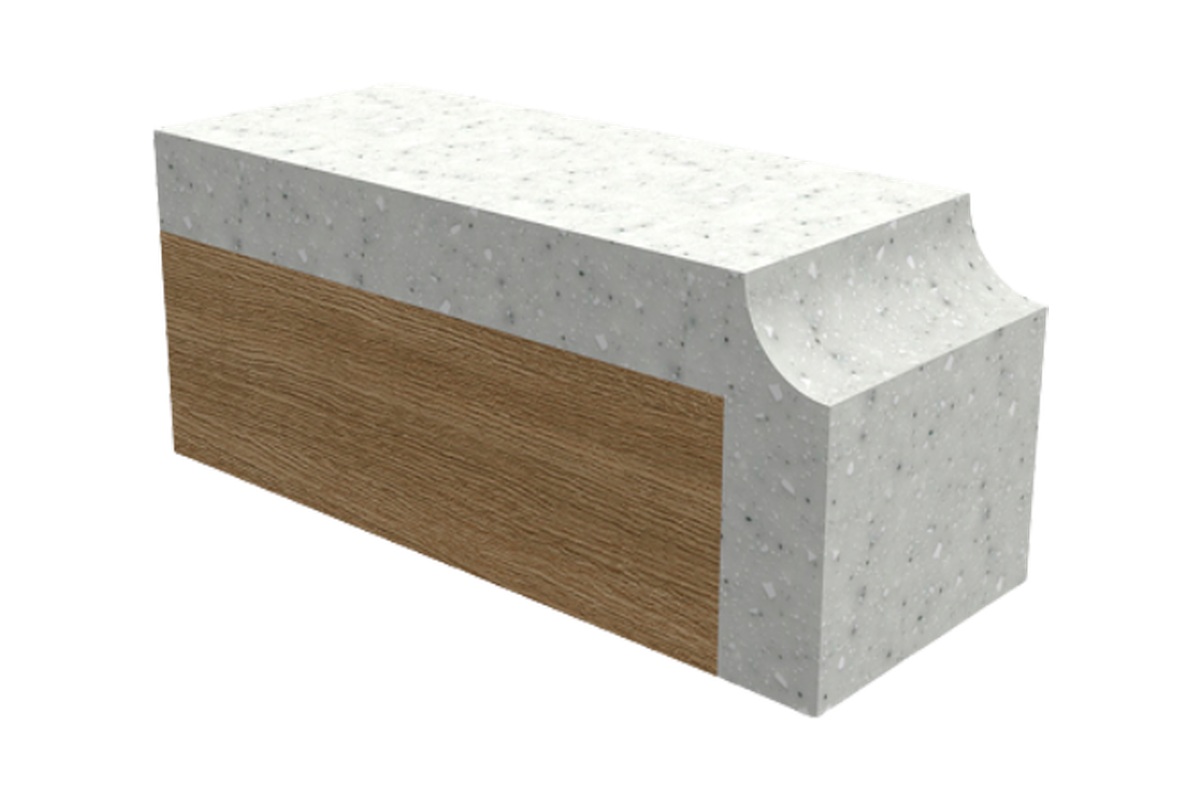
Аналогичным образом выравниваются вертикальные стыки при переходе на фартук кухни. Подробнее о стеновых панелях читайте в материале установка каменных стеновых панелей и фартуков в Краснодаре, а о профилях кромок — в обзоре кромки и профили кварцевых столешниц: 20 мм vs 40–60 мм. Наши штатные монтажные бригады ежедневно доказывают это мастерство на объектах: подробности на официальном сайте монтаж кварца от завода «Фабрика камня».
6. Разбор объекта в Краснодаре: П-образная кухня в новостройке
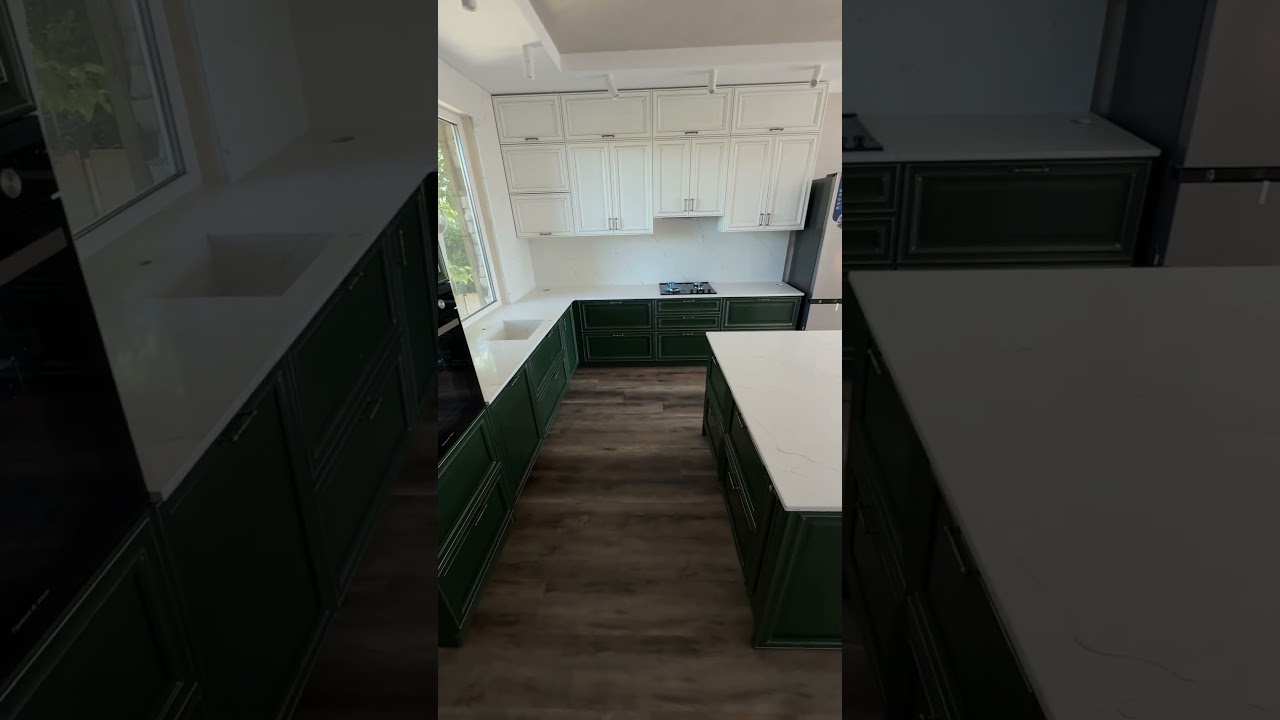
В октябре 2026 года наша монтажная бригада завершила установку монументальной П-образной столешницы в жилом комплексе «Европейский» на улице Кожевенной в Краснодаре. Планировка кухни включала две угловые зоны с размерами сторон 2800 × 3400 × 2100 мм из кварца Avant Quartz 7500 Калакатта Корона.
Особая сложность проекта заключалась в том, что одна сторона столешницы проходила вдоль панорамного остекления в роли подоконника, а вторая переходила в барную стойку. Два монтажных шва были рассчитаны конструктором так, чтобы один находился в 250 мм от угла у мойки, а второй — на границе барной зоны. Благодаря лазерному замеру Proliner и вакуумным струбцинам Gorilla Grips оба шва получились толщиной ровно 0,28 мм. Заказчик признался, что при приемке работы смог нащупать стык только по заранее оставленным малярным меткам.
7. Сравнительная таблица качества швов на разных материалах
| Параметр стыковки столешницы | Кварцевый агломерат на 5-осевом ЧПУ (вакуум + Akemi) | Листовой акриловый камень (молекулярная склейка) | Ручной распил камня УШМ / ДСП с алюминиевой планкой |
|---|---|---|---|
| Толщина стыковочного шва | Микрошов 0,2–0,3 мм (тоньше человеческого волоса) | 0,0 мм (100% оптически бесшовный монолит) | 1,5–3,0 мм (широкий кривой зазор или выпирающий порожек) |
| Технология обработки торцов | Алмазная прифуговка на ЧПУ + вакуумные присоски Gorilla Grips | Фрезеровка зеркальных торцов + двухкомпонентный акриловый клей | Ручной рез болгаркой с микросколами по всей длине стыка |
| Влагостойкость и гигиена | 100% герметичность эпоксидно-акрилового компаунда Akemi | Абсолютная монолитность без пор и зазоров | Под планку и в рыхлый силикон забивается вода, жир и плесень |
| Визуальная заметность | Стык практически неразличим даже при близком осмотре | Полное отсутствие видимого шва после финишной полировки | Резко бросается в глаза и портит внешний вид кухни |
8. Ответы на частые вопросы заказчиков (FAQ)
Никогда при правильной установке кухонных баз. Прочность эпокси-акрилатного полимера Akemi на разрыв составляет свыше 200 кг/см². Под каждый стык наши монтажники обязательно закладывают жесткую опорную фанерную или металлическую планку, скрепляющую соседние кухонные модули. Даже если вы встанете на зону шва всем весом при мытье окон, столешница сохранит монолитность.
Нет, отвердевший эпокси-акрилатный состав после полимеризации превращается в непористый высокомолекулярный полимер, схожий по химической стойкости со стоматологической световой пломбой. Красящие пигменты кофе или свеклы не могут проникнуть в его структуру и легко удаляются обычной салфеткой.
Прецизионная стяжка одного стыка вакуумными струбцинами с полимеризацией и финишной полировкой занимает у наших мастеров около 40–60 минут. Мы никогда не торопимся на этом этапе, так как именно от него зависит точность посадки всего гарнитура.
В 95% квартир Краснодара реальный угол между стенами составляет от 88,5° до 92°. Именно поэтому мы не изготавливаем столешницы по рулетке. Оптический сканер Proliner сканирует фактический угол разворота стен, и на станке ЧПУ тыльная сторона кварцевой плиты выпиливается с точным повторением геометрии комнаты. Столешница встает к стене с зазором менее 1 мм без необходимости срезать плитку или штукатурку.
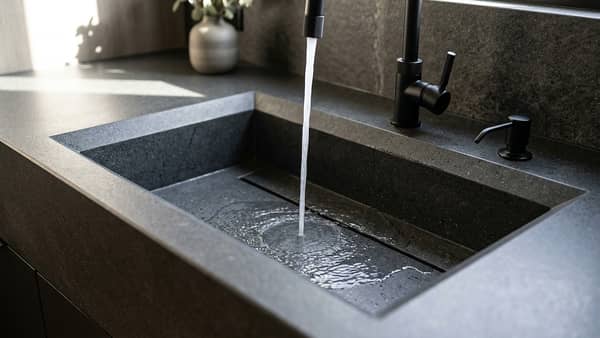
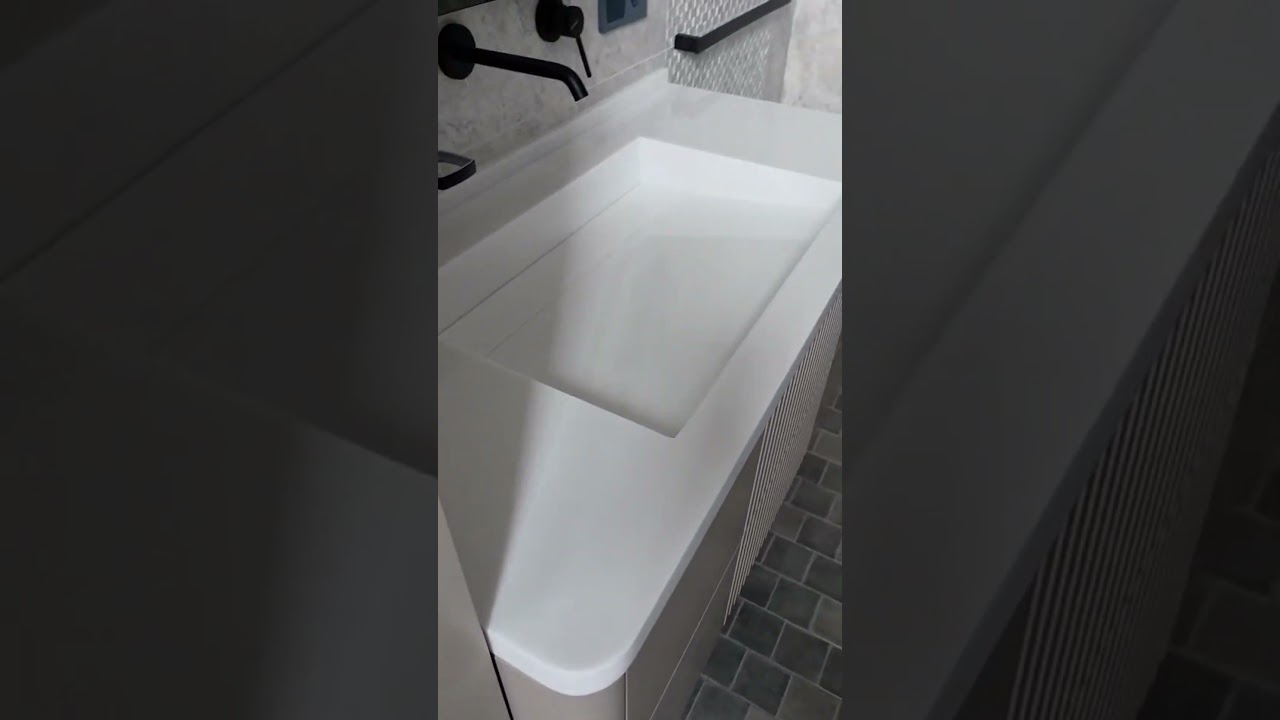
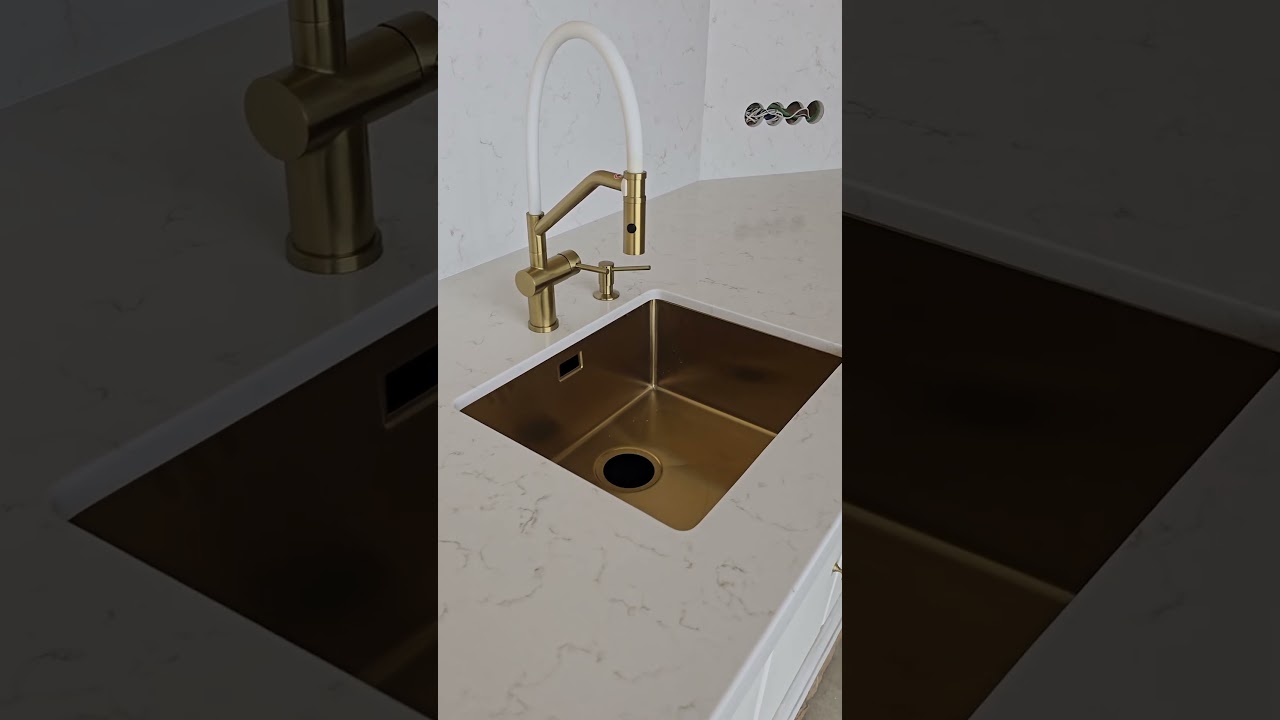
Да, мы предлагаем как подстольный монтаж моек из нержавеющей стали с полированным нависающим краем камня, так и кварцевые чаши с наклонным щелевым дном. Подробнее об этом читайте в материале об интегрированных мойках из кварца и акрила.
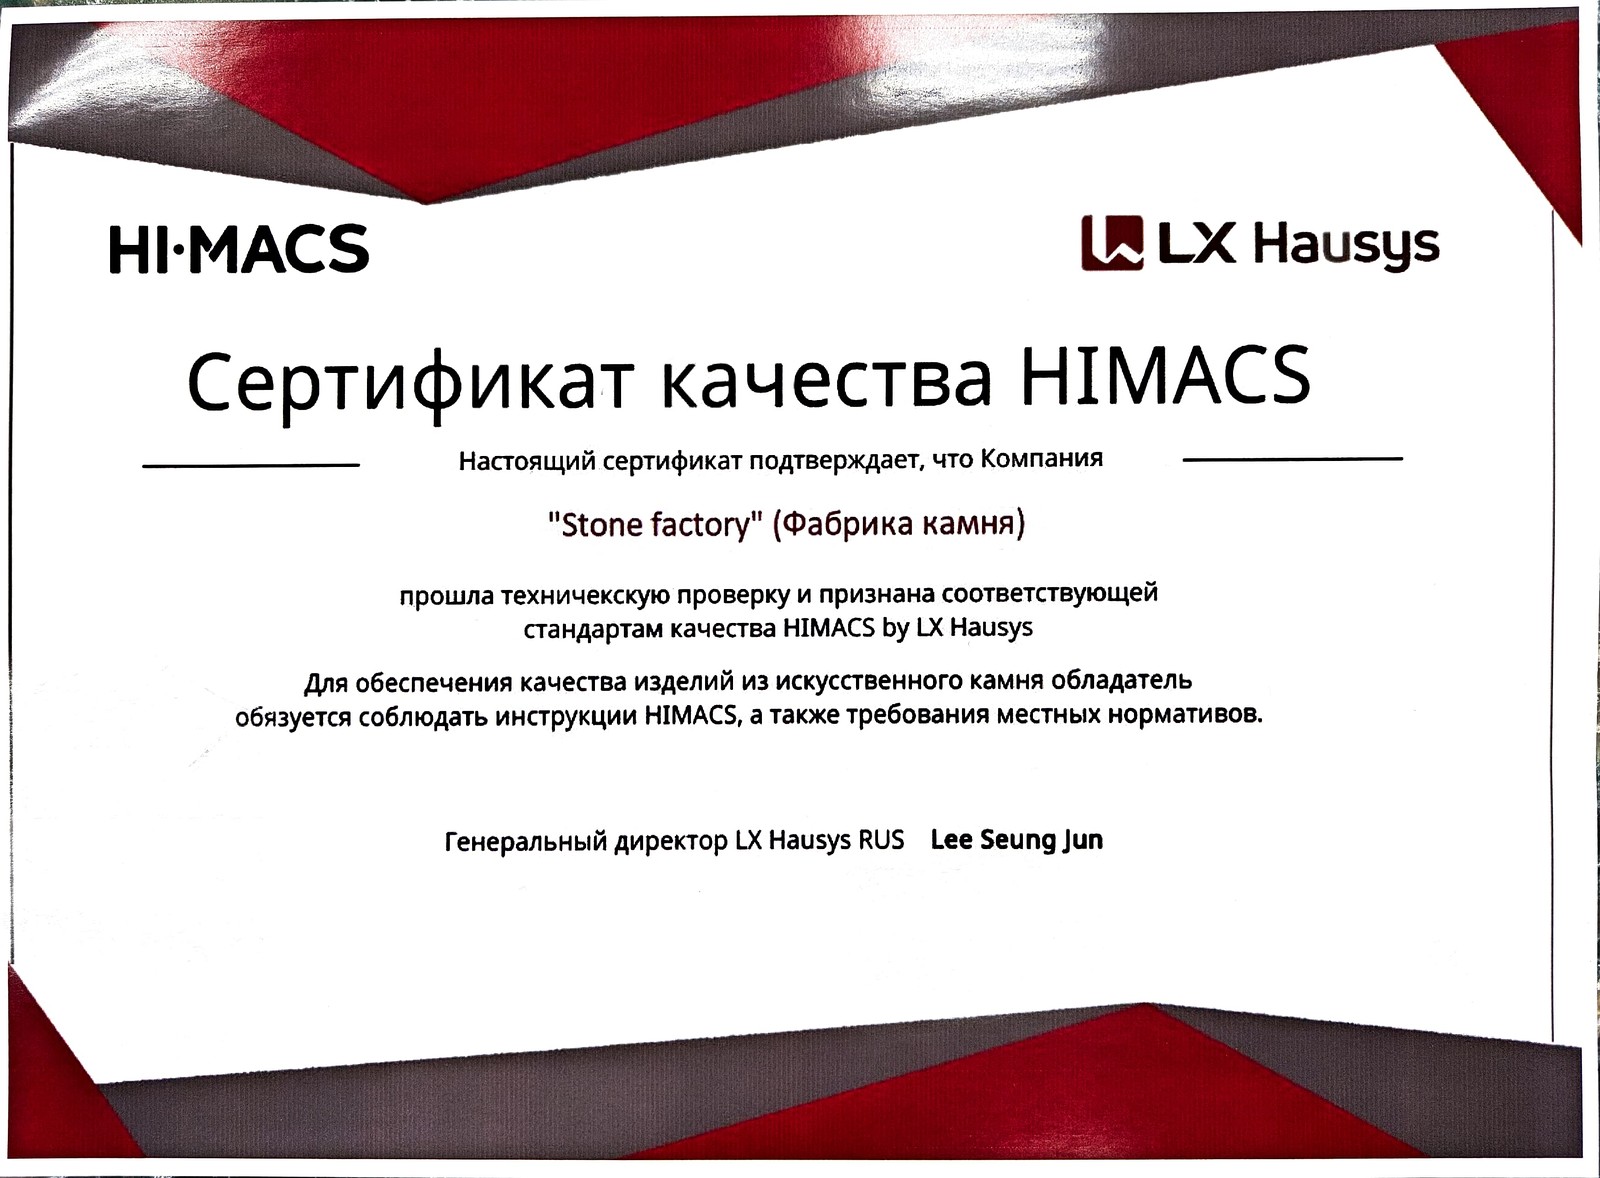
Да, на все выполненные клеевые соединения и монолитность кварцевых столешниц завод «Фабрика камня» предоставляет официальную 10-летнюю гарантию по договору.
Фотографии готовых изделий и ключевых деталей по теме статьи в Краснодаре
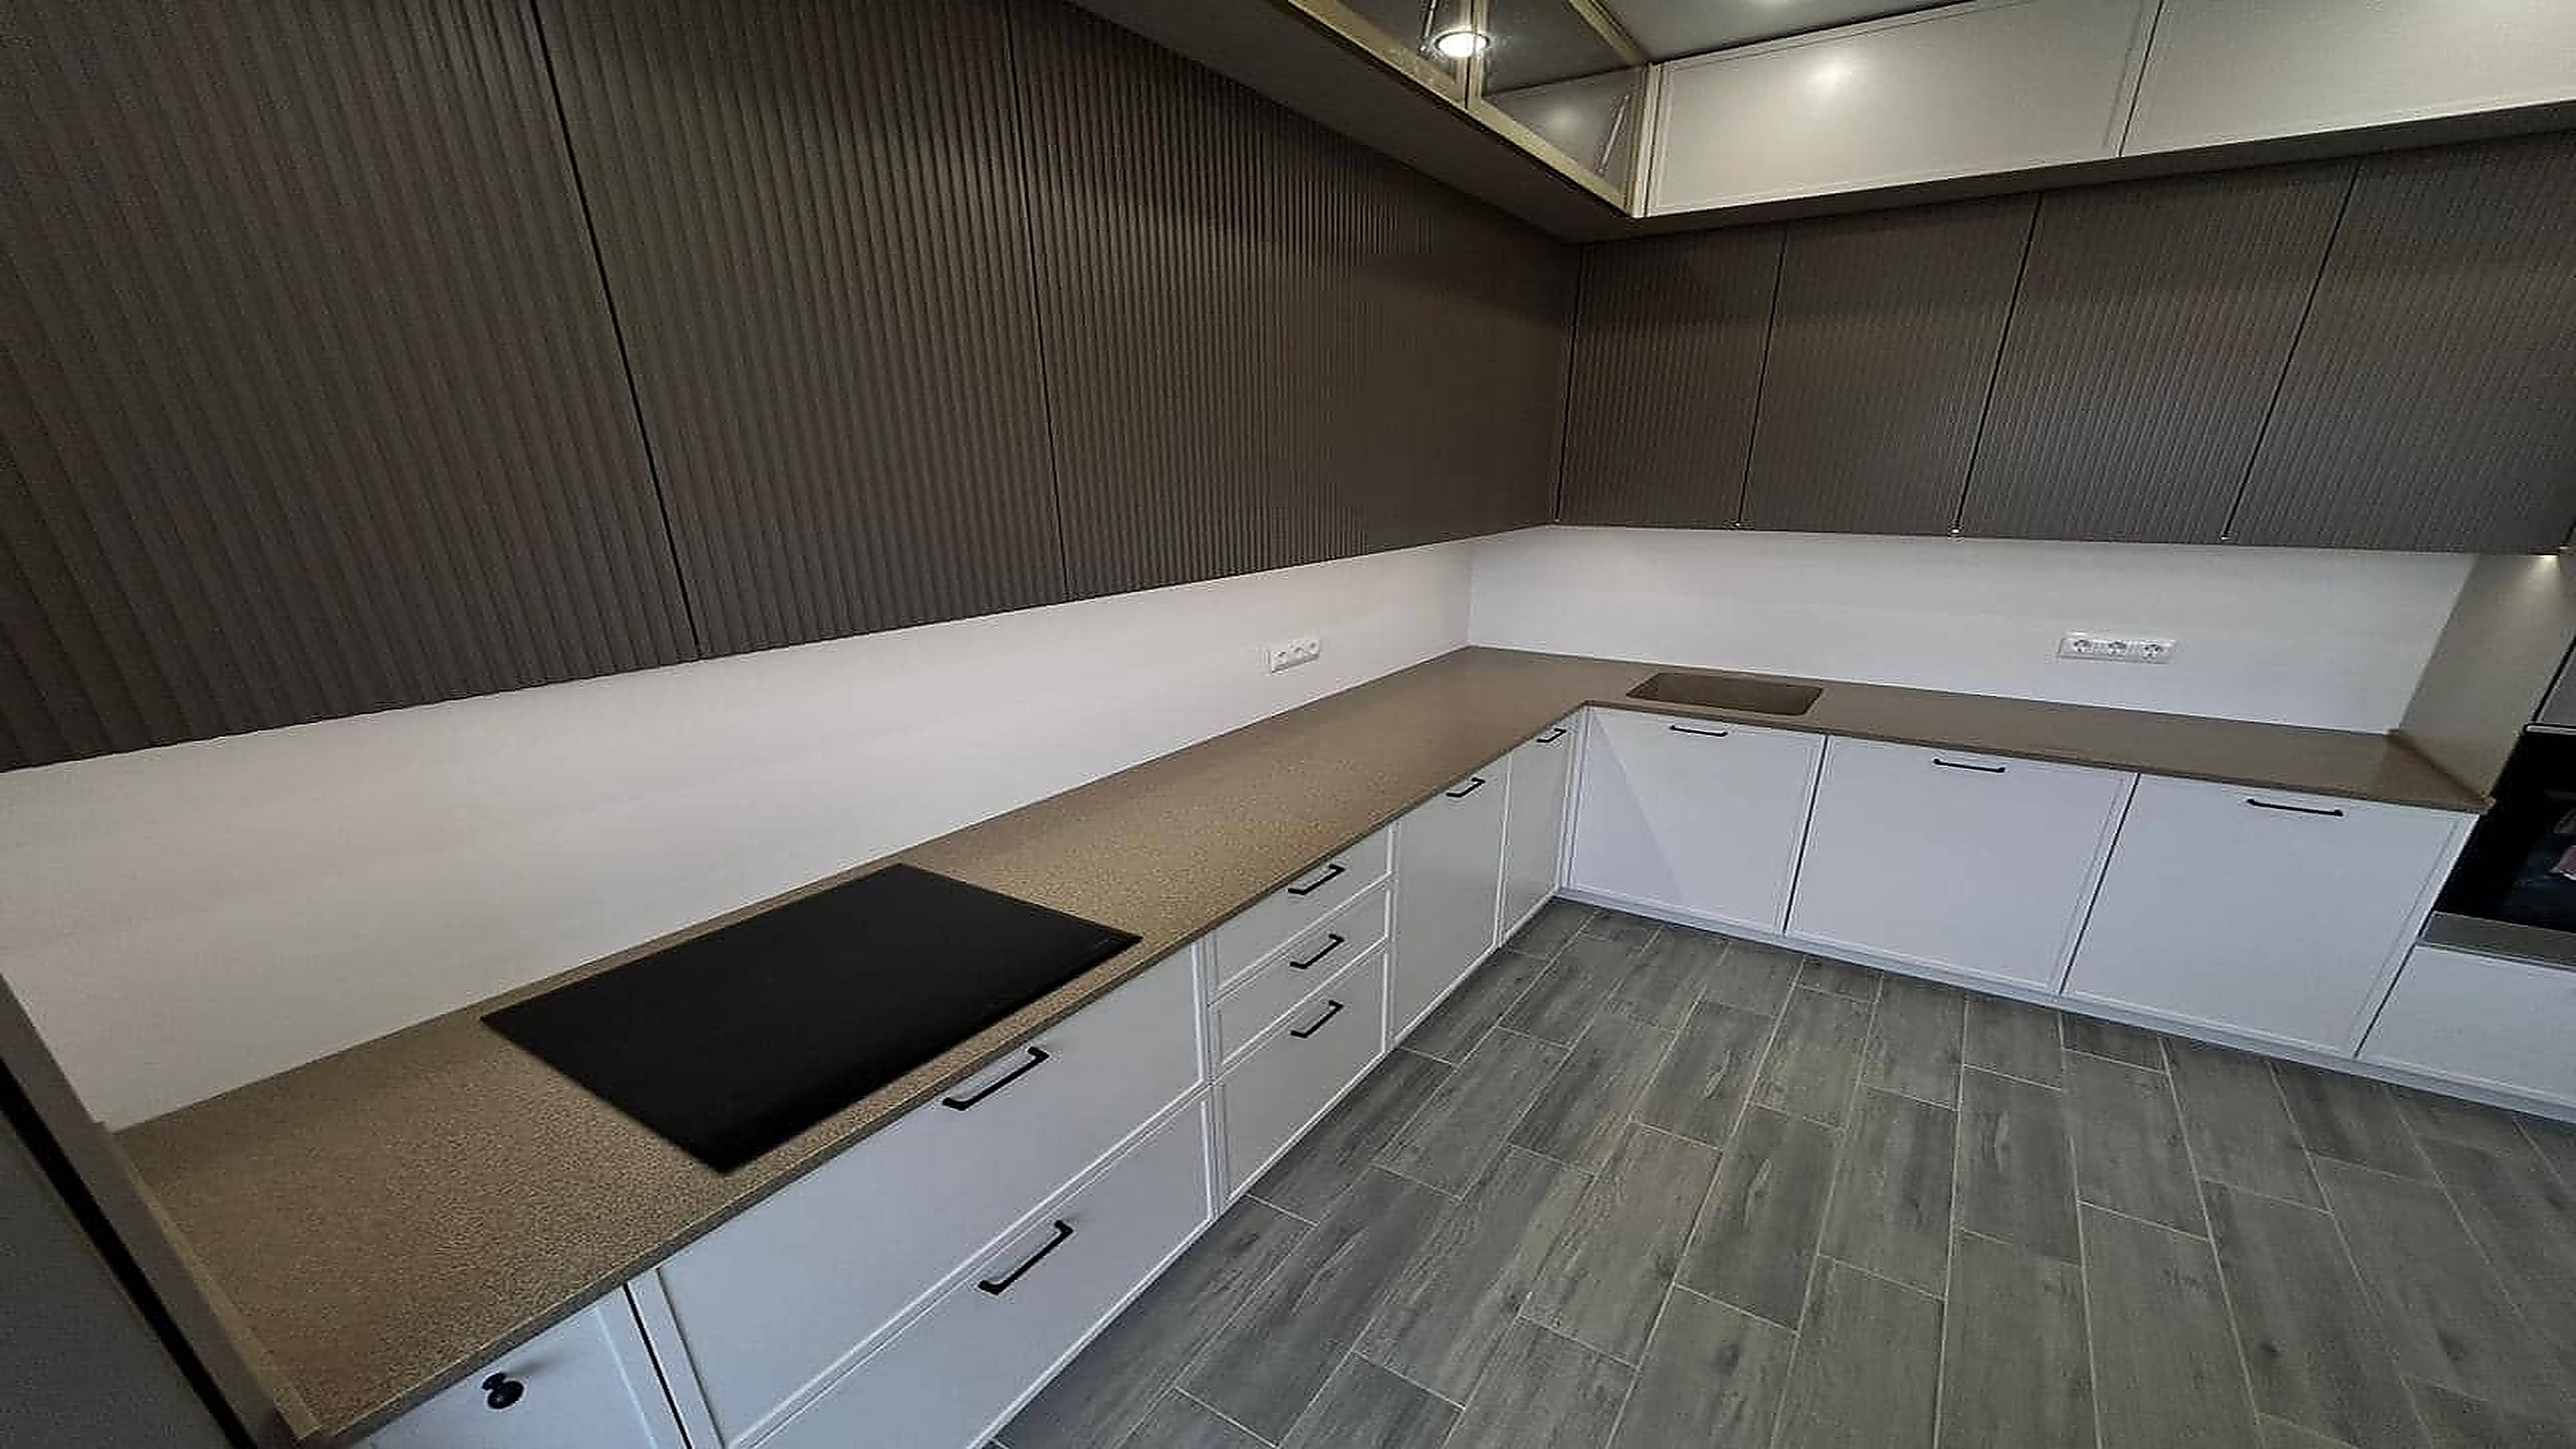
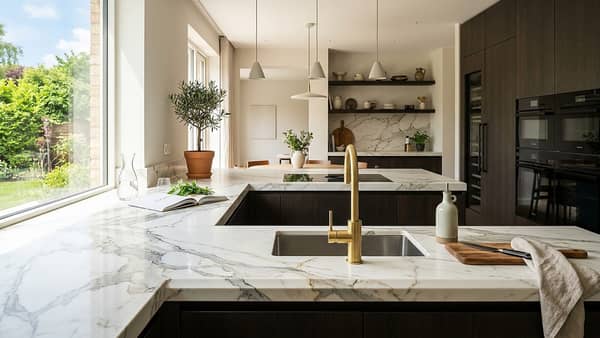
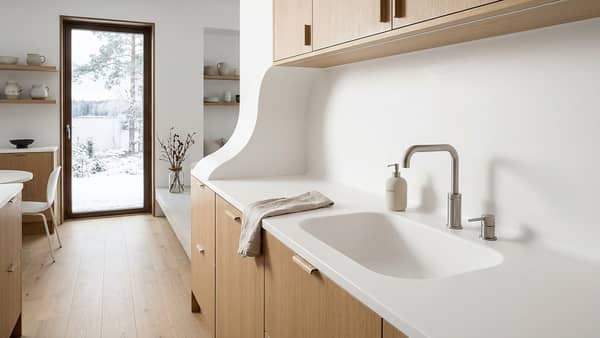
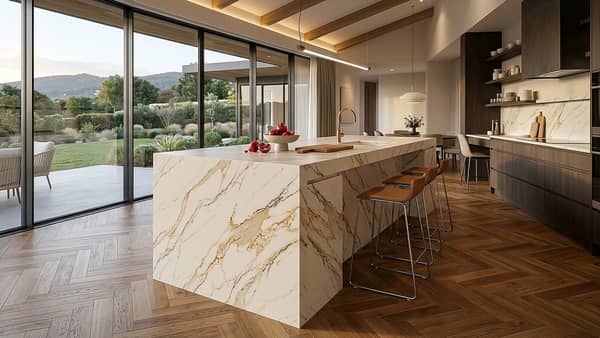
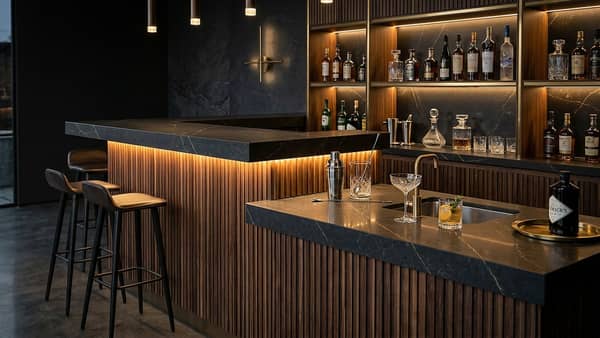
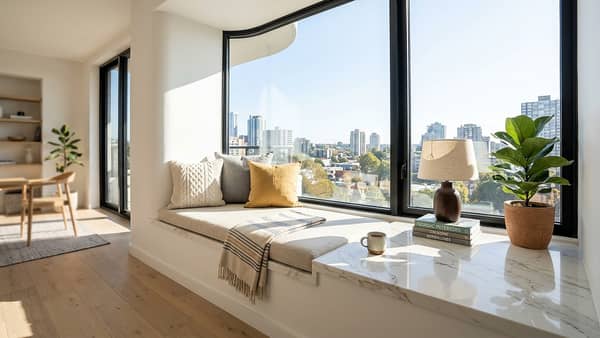
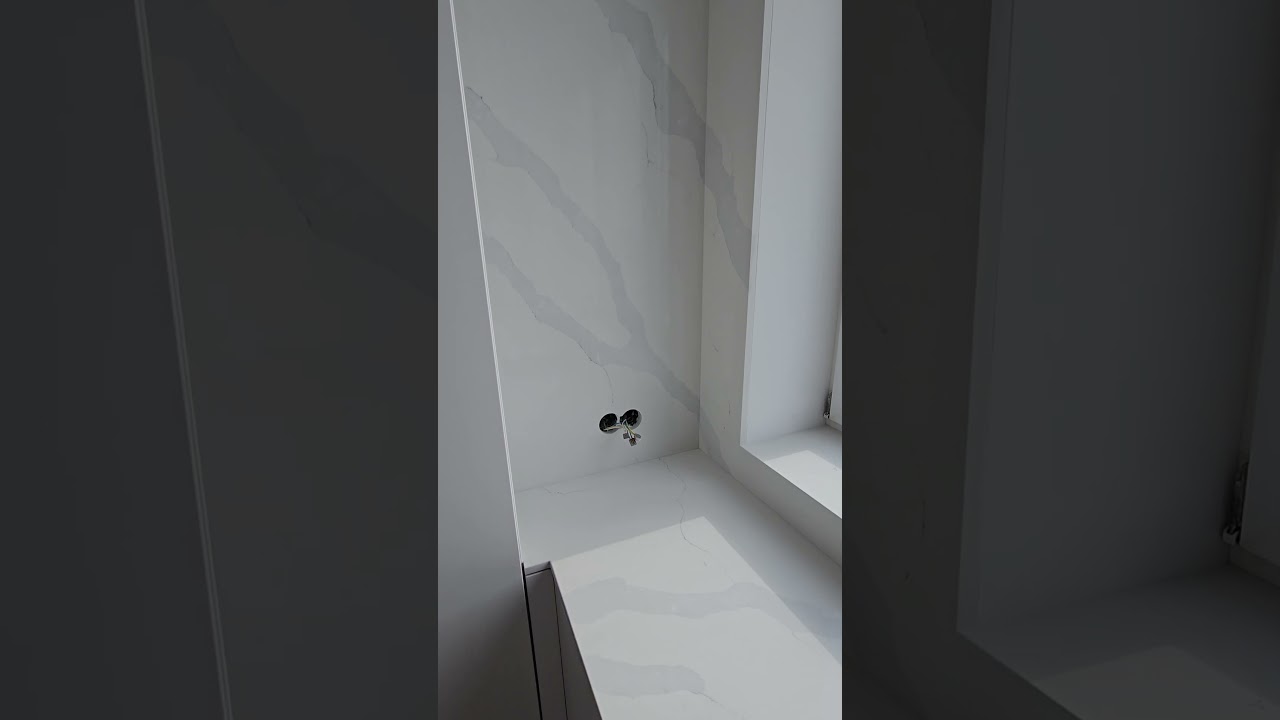
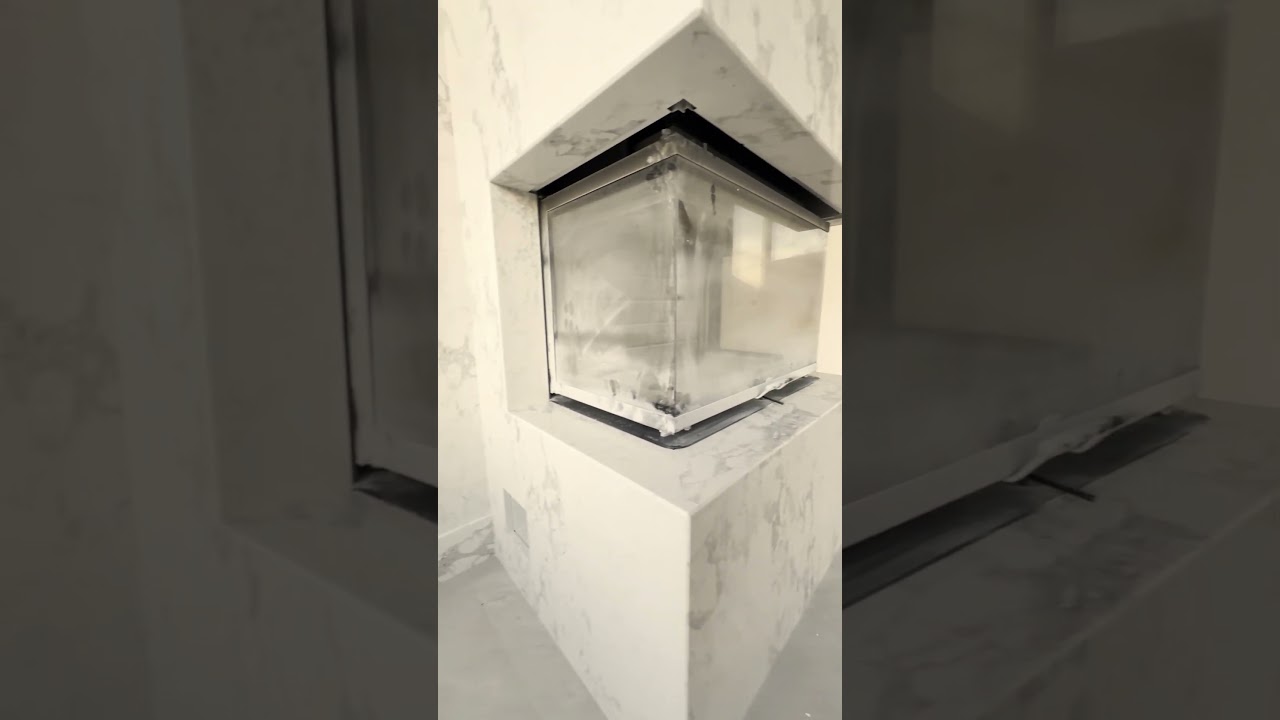
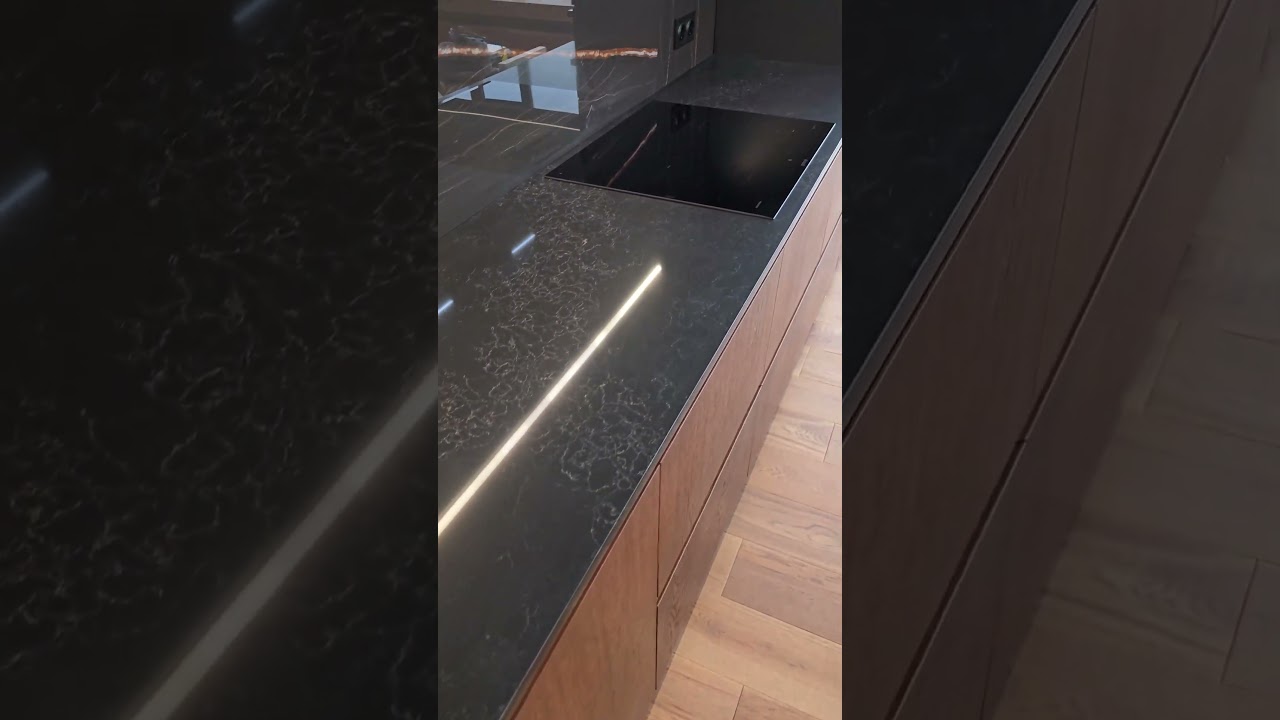
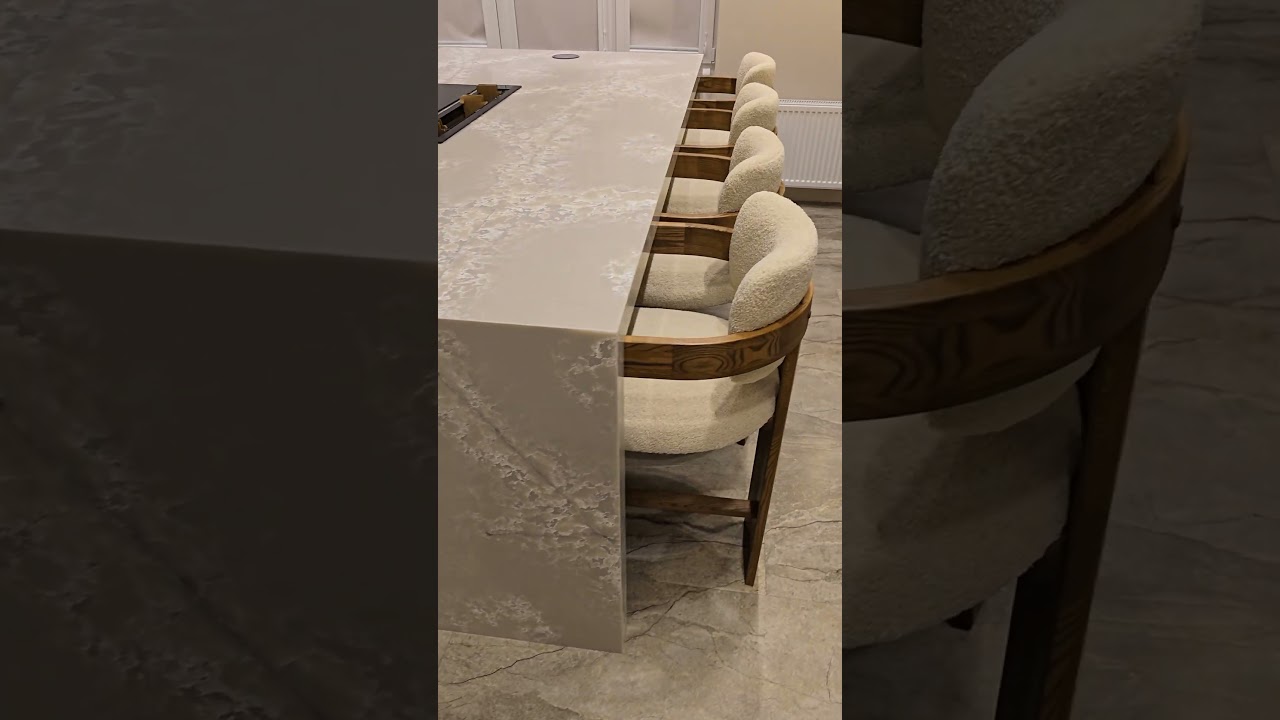
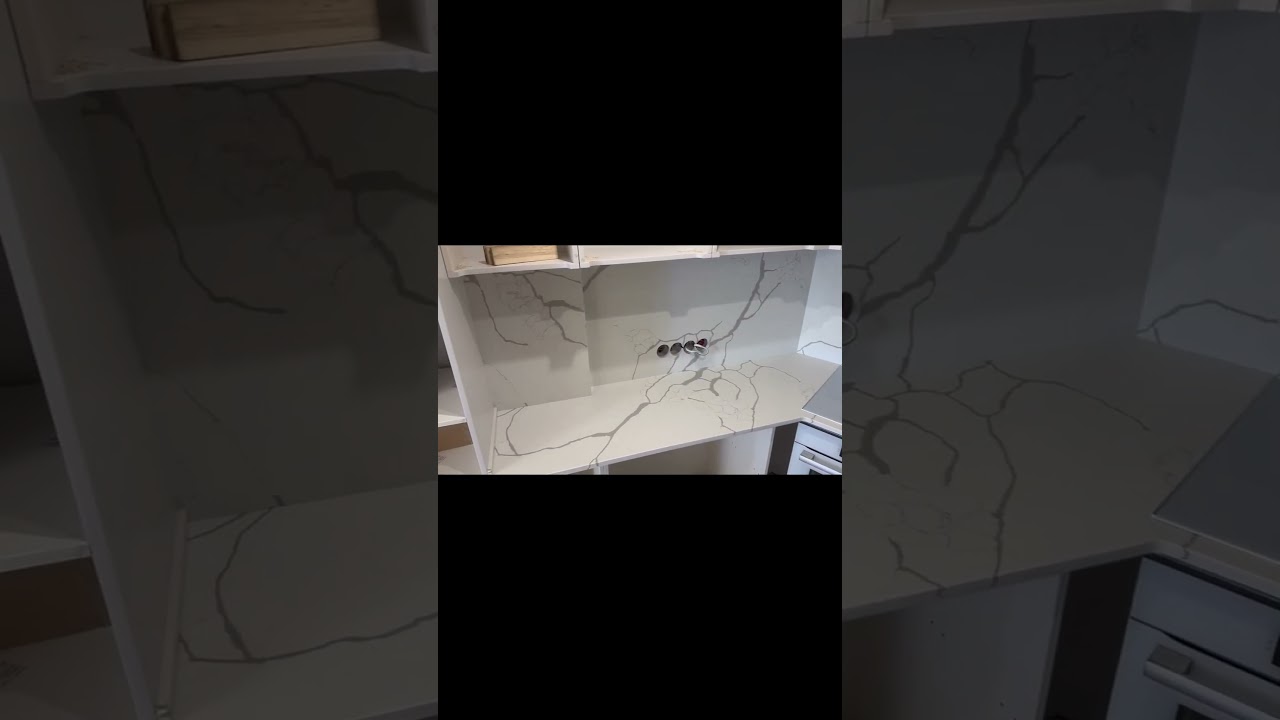
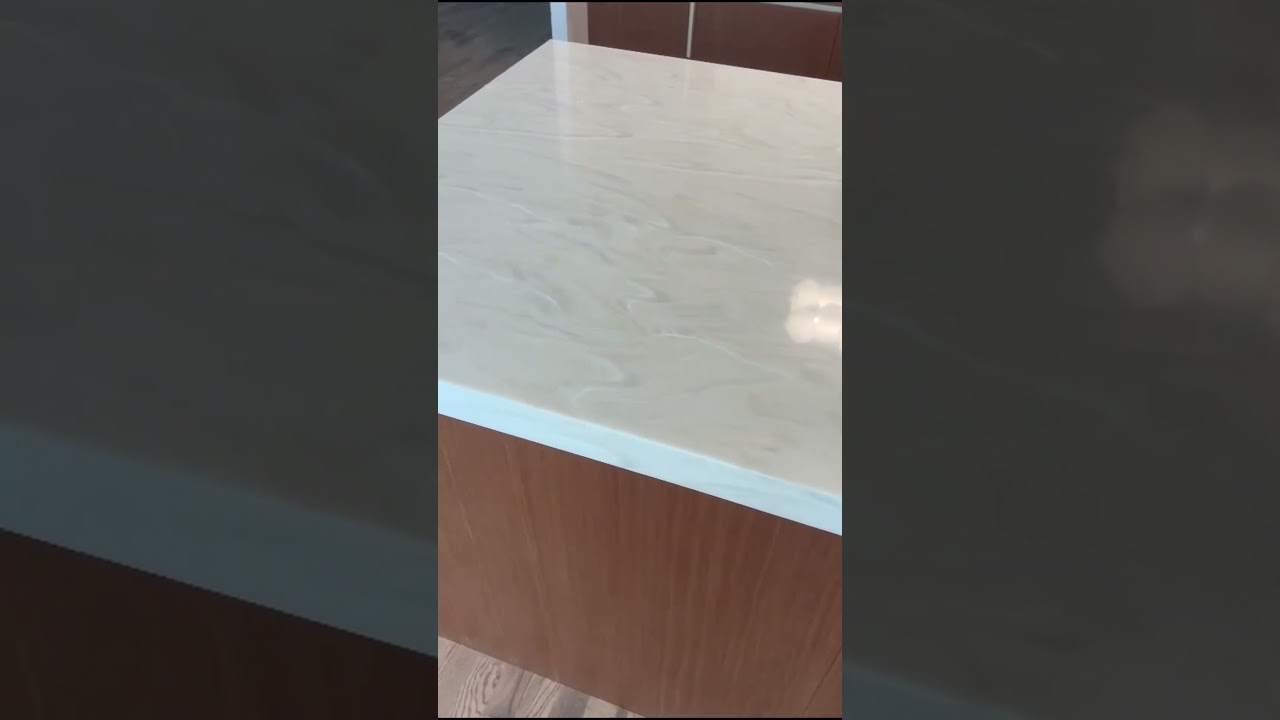
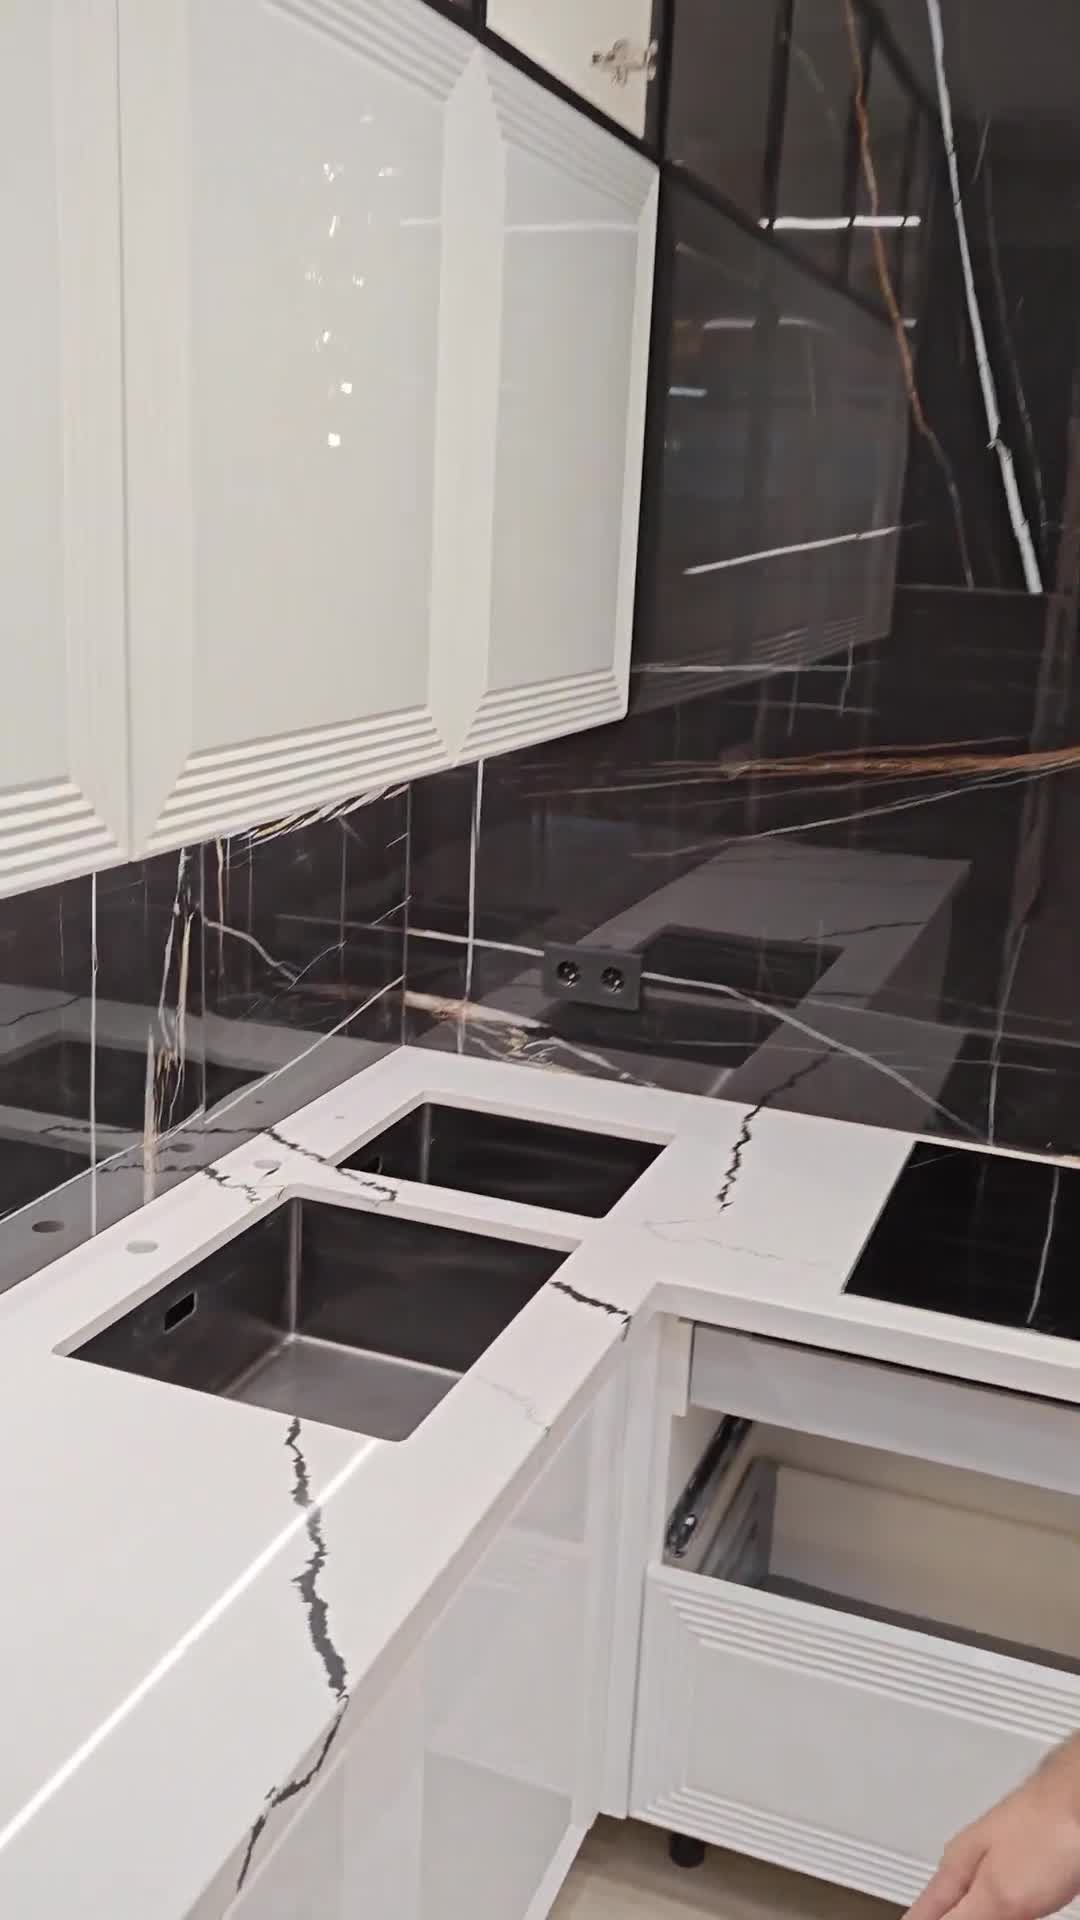
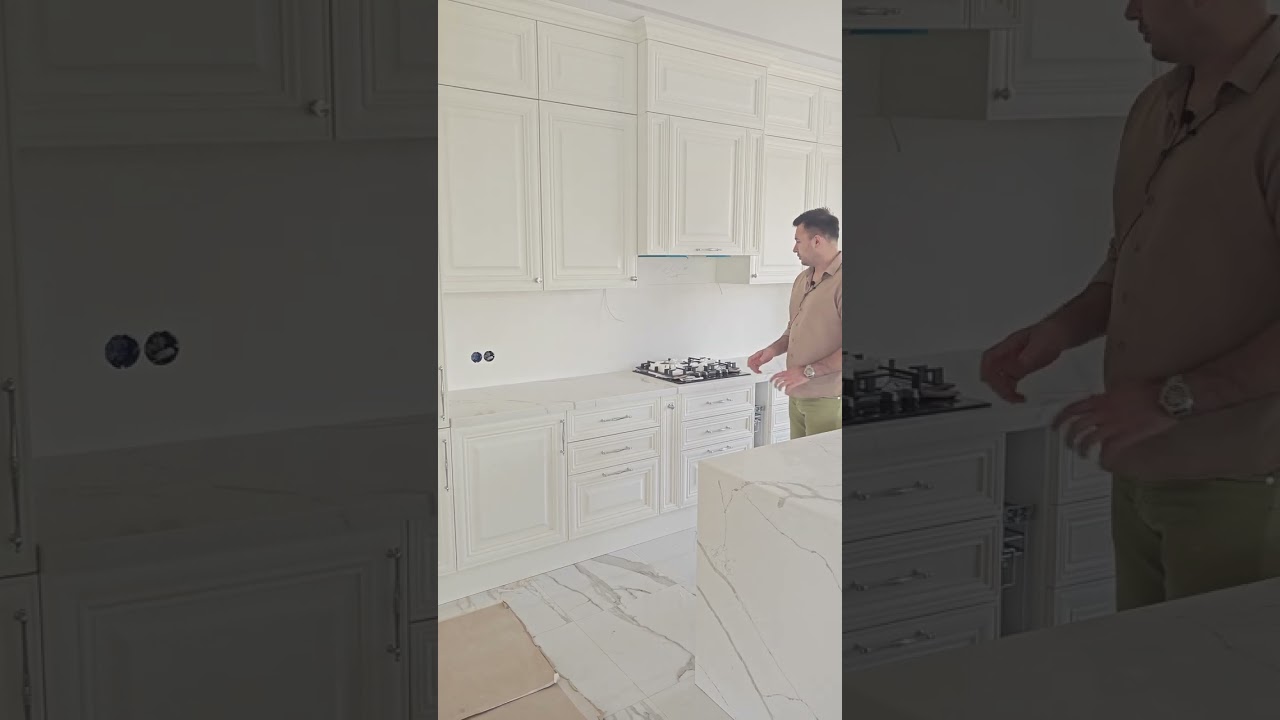
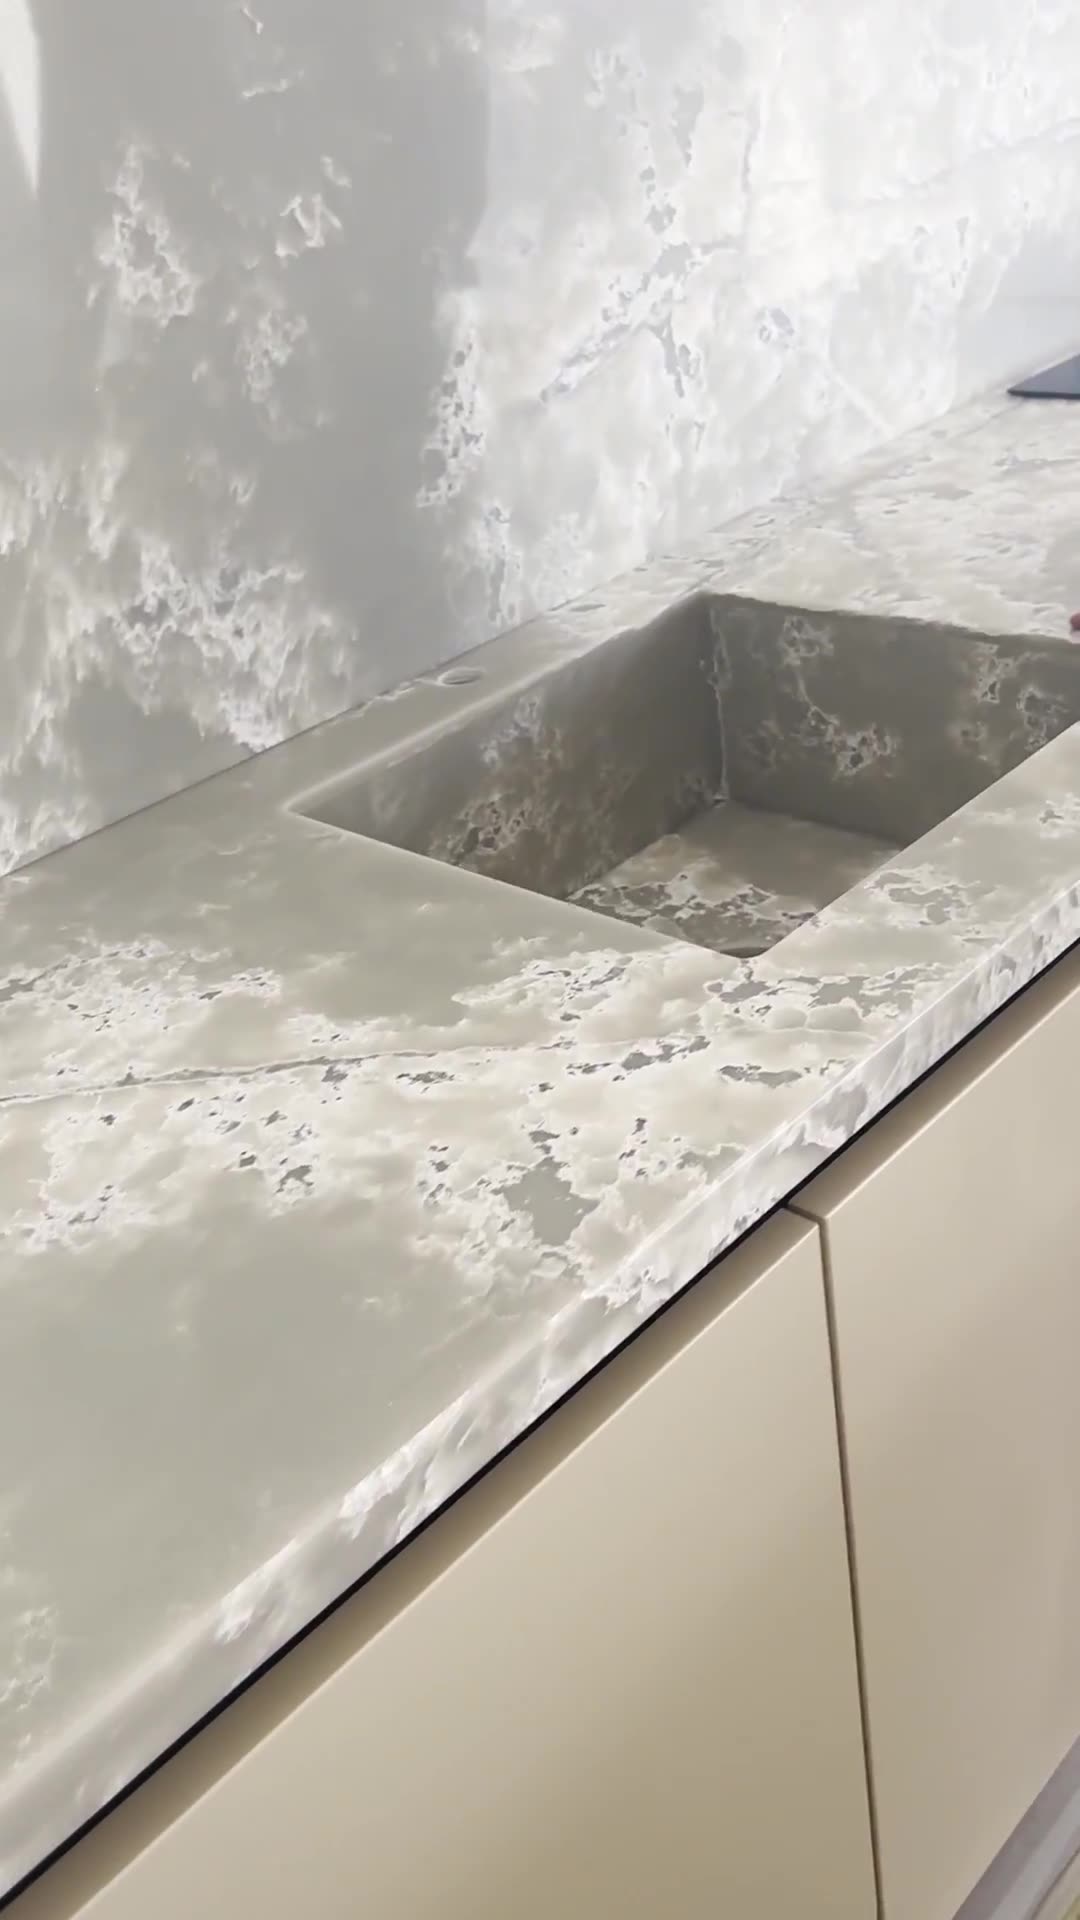
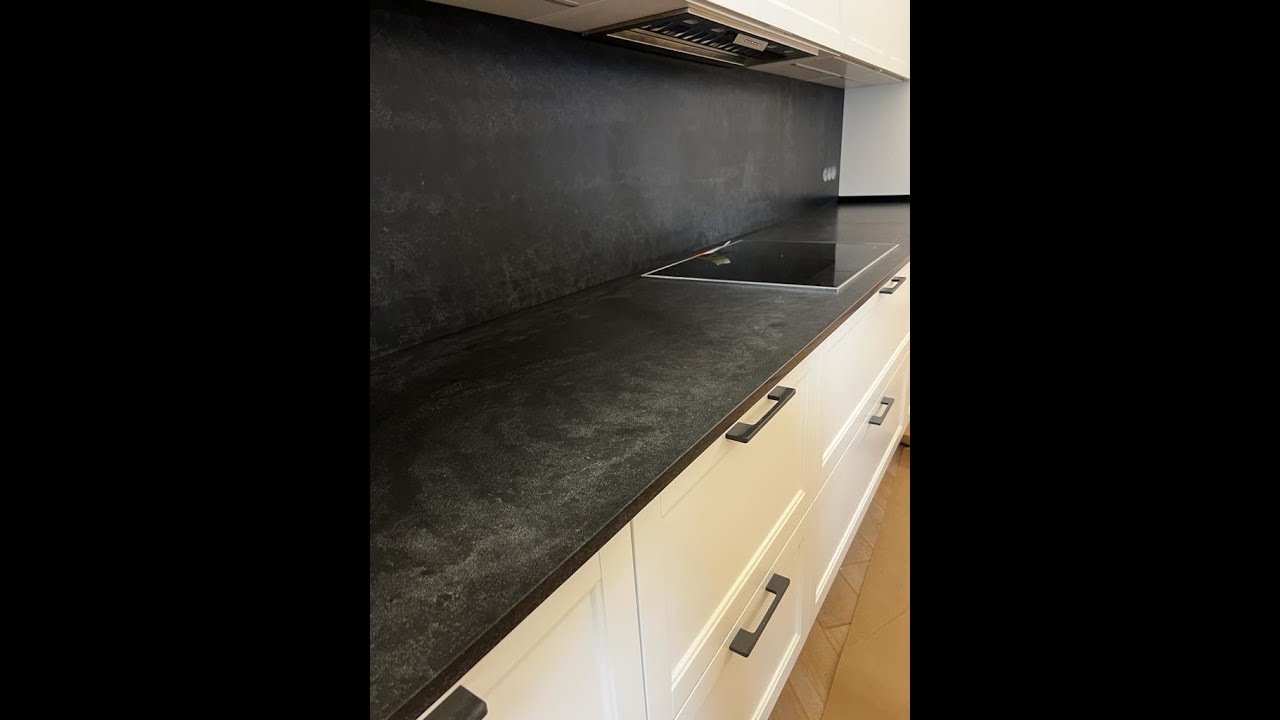
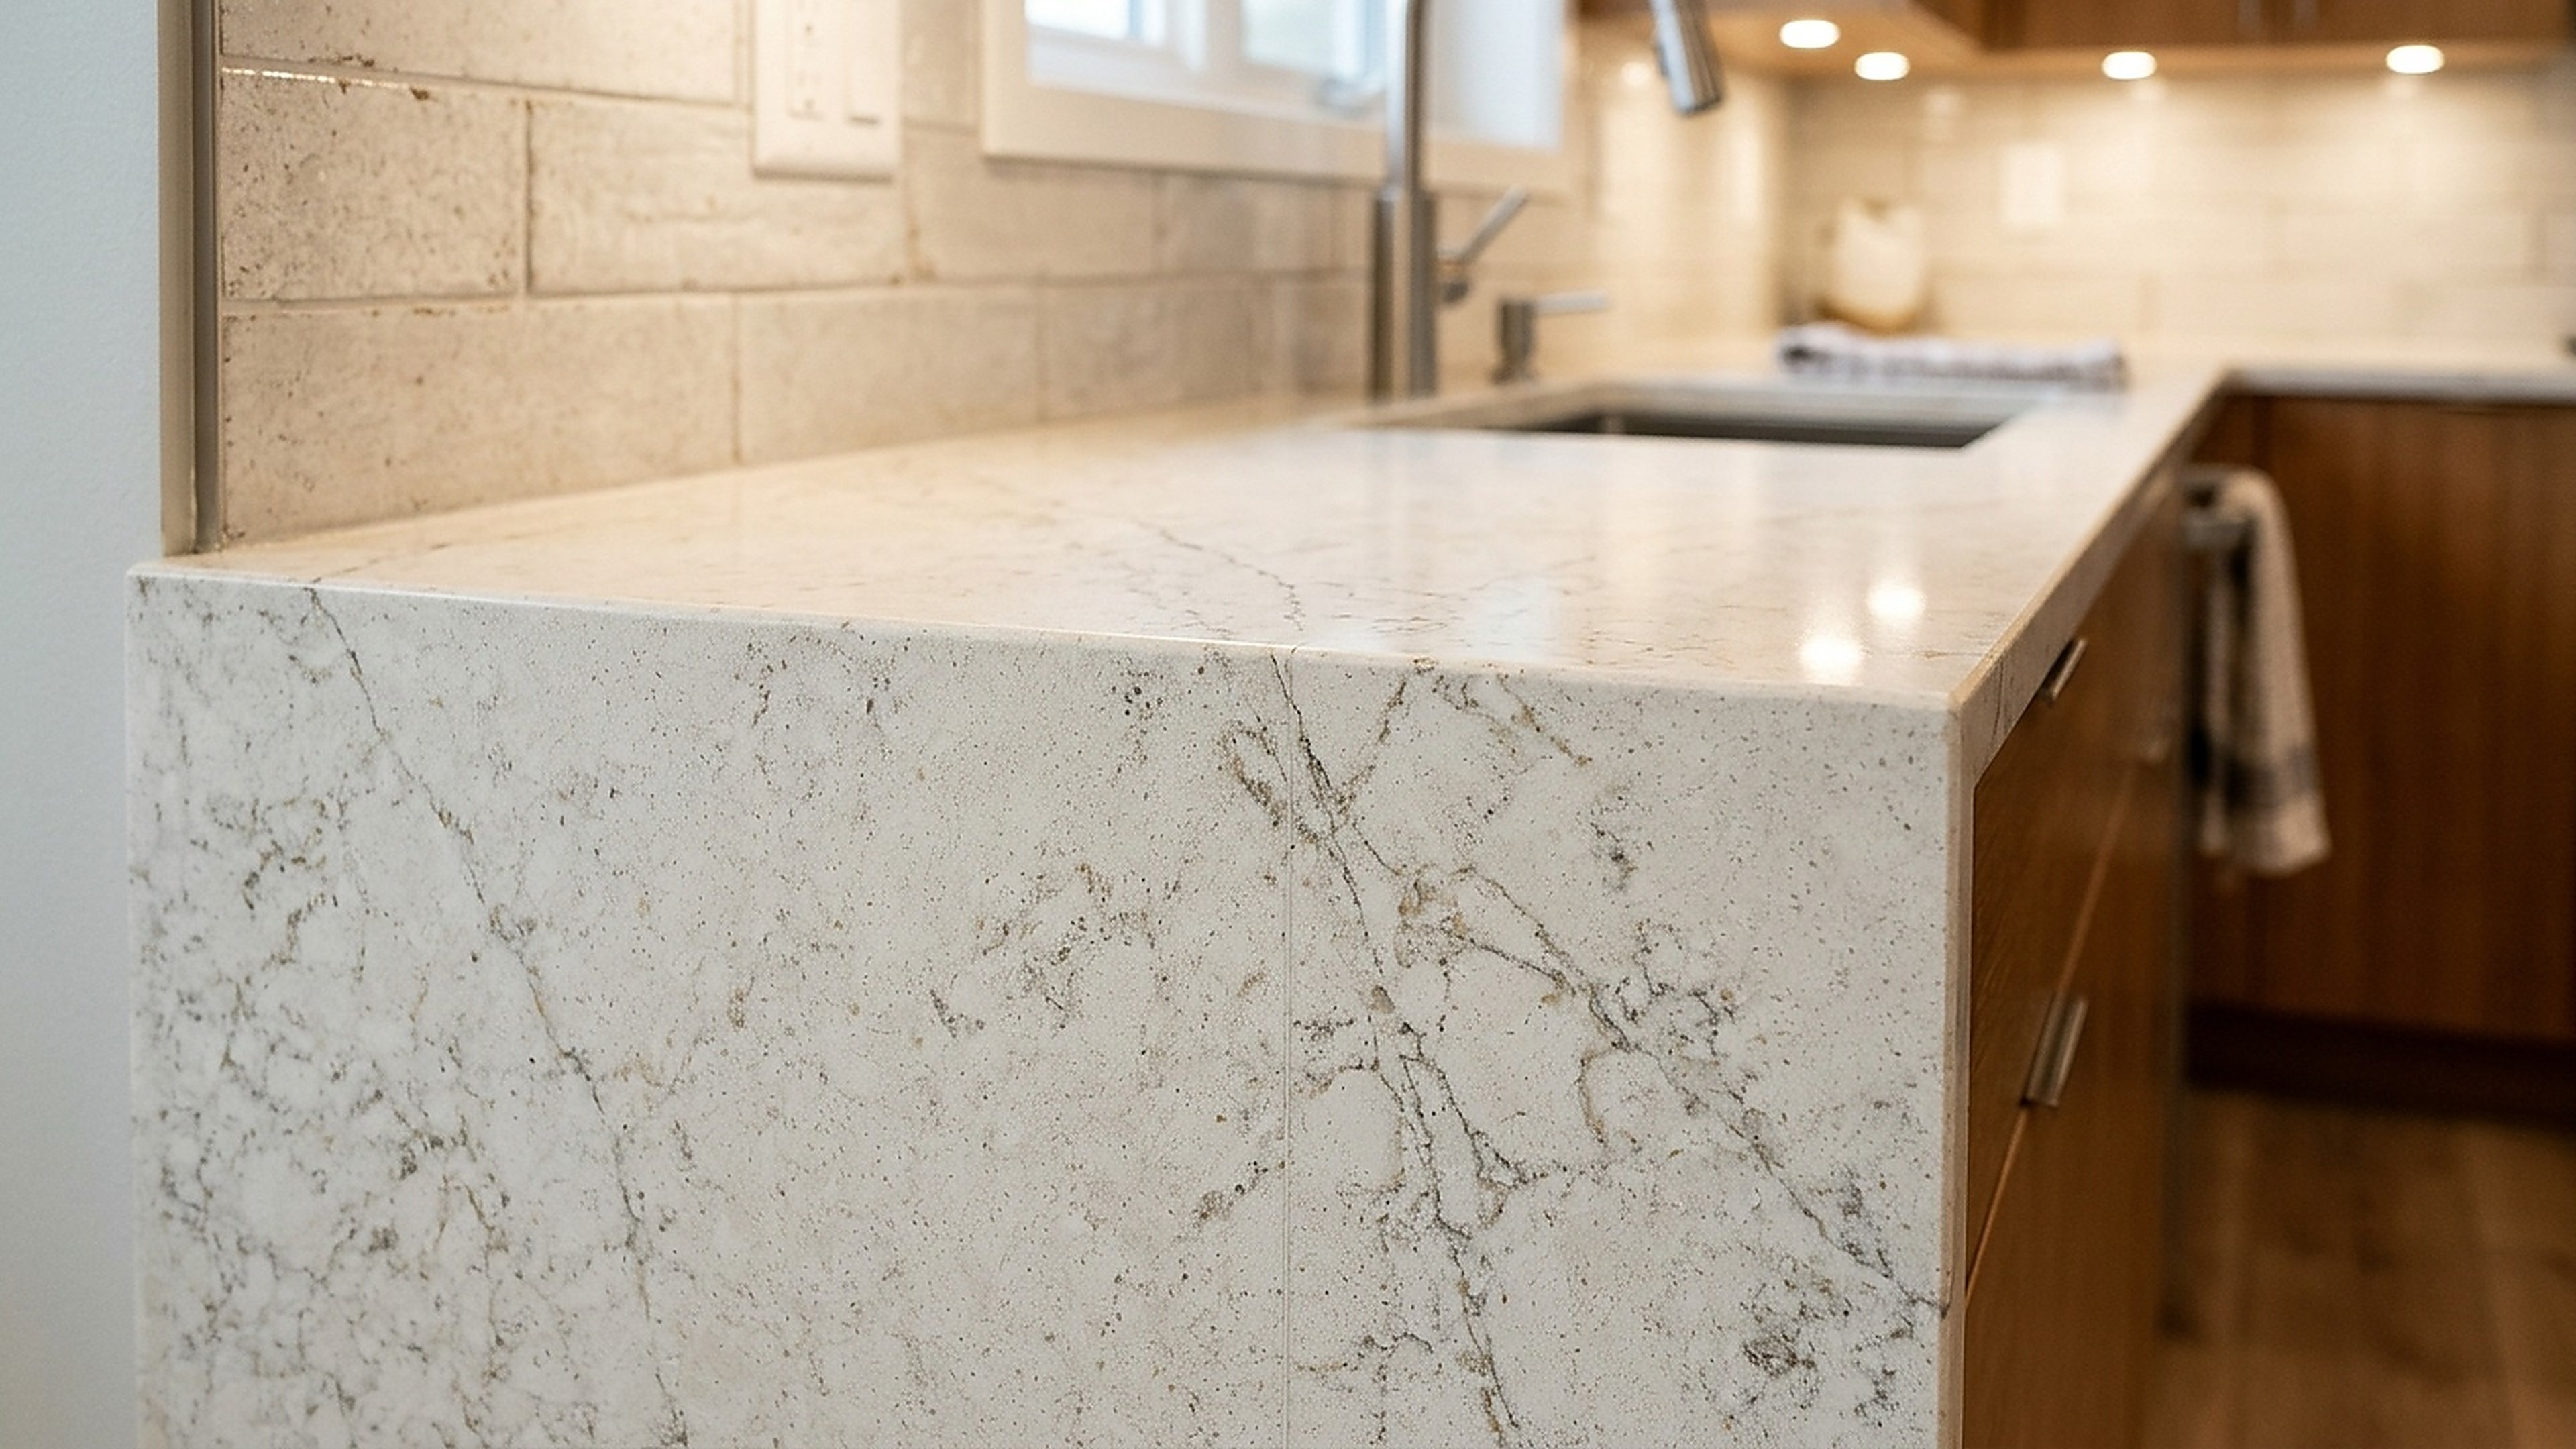
На представленных ниже фотографиях высокого разрешения показаны реальные примеры исполнения изделий и узлов по теме данной статьи в интерьерах заказчиков: Точное совпадение мраморных прожилок на угловом переходе светлой кварцевой столешницы в интерьере кухни. Готовая П-образная угловая кварцевая столешница со стеновой панелью, интегрированной мойкой и варочной панелью после установки. Каждое изделие изготавливается по данным цифрового лазерного 3D-замера с точной подгонкой геометрии, аккуратной обработкой фасок и официальной гарантией 10 лет по договору.